
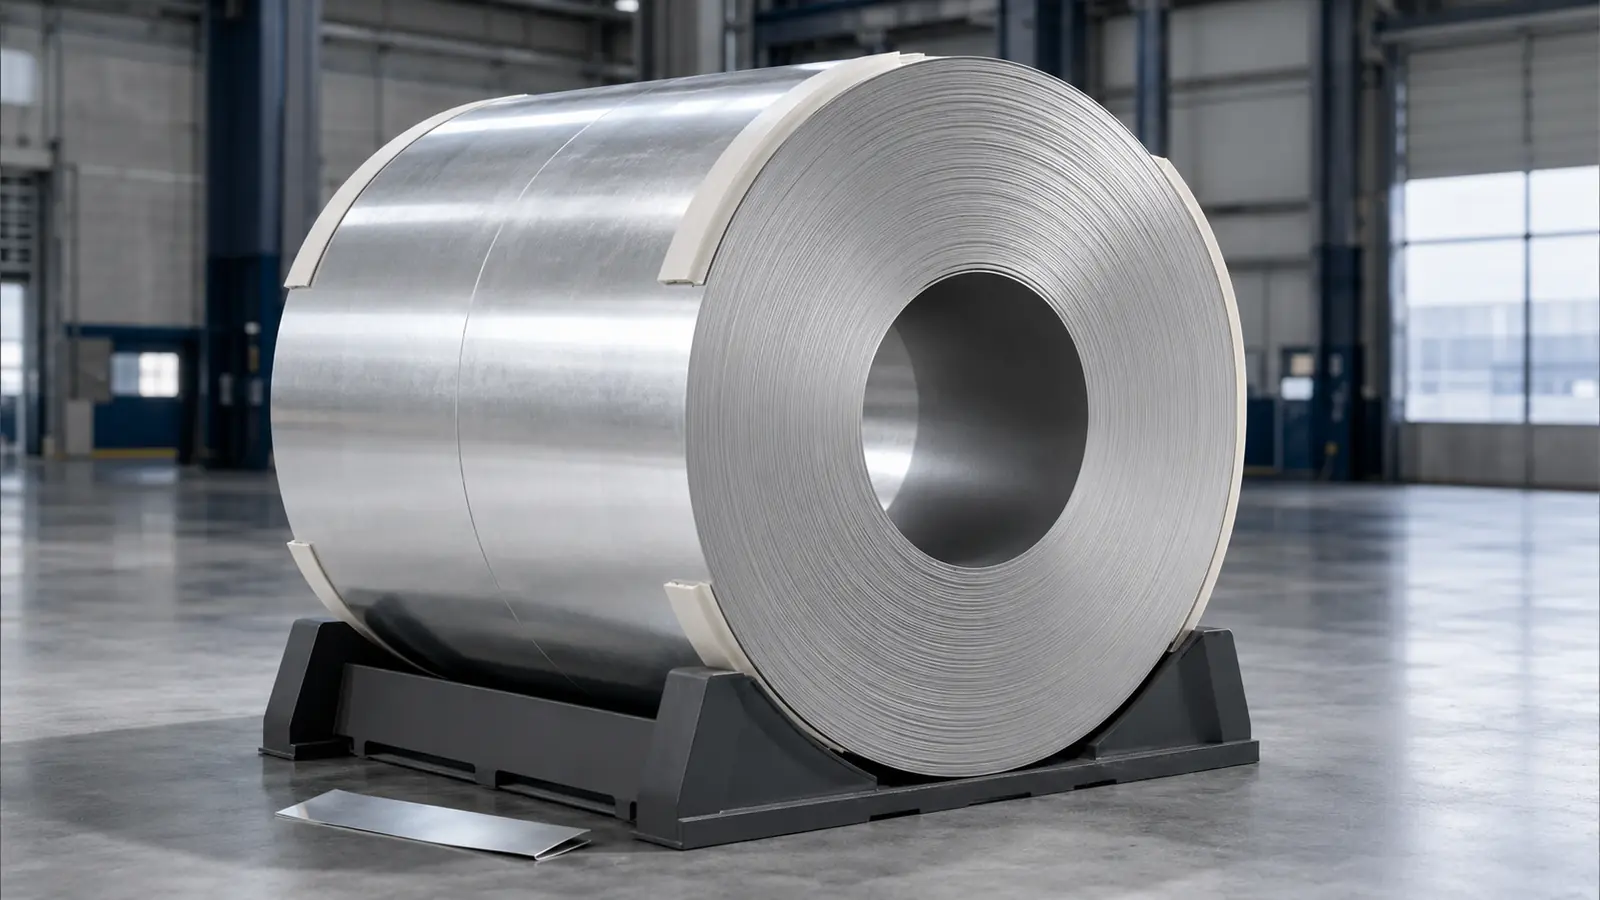
Prima della produzione, gli acquirenti devono congelare lo standard del materiale in vigore della bobina di alluminio 5083, la tempra, lo spessore e la tolleranza, la larghezza e le condizioni dei bordi, il diametro interno della bobina, il diametro esterno massimo o il peso della bobina, le condizioni della superficie, i requisiti di test e tracciabilità, il metodo di imballaggio e il piano di accettazione. Devono essere indicati anche la domanda e il processo a valle. "Bobina in alluminio di grado marino 5083" è una descrizione utile del prodotto, ma non rappresenta una specifica di produzione completa.
L'obiettivo non è creare una richiesta di offerta più lunga. Significa eliminare le decisioni che altrimenti verrebbero prese dopo l’accettazione del prezzo. Gli ordini di coil sono particolarmente delicati perché una variazione di stato, larghezza, diametro interno o peso massimo del coil può influenzare il taglio, l'alimentazione, la formatura, la saldatura, lo stoccaggio e il trasporto. Un'indagine tecnicamente completa consente ai fornitori di presentare offerte comparabili e fornisce all'impianto ricevente una base chiara per l'accettazione.
Congelare prima l'applicazione e lo standard di riferimento
Inizia descrivendo dove verrà utilizzato il materiale e cosa gli succederà dopo la consegna. L'esposizione marina può significare il contatto diretto con l'acqua di mare, un'atmosfera costiera, un componente interno o un'apparecchiatura esposta solo a spruzzi occasionali. Tali condizioni di servizio possono portare a diversi requisiti relativi ai materiali e ai test di corrosione. Anche il percorso di formatura è importante: un coil destinato alla profilatura, alla tranciatura, allo stampaggio o alla fabbricazione saldata non dovrebbe essere specificato solo dall'industria di utilizzo finale.
Quindi nominare la norma applicabile e l'edizione richiesta quando il contratto dipende da essa. ASTM B209/B209M copre lamiere piane, lamiere arrotolate e piastre in alluminio e leghe di alluminio per le leghe e gli stati elencati. Per i prodotti in lega ad alto contenuto di magnesio destinati al servizio marittimo e ambienti simili, ASTM B928/B928M include disposizioni aggiuntive relative al prodotto e alla corrosione per gli stati di lega elencati. Un disegno, un requisito di classificazione o una specifica del cliente possono imporre un altro standard. L'acquirente dovrebbe identificare quale documento controlla invece di chiedere "materiale ASTM" senza una designazione.
Se non è stato selezionato alcuno standard, fornire al fornitore l'ambiente di servizio, la base di progettazione e le prove richieste, quindi chiedere che lo standard e il carattere proposti vengano dichiarati. L'approvazione tecnica dovrebbe avvenire prima della produzione, non dopo l'arrivo del certificato del materiale.
Perché la sola lega 5083 non basta
5083 identifica una gamma di composizione di leghe di alluminio-magnesio. Non identifica lo stato d'animo, la forma del prodotto, i limiti delle proprietà, il percorso del test di corrosione o la tolleranza dimensionale. Due bobine possono essere entrambe chiamate 5083 pur essendo inadatte a sostituirsi l'una con l'altra in un programma di fabbricazione controllata.
Il temperamento è il primo campo mancante. Registra le condizioni prodotte dalla lavorazione meccanica e termica ed è collegato ai requisiti di proprietà meccanica applicabili. H116 e H321 sono comunemente associati a rotte specifiche di prodotti marittimi, ma la situazione corretta dipende dallo standard governativo, dal servizio e dalle operazioni a valle. Un requisito generale di fabbricazione può utilizzare un altro temperamento. L'ordine non dovrebbe mai abbreviare una designazione controllata dal progetto a "5083" per comodità.
L'acquirente deve inoltre distinguere il coil dalla lamiera o dalla lamiera tagliata. Il foglio a spirale presenta variabili di movimentazione e geometria che non appaiono allo stesso modo sulle singole piastre. Se le parti finali richiedono planarità a livello della lamiera dopo lo svolgimento, tale aspettativa deve essere dichiarata con un metodo di misurazione e accettazione adeguato.
Una tabella di congelamento delle specifiche per la bobina 5083
| Campo da congelare | Ingresso dell'acquirente | Conferma del fornitore |
|---|---|---|
| Base materiale | Lega, stato d'animo, norma vigente ed edizione richiesta | Designazione esatta dell'offerta e qualsiasi deviazione |
| Dimensioni | Spessore nominale, larghezza, classe di tolleranza e unità di misura | Tolleranze ottenibili e metodo di ispezione |
| Costruzione della bobina | Diametro interno, diametro esterno massimo, target o peso massimo della bobina | Gamma di produzione effettiva e disposizione degli avvolgimenti |
| Bordi | Limitare il bordo fresato o tagliato, le bave e i danni ai bordi, se critici | Metodo proposto di taglio e controllo dei bordi |
| Superficie | Finitura in fresatura o concordata, limiti estetici, pellicola protettiva se richiesta | Percorso in superficie, lato protetto e precauzioni di movimentazione |
| Prova delle prestazioni | Documenti chimici, meccanici, di corrosione o altri requisiti del progetto | Tipo di certificato, base del lotto, campionamento e riferimenti ai test |
| Imballaggio | Orientamento degli occhi, limiti del pallet o dello scivolamento, protezione dall'umidità e dei bordi, etichette | Segni di costruzione e spedizione dell'imballaggio |
| Accettazione | Punti di ispezione, piano di campionamento, revisione della documentazione e processo di non conformità | Registro delle ispezioni ed elenco delle deviazioni |
Bloccare il temperamento al servizio e al percorso di fabbricazione
La scelta del modello dovrebbe essere effettuata tenendo presente sia le prestazioni del servizio che la producibilità. Una condizione più forte non è automaticamente migliore se l'operazione a valle richiede una piegatura stretta o una formatura profonda. Al contrario, la scelta di una condizione più morbida senza verificare le proprietà di progettazione può creare una discrepanza strutturale. La saldatura, il raggio di formatura, il ritorno elastico e le condizioni della proprietà dopo la fabbricazione devono essere esaminati dall'ingegnere del progetto.
Per le applicazioni marine, evitare di considerare la frase commerciale “grado marino” come un sostituto delle disposizioni sulla corrosione nelle specifiche di controllo. Le leghe 5xxx ad alto contenuto di magnesio possono diventare suscettibili alla corrosione intergranulare quando le condizioni microstrutturali sono sfavorevoli. ASTM G67 è un metodo utilizzato per valutare la suscettibilità mediante perdita di massa dopo l'esposizione all'acido nitrico. L'applicazione di tale test, di un altro test o di un requisito di capacità del produttore dovrebbe risultare dalla norma di prodotto in vigore e dai documenti di progetto.
La richiesta di offerta dovrebbe quindi richiedere l'esatta designazione dello stato della lega e la relativa prova di conformità, non una dichiarazione generale che la bobina sia resistente alla corrosione. Se il progetto presenta requisiti di classificazione, proprietario o di terze parti, identificarli in fase di richiesta ed elencare i documenti che devono essere esaminati prima della spedizione.
Definire la tolleranza dello spessore come controllo di produzione, non come nota a piè di pagina
Lo spessore nominale è solo il centro del requisito. La variazione consentita influisce sulla massa della parte, sul carico di formatura, sull'adattamento della saldatura, sulla resa del materiale e sulla configurazione a valle. Indicare se la tolleranza deriva dallo standard materiale in vigore o da un requisito specifico del progetto. Se è necessaria una tolleranza più stretta, inserirla nel disegno e chiedere al fornitore di confermare la capacità prima dell'approvazione del prezzo.
I dettagli della misurazione possono essere importanti quando l'intervallo è ristretto. Definire il sistema di unità, la zona marginale esclusa se specificata, lo strumento o il metodo ove contrattualmente necessario e il modo in cui verranno trattate le letture dell'estremità della bobina. Non combinare le tolleranze SI e pollici-libbre di tabelle diverse. Lo standard selezionato e il sistema di unità devono essere utilizzati in modo coerente.
Quando si stima la massa dell'ordine o la resa pianificata, utilizzare le dimensioni nominali concordate e la base della densità, ma non trasformare un peso teorico in un sostituto dell'accettazione in entrata per le misurazioni di spessore e larghezza. Il peso effettivo della bobina è un campo logistico e quantitativo; la conformità dimensionale è un controllo separato.
La larghezza, le condizioni delle lamine e il camber devono corrispondere alla linea
La larghezza della bobina deve essere legata alla larghezza utilizzabile nel processo del cliente. Una bobina con bordo fresato e una bobina con bordo tagliato possono avere profili del bordo, capacità di larghezza e aspettative di bava diverse. Se il materiale alimenta rulli guida, una matrice progressiva o una linea di taglio stretta, indicare la tolleranza di larghezza consentita, la curvatura o la deviazione laterale e la condizione dei bordi che l'attrezzatura può accettare.
La direzione della bava può essere importante per lo stampaggio, la manipolazione o la finitura del bordo. Le ondulazioni dei bordi, le ammaccature e l'effetto telescopico possono interferire con un'alimentazione stabile anche quando la larghezza nominale è corretta. Se queste condizioni sono critiche, definire come verranno ispezionate e cosa costituisce un rifiuto. Una frase come “buon vantaggio” non è misurabile.
Gli acquirenti che confrontano le opzioni di fornitura possono prima esaminare il categoria di prodotto bobina di alluminio, quindi specificare i requisiti esatti di larghezza, tolleranza e bordo per la linea di destinazione. Un intervallo di categorie è utile per la navigazione; non sostituisce la specifica della bobina specifica del processo.
Adattare il diametro interno e il peso della bobina all'attrezzatura di movimentazione
Il diametro interno deve corrispondere al mandrino dell'aspo e alla gamma di espansione. Il diametro esterno massimo deve adattarsi alle protezioni, ai supporti e alle posizioni di stoccaggio. Il peso del coil deve rimanere entro la capacità di attrezzature di sollevamento, mandrini, carrelli, scaffalature e sistemi a pavimento. Questi sono requisiti di interfaccia dell'impianto, quindi l'acquirente, non lo stabilimento, dovrebbe confermarli.
Indicare il diametro interno richiesto e la variazione consentita, il peso target o massimo della bobina, il diametro esterno massimo, la direzione di avvolgimento, se pertinente, e se è consentito o richiesto un nucleo. Se è possibile utilizzare più bobine per soddisfare la quantità dell'ordine, specificare la distribuzione del peso accettabile o il peso minimo della bobina nel caso in cui i cambi di linea comportino un costo.
Definire inoltre l'orientamento degli occhi per l'imballaggio e il trasporto. Le disposizioni occhio-cielo e occhio-parete richiedono piani di gestione diversi. L'orientamento della spedizione, il metodo di sollevamento e i vincoli di scarico devono essere allineati prima che venga confermato il progetto dell'imballaggio.
Controllare deliberatamente le condizioni della superficie e la pellicola protettiva
La finitura in laminazione può ancora richiedere uno standard di accettazione visiva. Indica quali difetti sono rilevanti per la parte finale: graffi, segni di rotolamento, macchie, ammaccature da manipolazione, segni d'acqua o contaminazione superficiale. Se è visibile solo una faccia, identificare la faccia principale e la condizione accettabile del retro. Se entrambi i volti vengono elaborati, dillo.
La pellicola protettiva dovrebbe essere specificata in base alla funzione anziché richiesta automaticamente. L’adesivo deve essere compatibile con il tempo di conservazione, la temperatura, le operazioni di taglio o formatura e il processo di rimozione del cliente. Identificare il lato protetto, l'applicazione richiesta, il tempo di ritenzione massimo se controllato e se il film deve sopravvivere a una fase a valle. Una pellicola utile per la protezione cosmetica può creare residui o problemi di processo quando queste condizioni non vengono considerate.
L'obiettivo Bobine in alluminio 5083 pagina identifica la famiglia di materiali rilevante. Le specifiche di produzione dell'acquirente dovrebbero includere l'esatto stato d'animo, le dimensioni, la struttura della bobina e la finitura che la descrizione del sito web non può determinare per una linea specifica.
Specificare le prove che viaggeranno con la bobina
I requisiti di documentazione dovrebbero essere espliciti. “MTC richiesto” potrebbe non indicare al fornitore quali valori, base di ispezione o livello di tracciabilità si aspetta il progetto. Elencare il tipo di certificato o rapporto di prova richiesto dal contratto e identificare i record che devono essere inclusi. A seconda del progetto, questi possono coprire la composizione chimica, le proprietà di trazione, la tempra, i test relativi alla corrosione, le dimensioni, i risultati delle ispezioni e l'identificazione dell'ordine.
La tracciabilità dovrebbe collegare l'etichetta della bobina, la lista di imballaggio e il certificato a un lotto di calore, fusione, bobina madre o lotto di ispezione, come richiesto dallo standard in vigore. L'acquirente dovrebbe definire se la tracciabilità deve continuare dopo il taglio o il taglio. Se da una bobina madre provengono più bobine fessurate, il metodo di identificazione deve rimanere comprensibile all'ispezione.
Non richiedere certificati come decorazione. Ciascun record richiesto deve rispondere a una domanda di accettazione specifica. Allo stesso modo, non dare per scontato che un certificato dimostri ogni caratteristica. Le condizioni della superficie, i danni all'imballaggio e alcune dimensioni richiedono ancora un'ispezione.
Collegare l'accettazione del materiale alla lavorazione a valle
La specifica della bobina più utile è scritta al contrario dalla riga. Fornire al fornitore il percorso del processo e i vincoli critici: larghezza di taglio, dimensione del pezzo grezzo, raggio di curvatura, direzione di formatura, processo di saldatura, superficie cosmetica, restrizioni di lubrificazione ed eventuale esposizione termica. Queste informazioni aiutano a esporre i conflitti prima della produzione.
La direzione della fibra o della laminazione può influenzare i risultati della formatura e il layout della parte. Se il disegno controlla l'orientamento, includilo. Se l'allineamento o la planarità della bobina dopo lo svolgimento è fondamentale, descrivere l'attrezzatura di livellamento e la condizione in cui verrà misurato il materiale. Un requisito di planarità preso in prestito dalla lamiera tagliata potrebbe non descrivere ciò di cui effettivamente ha bisogno la linea di produzione.
Per i componenti marini saldati, la selezione del materiale è solo una parte della decisione ingegneristica. La progettazione del giunto, la selezione del riempitivo, l'apporto di calore, il controllo della distorsione, le condizioni post-saldatura e le regole di progettazione applicabili devono essere gestiti nell'ambito della procedura di fabbricazione. Un fornitore di coil può confermare il materiale consegnato, ma non può dedurre il piano completo di accettazione della saldatura dalle parole “uso marino”.
Rendere l'imballaggio parte integrante delle specifiche tecniche
La bobina di alluminio può arrivare dimensionalmente conforme ed essere comunque difficile da usare se i bordi vengono schiacciati, si avvolge il telescopio o l'umidità rimane intrappolata durante il trasporto. L'imballaggio dovrebbe sostenere la bobina, proteggere i bordi e le superfici, resistere all'ambiente logistico previsto e consentire uno scarico sicuro con l'attrezzatura dell'acquirente.
Congelare l'orientamento degli occhi, il formato dello skid o del pallet, il bloccaggio, le protezioni dei bordi, il materiale di avvolgimento, la barriera contro l'umidità, l'essiccante se richiesto dal piano di spedizione, il limite di peso del pacco e i punti di sollevamento. Indicare eventuali restrizioni sugli imballaggi in legno o sull'etichettatura di destinazione. Per il trasporto marittimo, il piano di imballaggio dovrebbe tenere conto della condensa e degli ambienti carichi di sale senza intrappolare umidità dannosa sul metallo.
Richiedi una descrizione dell'imballaggio con il preventivo e fotografie dell'imballaggio o registri di ispezione quando il progetto li richiede. Le etichette devono riprodurre le informazioni sull'ordine di acquisto necessarie per abbinare la bobina al relativo certificato e al piano di ricezione.
Utilizzare una virgoletta in tre parti
Una forte richiesta di offerta chiede al fornitore di restituire tre articoli chiaramente separati anziché un'unica linea di prezzo.
| Sezione resi | Cosa dovrebbe contenere | Decisione dell'acquirente |
|---|---|---|
| Offerta tecnica | Stato esatto della lega, standard, dimensioni, base di tolleranza, struttura della bobina, bordi, superficie e imballaggio | L'offerta corrisponde alla linea e all'applicazione? |
| Prova di accettazione | Certificati, test, tracciabilità, registri di ispezione e base di campioni proposti | È possibile verificare la conformità al livello richiesto? |
| Offerta commerciale e deviazioni | Base quantitativa, termini di consegna, validità del preventivo, esclusioni ed elenco delle deviazioni numerate | Il prezzo e il programma si basano sullo stesso ambito tecnico? |
Ogni campo vuoto deve essere trattato come una domanda tecnica aperta. Chiedere al fornitore di contrassegnare ciascun requisito come confermato, proposto alternativo o escluso. Una deviazione dichiarata può essere valutata; un presupposto non dichiarato di solito appare in seguito come un problema di produzione o di ricezione.
Cosa dovrebbe inviare l’acquirente e cosa dovrebbe restituire il fornitore?
Il pacchetto dell'acquirente deve includere una specifica o un disegno controllato da revisione, applicazione ed esposizione, lega e stato d'animo, standard di riferimento, spessore e larghezza con tolleranze, diametro interno della bobina, diametro esterno o limiti di peso, condizioni dei bordi e della superficie, quantità, documentazione, imballaggio e destinazione. Aggiungi limiti di interfaccia di linea e dettagli di elaborazione downstream che possono modificare la producibilità.
Il fornitore deve restituire una scheda tecnica completa, l'esatto standard e il tipo offerti, gli intervalli dimensionali ottenibili, il lotto proposto e la base di prova, la descrizione del certificato, la struttura dell'imballaggio e un elenco chiaro delle deviazioni. L'approvazione tecnica deve essere registrata prima che l'ordine commerciale venga rilasciato alla produzione.
Gli acquirenti possono inviare le specifiche, i limiti dell'interfaccia bobina e la documentazione richiesta tramite il Modulo di preventivo per bobine in alluminio. Un invio completo consente di costruire il preventivo sulla linea di produzione effettiva piuttosto che su una descrizione generica della bobina 5083.
Congelare le interfacce prima di realizzare la bobina
Le lacune nelle specifiche più costose sono spesso campi piccoli: un diametro interno che non si adatta al mandrino, un peso della bobina che supera il limite della gru, un bordo tagliato che lo stampo non può accettare o una designazione della tempra abbreviata durante l'acquisto. Congelare quelle interfacce insieme ai requisiti materiali. Quando lo standard in vigore, la tempra, le dimensioni, la struttura della bobina, le prove, la superficie e l'imballaggio sono tutti espliciti, un preventivo per una bobina di alluminio 5083 diventa più facile da confrontare e il piano di ricezione diventa più facile da eseguire.