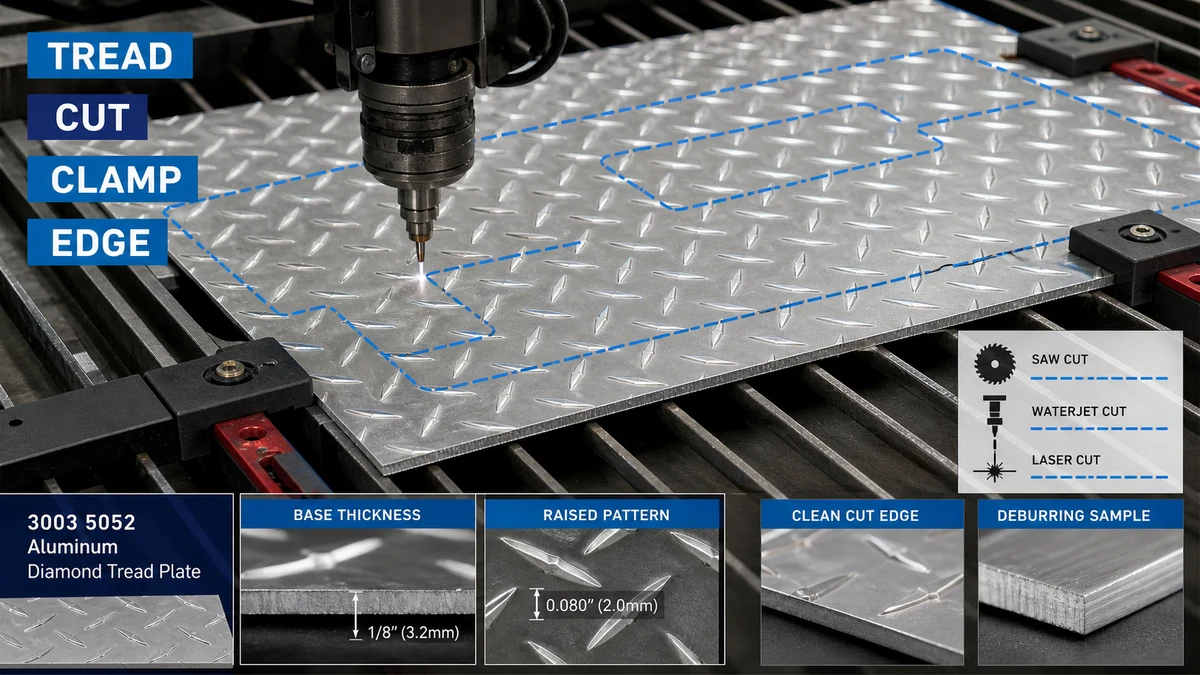
Fabrikanten moeten de snijmethode kiezen uit de dikte van het basismetaal van de plaat, de hoogte van het verhoogde patroon, de randtolerantie, de vereisten voor het zichtbare oppervlak, de hittegevoeligheid en de stroomafwaartse buiging. De plaat moet volledig worden ondersteund, door beschermde contactpunten worden geklemd, gesneden volgens een proefgoedgekeurd proces en ontbraamd zonder het loopvlak plat te maken of het zichtbare oppervlak te beschadigen.
Deze kwestie is belangrijk voor metaalfabrikanten, vloeraannemers, fabrikanten van gereedschapskisten, carrosseriebouwers, leveranciers van toegangsplatforms en kopers van industriële panelen. Voordat kopers een proces selecteren, moeten ze het materiaal en de beschikbare configuraties bevestigen via de productcategorie aluminiumplaten en de toegewijde assortiment aluminium diamanten loopvlakplaten.
Waarom is aluminiumplaat met diamantprofiel moeilijker te snijden dan vlakke plaat?
Diamanten loopvlakplaten hebben geen uniform oppervlak voor het snijgereedschap. Het verhoogde patroon zorgt voor ongelijkmatig contact, terwijl de basisplaat de structurele dikte draagt. Als de machine-instellingen zijn gebaseerd op de totale hoogte in plaats van op de basisdikte, kan de fabrikant een onjuiste afschuifspeling, zaagopstelling, steunafstand of buigtoeslag kiezen.
| Snijvariabele | Wat moet worden bevestigd | Risico als het wordt genegeerd |
|---|---|---|
| Dikte van basismetaal | Dikte gemeten afzonderlijk van het verhoogde loopvlak | Onjuiste machinecapaciteit, snijopstelling en stroomafwaartse buigberekeningen |
| Patroonhoogte en richting | Profiel met verhoogd patroon, zichtbaar vlak en oriëntatie op het afgewerkte onderdeel | Afgeplatte diamanten, inconsistent uiterlijk of onjuiste paneeloriëntatie |
| Randtolerantie | Vereiste snijgrootte, haaksheid, profielnauwkeurigheid en braamacceptatie | Onderdelen passen niet tijdens het lassen, buigen, bevestigen of monteren |
| Oppervlakteconditie | Gewalste afwerking, decoratief oppervlak, beschermfolie en krasacceptatie | Klemsporen, verbrande film, vervuiling of zichtbare hanteringsschade |
| Stroomafwaarts proces | Buigen, rollen, lassen, coaten, bevestigen of blootstellen van randen | Een snede die aanvaardbaar is als plano kan later tijdens het vormen of afwerken falen |
Hoe moeten fabrikanten de basisdikte en patroonhoogte meten?
Basisdikte en totale patroonhoogte moeten afzonderlijk worden geregistreerd. De verhoogde diamanten maken deel uit van de oppervlaktegeometrie en zijn geen vervanging voor de nominale dikte van het basismetaal. Voor aanbestedingen moeten tekeningen en offerteaanvragen vermelden welke diktewaarde de acceptatie bepaalt.
Een nuttige ontvangstcheque omvat:
- Nominale dikte van het basismetaal en toegestane tolerantie
- Algemene plaatafmetingen en haaksheid
- Patroontype, oriëntatie en zichtbaar vlak
- Vlakheid en plaatselijk schommelen veroorzaakt door het verhoogde loopvlak
- Oppervlaktekrassen, vlekken, schade aan de randen en staat van de beschermfolie
- Lot- of pakketidentificatie voor traceerbaarheid
Wanneer de koper herhaalde blanco's nodig heeft, moet de tekening ook bepalen of de afmetingen worden gemeten vanaf de snijrand, de middellijn van het patroon of een andere gecontroleerde referentie. Dit voorkomt dat de leverancier en fabrikant verschillende inspectiemethoden gebruiken.
Welke snijmethode past bij rechte sneden, profielen en nauwe toleranties?
Het juiste proces is afhankelijk van de geometrie van het onderdeel, tolerantie, volume, randkwaliteit, hittegevoeligheid en beschikbare apparatuur. Geen enkele snijmethode is automatisch de beste voor elke aluminiumplaat met diamantprofiel.
| Snijmethode | Geschikt gebruik | Hoofdcontrolepunt | Mogelijke beperking |
|---|---|---|---|
| Zaag snijden | Rechte winkelsneden, herhaalde rechthoekige plano's en gebruikelijk fabricagewerk | Volledige plaatondersteuning, gecontroleerde voeding, beschermde klemming en proef op de werkelijke legering en dikte | Trillingen, randbramen, krassen op het oppervlak of patroonbeweging als de ondersteuning slecht is |
| Scheren | Snelle rechte sneden waarbij beperkte rand- en patroonvervorming acceptabel is | Basisdikte, speling, bladconditie en oriëntatie van het zichtbare vlak | Kan het loopvlak nabij de snijrand laten rollen, plat maken of vervormen |
| Lasersnijden | Complexe profielen of herhaalde vormen waar procesmogelijkheden en randvereisten dit rechtvaardigen | Warmte-inbreng, compatibiliteit met beschermende films, verkleuring van de randen, vervuiling en goedkeuring van een proef | Thermische effecten of filmschade kunnen onaanvaardbaar zijn voor zichtbare of stroomafwaarts afgewerkte onderdelen |
| Waterstraalsnijden | Complexe profielen waarbij het beperken van thermische effecten belangrijk is | Ondersteuning, water- en schuurcontrole, randconditie, drogen en reiniging na het snijden | Proceskosten, natte behandeling en randconditie moeten voor het project worden geëvalueerd |
| Leverancier op maat gesneden service | Herhaalde mislukkingen, exportprojecten en kopers die op zoek zijn naar minder interne handlingvariaties | Goedgekeurde tekening, tolerantie, braamrichting, zichtbaar vlak, markering, verpakking en inspectie | Bij veranderingen na de productie kan vervanging nodig zijn in plaats van lokaal hersnijden |
Voor antislipvloeren, trappen, platforms en industriële panelen kunnen kopers een antislip aluminiumplaat met diamantprofiel configuratie. Een andere relevante referentie is de aluminium geruite plaat optie. De exacte snijmethode moet nog steeds worden goedgekeurd op basis van de opgegeven legering, dikte, patroon en afgewerkt onderdeel.
Hoe moet de plaat worden ondersteund en vastgeklemd?
Ongelijke ondersteuning is een veel voorkomende oorzaak van trillingen, klapperen, onnauwkeurige sneden en een afgevlakt loopvlak. Het verhoogde patroon kan de plaat doen schommelen wanneer deze op een klein aantal contactpunten rust. De ondersteuning moet daarom het werkgebied bedekken en tijdens het zagen stabiel blijven.
Goede ondersteunings- en klempraktijken moeten het volgende omvatten:
- Een schoon steunoppervlak dat geen krassen maakt op het zichtbare vlak
- Voldoende ondersteuning aan beide zijden van de snede om beweging of valschade te voorkomen
- Beschermde klemcontactpunten die de verhoogde diamanten niet pletten of polijsten
- Klemmen worden, indien mogelijk, weg van het laatste zichtbare gebied geplaatst
- Duidelijke identificatie van het decoratieve vlak en de patroonrichting
- Hanteren van plannen voor grote plano's, zodat het paneel niet buigt nadat de snede is voltooid
De klemkracht moet het materiaal stevig vasthouden zonder het loopvlakpatroon als ongecontroleerd drukpunt te gebruiken. Voor herhaalde productie moeten de koper en de fabrikant een bevestigings- of ondersteuningsregeling goedkeuren in plaats van te vertrouwen op een tijdelijke plaatsing voor elk vel.
Hoe kunnen hitte, bramen en randvervorming worden beheerst?
Thermisch snijden en mechanisch snijden brengen verschillende risico's met zich mee. Thermische processen kunnen de beschermfilm aantasten, de rand verkleuren of plaatselijke hittevervorming veroorzaken. Mechanische processen kunnen bramen, opgerolde randen, klappersporen of plaatselijke afvlakking van het patroon veroorzaken.
Vragen over hittebeheersing
- Is de beschermfolie goedgekeurd voor het geselecteerde snijproces?
- Blijft de rand zichtbaar na montage?
- Wordt het onderdeel na het snijden gelast, gecoat, geanodiseerd, verlijmd of afgedicht?
- Staat de koper lokale verkleuring toe of vereist hij een visueel zuivere rand?
- Hoe worden filmresten, vervuiling, vocht of schurende deeltjes verwijderd?
Vragen over bramen en randafwerking
- Welke kant kan de braam dragen na het snijden?
- Is de rand blootgesteld aan operators, klanten, afdichtingen, kabels of andere componenten?
- Hoeveel ontbramen is toegestaan voordat het uiterlijk van het loopvlak verandert?
- Moeten hoeken afgerond, afgeschuind of beschermd zijn?
- Zal de randafwerking de uiteindelijke afmetingen of de pastolerantie veranderen?
Waarom moet de patroonrichting worden gepland vóór het buigen of monteren?
De patroonrichting heeft invloed op het uiterlijk, de drainage, de greeporiëntatie, de paneelafstemming en de fabricage-indeling. Als onderdelen alleen zijn genest om de materiaalopbrengst te maximaliseren, kunnen aangrenzende panelen na installatie verschillende loopvlakrichtingen vertonen.
Vóór het snijden moet de tekening het volgende identificeren:
- Het zichtbare gezicht
- De vereiste loopvlakrichting
- De buiglijn en buigrichting
- Gebieden waar het patroon kan worden afgeplat door gereedschap
- Gezamenlijke lijnen tussen aangrenzende panelen
- Bevestigings-, las-, scharnier- en randposities
Het buigen moet op het eigenlijke materiaal worden uitgeprobeerd, omdat het verhoogde patroon het gereedschapscontact verandert. De koper moet bepalen of lokale afvlakking van het patroon nabij de bocht acceptabel is en of het onderdeel voor of na het vormen wordt geïnspecteerd.
Wat gebeurt er bij een typische bestelling van industriële treden?
Scenario: Gesneden en gebogen loopvlakpanelen
Zakelijke achtergrond: Een fabrikant van apparatuur bestelt aluminium platen met diamantprofiel voor toegangstreden en verwijderbare servicepanelen. De onderdelen vereisen rechte sneden, verschillende gaten, twee bochten en een zichtbaar gefreesd oppervlak.
Probleem: De eerste batch voldoet aan de totale afmetingen, maar verschillende panelen schommelen tijdens de montage, het loopvlak nabij de afgescheurde randen is afgeplat en de klemsporen blijven zichtbaar na installatie. Sommige gebogen delen vertonen ook een inconsistente patroonrichting.
Oorzaak: De offerteaanvraag vermeldde de totale dikte en het plaatformaat, maar maakte geen onderscheid tussen de basisdikte en de patroonhoogte. Het liet ook het zichtbare vlak, de braamrichting, patroonoriëntatie, klembescherming, vlakheid na het snijden en aanvaardbare patroonvervorming nabij bochten achterwege.
Aanbevolen oplossing: De koper werkt de tekening bij om de basisdikte, loopvlakrichting, afgewerkte afmetingen, zichtbaar vlak, snijtolerantie, braamzijde, buiglijnen en aanvaardbare lokale afvlakking te identificeren. Een representatief eerste artikel wordt gesneden en gebogen vóór de bulkproductie. De leverancier verpakt vervolgens de onderdelen op tekeningnummer en oriëntatie met beschermde tussenschotten.
Koperbeslissingswaarde: De toegevoegde teken- en eerste-artikelcontrole verminderen sortering, herbewerking, onjuiste installatie en oppervlakteafkeuring. De juiste vergelijking zijn de kosten per geaccepteerd gefabriceerd paneel, niet alleen de prijs per plaat.
Wanneer is het kopen van op maat gesneden materiaal beter dan het snijden van volledige vellen?
Het kopen van volledige platen kan geschikt zijn als de fabrikant over stabiele apparatuur, flexibele nestvereisten en voldoende verwerkingscapaciteit beschikt. Levering op maat kan voordeliger zijn als dezelfde plano's zich herhalen, het oppervlak goed zichtbaar is of als de exportbehandeling een hoog risico op krassen en maatafwijkingen met zich meebrengt.
| Leveringsoptie | Belangrijkste voordeel | Belangrijkste risico | Beste pasvorm |
|---|---|---|---|
| Volledige vellen | Maximale flexibiliteit voor nesten en ontwerpwijzigingen | Meer interne handling, snijopstelling, schrootcontrole en oppervlakterisico | Fabrikanten met gevestigde snij- en inspectiemogelijkheden |
| Rechthoekige op maat gesneden blanco's | Minder handling en herhaalbare blanco-afmetingen | Tekenfouten hebben invloed op de volledige batch | Herhaalde panelen, treden, afdekkingen en gereedschapskistcomponenten |
| Profielgesneden eerste artikelen en productieonderdelen | Minder interne procesvariatie en duidelijkere leveranciersverantwoordelijkheid | Vereist volledige tekeningen, goedkeuringsrecords en wijzigingsbeheer | Complexe profielen, zichtbare onderdelen en projectgestuurde samenstellingen |
Wat moet een offerteaanvraag voor aluminium platen met diamantprofiel bevatten?
Een volledige offerteaanvraag moet leveranciers in staat stellen hetzelfde materiaal, dezelfde snijomvang, inspectie- en verpakkingsvereisten op te geven. Kopers moeten het volgende verstrekken:
- Toepassing, tekening van het eindproduct, revisienummer en aantal
- Legerings- en tempereis, of een verzoek aan de leverancier om een optie voor te stellen
- Dikte van het basismetaal, plaatgrootte, loopvlakpatroon en patroonoriëntatie
- Zichtbaar oppervlak, vereiste beschermende film en aanvaardbare oppervlakteconditie
- Snijmethode indien vastgelegd door de koper, of prestatie-eisen als de leverancier het proces mag voorstellen
- Afgewerkte afmetingen, toleranties, haaksheid, profielnauwkeurigheid en gatvereisten
- Braamrichting, randafwerking, hoekbehandeling en vereisten voor zichtbare randen
- Buiglijnen, buigrichting, acceptabele patroonafvlakking en stroomafwaarts lassen of coaten
- Hoeveelheid eerste artikel, inspectiemethode, bemonstering, registratie en non-conformiteitsproces
- Stukmarkering, tekeningnummer, oriëntatiemarkeringen, interleaving, palletlimieten, bestemming en Incoterm
- MOQ, prognose, leveringsdoel en of deelzendingen zijn toegestaan
Veelgestelde vragen
Moet de dikte van het diamanten loopvlak het verhoogde patroon omvatten?
In de offerteaanvraag moet onderscheid worden gemaakt tussen de dikte van het basismetaal en de totale patroonhoogte. Machine-instellingen, sterkteberekeningen, buigplanning en acceptatie kunnen onjuist zijn als de twee waarden als dezelfde meting worden behandeld.
Kan aluminiumplaat met diamantprofiel worden gesneden met een zaag?
Ja, zaagsneden zijn geschikt voor rechte fabricagesneden wanneer de werkelijke legering en dikte worden uitgeprobeerd. Stabiele ondersteuning, beschermde klemming, gecontroleerde voeding, oppervlaktebescherming en braaminspectie zijn essentieel.
Beschadigt afschuiving het ruitpatroon?
Door knippen kan het patroon nabij de snijrand worden vervormd of plat gemaakt. Of dat acceptabel is, hangt af van de vereisten voor het zichtbare oppervlak, de blootstelling aan de randen, de tolerantie en de stroomafwaartse vorming. Een representatief proces moet worden goedgekeurd.
Kan er tijdens het snijden een beschermfolie op de plaat achterblijven?
Alleen wanneer wordt bevestigd dat de film geschikt is voor het geselecteerde proces. Onbekende folie kan verbranden, de rand vervuilen, vocht vasthouden, residu achterlaten of onaanvaardbare schade aan het oppervlak veroorzaken.
Wanneer moet waterstraal- of lasersnijden worden overwogen?
Ze kunnen worden overwogen voor complexe profielen of strengere procesvereisten. De koper moet de hittegevoeligheid, randconditie, tolerantie, reiniging, filmcompatibiliteit, volume en totale kosten vergelijken met behulp van het daadwerkelijke materiaal.
Maakt de braamrichting uit?
Ja. De richting van de braam is van belang wanneer de rand zichtbaar is, door operators wordt gehanteerd, tegen een ander onderdeel wordt gemonteerd, gecoat, afgedicht of gebogen. De tekening moet de toegestane braamzijde en afwerkingseis identificeren.
Wanneer is een eerste artikel nodig?
Een eerste artikel is waardevol voor nieuwe tekeningen, nauwe toleranties, zichtbare oppervlakken, complexe profielen, secundaire buigingen, vereisten voor beschermde films of herhaalde productie waarbij één opstelling voor de volledige bestelling wordt gebruikt.
Vraag een beoordeling op maat van het loopvlak aan
Voor een projectspecifieke beoordeling geeft u de legering en tempering, basisdikte, plaatgrootte, loopvlakpatroon, voltooide tekening, zichtbaar vlak, snijtolerantie, braamrichting, buigvereisten, hoeveelheid, inspectie, verpakking, bestemming en leveringsschema op via de TOP METAL offerte- en technische beoordelingspagina. De leverancier kan vervolgens vóór de productie de beschikbaarheid van materialen, de haalbaarheid van op maat gemaakte producten, monstervereisten, verwerkingsomvang, inspectie, exportverpakking, MOQ, doorlooptijd en offerte-uitsluitingen beoordelen.
Vraag een offerte aan voor aluminium platen met diamantprofiel met de legering, tempering, basisdikte, loopvlakpatroon, voltooide tekening, snijtolerantie, zichtbaar vlak, buig-, inspectie-, verpakkings- en leveringsgegevens die vereist zijn voor een vergelijkbaar aanbod.