
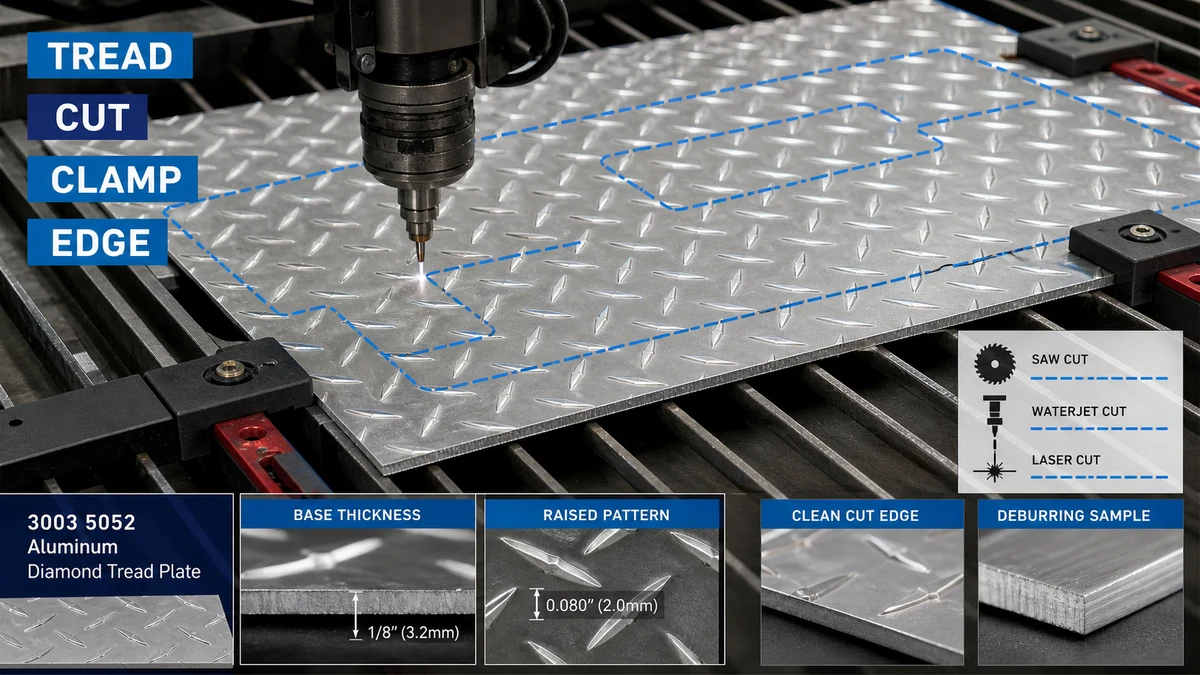
Producenci powinni wybrać metodę cięcia na podstawie grubości blachy podstawowej, wysokości wypukłego wzoru, tolerancji krawędzi, wymagań dotyczących widocznej powierzchni, wrażliwości na ciepło i zginania poniżej. Arkusz musi być w pełni podparty, zaciśnięty w chronionych punktach styku, przycięty w procesie zatwierdzonym próbnie i pozbawiony zadziorów, tak aby nie spłaszczył bieżnika ani nie uszkodził widocznej powierzchni.
Kwestia ta jest istotna dla producentów elementów metalowych, wykonawców podłóg, producentów skrzynek narzędziowych, producentów nadwozi pojazdów, dostawców platform dostępowych i nabywców paneli przemysłowych. Przed wybraniem procesu kupujący powinni potwierdzić materiał i dostępne konfiguracje za pośrednictwem kategoria produktów z blachy aluminiowej i oddany asortyment aluminiowych blach diamentowych.
Dlaczego blacha aluminiowa z bieżnikiem diamentowym jest trudniejsza do cięcia niż blacha płaska?
Diamentowy arkusz bieżnika nie zapewnia narzędzia tnącego jednej jednolitej powierzchni. Podwyższony wzór powoduje nierówny kontakt, podczas gdy arkusz podstawowy ma grubość strukturalną. Jeśli ustawienia maszyny opierają się na całkowitej wysokości, a nie na grubości podstawy, producent może wybrać nieprawidłowy luz na ścinanie, ustawienie piły, rozstaw podpór lub naddatek na zginanie.
| Zmienna cięcia | Co należy potwierdzić | Ryzyko, jeśli zostanie zignorowane |
|---|---|---|
| Grubość metalu nieszlachetnego | Grubość mierzona oddzielnie od podwyższonego bieżnika | Nieprawidłowa wydajność maszyny, konfiguracja cięcia i obliczenia zgięcia na odcinku końcowym |
| Wysokość i kierunek wzoru | Profil z wypukłym wzorem, widoczna powierzchnia i orientacja na gotowej części | Spłaszczone diamenty, niespójny wygląd lub nieprawidłowa orientacja panelu |
| Tolerancja krawędzi | Wymagany rozmiar cięcia, prostopadłość, dokładność profilu i akceptacja zadziorów | Części nie pasują podczas spawania, gięcia, mocowania lub montażu |
| Stan powierzchni | Wykończenie walcowane, powierzchnia dekoracyjna, folia ochronna i odporność na zarysowania | Ślady zaciskania, przypalona folia, zanieczyszczenie lub widoczne uszkodzenia podczas manipulacji |
| Dalszy proces | Gięcie, walcowanie, spawanie, powlekanie, mocowanie lub odsłonięcie krawędzi | Cięcie akceptowalne jako półfabrykat może później zawieść podczas formowania lub wykańczania |
W jaki sposób producenci powinni mierzyć grubość podstawy i wysokość wzoru?
Grubość podstawy i całkowitą wysokość wzoru należy rejestrować osobno. Podniesione diamenty stanowią część geometrii powierzchni, a nie zastępują nominalnej grubości metalu nieszlachetnego. W przypadku zamówień rysunki i zapytania ofertowe powinny określać, która wartość grubości kontroluje akceptację.
Przydatna kontrola odbiorcza obejmuje:
- Nominalna grubość metalu podstawowego i dopuszczalna tolerancja
- Wymiary całkowite i prostopadłość arkusza
- Typ wzoru, orientacja i widoczna powierzchnia
- Płaskość i lokalne kołysanie spowodowane podwyższonym bieżnikiem
- Zadrapania powierzchni, plamy, uszkodzenia krawędzi i stan folii ochronnej
- Identyfikacja partii lub opakowania w celu zapewnienia identyfikowalności
Gdy kupujący potrzebuje powtarzających się półfabrykatów, rysunek powinien również określić, czy wymiary mierzone są od krawędzi cięcia, linii środkowej wzoru, czy też innego kontrolowanego odniesienia. Uniemożliwia to dostawcy i producentowi stosowanie różnych metod kontroli.
Która metoda cięcia pasuje do prostych cięć, profili i wąskich tolerancji?
Prawidłowy proces zależy od geometrii części, tolerancji, objętości, jakości krawędzi, wrażliwości na ciepło i dostępnego sprzętu. Żadna metoda cięcia nie jest automatycznie najlepsza dla każdej blachy aluminiowej z bieżnikiem diamentowym.
| Metoda cięcia | Odpowiednie zastosowanie | Główny punkt kontrolny | Możliwe ograniczenie |
|---|---|---|---|
| Cięcie piłą | Proste cięcia warsztatowe, powtarzające się prostokątne wykroje i typowe prace produkcyjne | Pełne wsparcie arkusza, kontrolowany posuw, zabezpieczone mocowanie i próba na rzeczywistym stopie i grubości | Wibracje, zadziory na krawędziach, zarysowania powierzchni lub ruchy wzoru w przypadku słabego podparcia |
| Strzyżenie | Szybkie proste cięcia, w których dopuszczalne jest ograniczone odkształcenie krawędzi i wzoru | Grubość podstawy, luz, stan ostrza i orientacja widocznej powierzchni | Może się toczyć, spłaszczać lub zniekształcać bieżnik w pobliżu krawędzi cięcia |
| Cięcie laserowe | Złożone profile lub powtarzające się kształty, gdy uzasadniają to możliwości procesu i wymagania dotyczące krawędzi | Dopływ ciepła, zgodność z folią ochronną, odbarwienie krawędzi, zanieczyszczenie i zatwierdzenie próby | Efekty termiczne lub uszkodzenia folii mogą być niedopuszczalne w przypadku części widocznych lub gotowych |
| Cięcie strumieniem wody | Skomplikowane profile, w których ważne jest ograniczenie efektów termicznych | Wsparcie, kontrola wody i ścierniwa, stan krawędzi, suszenie i czyszczenie po cięciu | Dla projektu należy ocenić koszt procesu, obsługę na mokro i stan krawędzi |
| Usługa cięcia na wymiar przez dostawcę | Powtarzające się puste miejsca, projekty eksportowe i nabywcy poszukujący mniejszych wahań w zakresie obsługi wewnętrznej | Zatwierdzony rysunek, tolerancja, kierunek zadziorów, widoczna powierzchnia, oznakowanie, pakowanie i kontrola | Zmiany po produkcji mogą wymagać wymiany, a nie lokalnego ponownego cięcia |
W przypadku antypoślizgowych podłóg, stopni, platform i paneli przemysłowych kupujący mogą przejrzeć a Antypoślizgowa blacha aluminiowa z bieżnikiem diamentowym konfiguracja. Kolejnym istotnym odniesieniem jest aluminiowa płyta w kratkę opcja. Dokładna metoda cięcia powinna zostać zatwierdzona w odniesieniu do podanego stopu, grubości, wzoru i wykończonej części.
W jaki sposób arkusz powinien być podparty i zaciśnięty?
Nierówne podparcie jest częstą przyczyną wibracji, drgań, niedokładnych cięć i spłaszczonego bieżnika. Podniesiony wzór może powodować kołysanie blachy, gdy opiera się na niewielkiej liczbie punktów styku. Podpora powinna zatem obejmować obszar roboczy i pozostać stabilna podczas cięcia.
Dobra praktyka podparcia i mocowania powinna obejmować:
- Czysta powierzchnia nośna, która nie rysuje widocznej powierzchni
- Wystarczające podparcie po obu stronach nacięcia, aby zapobiec uszkodzeniom związanym z ruchem lub upadkiem
- Chronione punkty kontaktowe zacisku, które nie kruszą ani nie polerują wypukłych diamentów
- Jeśli to możliwe, zacisk należy umieścić z dala od końcowego widocznego obszaru
- Wyraźna identyfikacja strony dekoracyjnej i kierunku wzoru
- Plany obsługi dużych półfabrykatów, aby panel nie wyginał się po zakończeniu cięcia
Siła docisku powinna bezpiecznie trzymać materiał, nie wykorzystując wzoru bieżnika jako punktu niekontrolowanego nacisku. W przypadku powtarzalnej produkcji kupujący i wytwórca powinni zatwierdzić uchwyt lub układ wsporników, zamiast polegać na tymczasowym umieszczeniu każdego arkusza.
Jak można kontrolować ciepło, zadziory i zniekształcenia krawędzi?
Cięcie termiczne i cięcie mechaniczne stwarzają różne zagrożenia. Procesy termiczne mogą wpływać na warstwę ochronną, odbarwiać krawędzie lub wprowadzać lokalne odkształcenia cieplne. Procesy mechaniczne mogą powodować powstawanie zadziorów, walcowanych krawędzi, śladów drgań lub lokalnego spłaszczenia wzoru.
Pytania dotyczące kontroli ciepła
- Czy folia ochronna jest dopuszczona do wybranego procesu cięcia?
- Czy krawędź pozostanie widoczna po montażu?
- Czy część będzie spawana, powlekana, anodowana, klejona lub uszczelniana po cięciu?
- Czy kupujący dopuszcza miejscowe przebarwienia lub wymaga wizualnie czystej krawędzi?
- W jaki sposób zostaną usunięte pozostałości folii, zanieczyszczenia, wilgoć lub cząstki ścierne?
Pytania dotyczące zadziorów i wykańczania krawędzi
- Z której strony mogą powstawać zadziory po cięciu?
- Czy krawędź jest narażona na kontakt z operatorami, klientami, uszczelkami, kablami lub innymi elementami?
- Ile gratowania jest dozwolone, zanim zmieni się wygląd bieżnika?
- Czy narożniki muszą być zaokrąglone, fazowane lub zabezpieczone?
- Czy wykończenie krawędzi zmieni ostateczne wymiary lub tolerancję dopasowania?
Dlaczego należy zaplanować kierunek wzoru przed zgięciem lub montażem?
Kierunek wzoru wpływa na wygląd, drenaż, orientację uchwytów, dopasowanie paneli i układ produkcyjny. Jeśli części są zagnieżdżane wyłącznie w celu maksymalizacji wydajności materiału, po montażu sąsiednie panele mogą wykazywać różne kierunki bieżnika.
Przed cięciem rysunek powinien określać:
- Widoczna twarz
- Wymagany kierunek bieżnika
- Linia zgięcia i kierunek zgięcia
- Obszary, w których wzór może zostać spłaszczony przez obróbkę
- Linie połączeń pomiędzy sąsiednimi panelami
- Położenia elementów złącznych, spoin, zawiasów i krawędzi
Gięcie należy wypróbować na rzeczywistym materiale, ponieważ wypukły wzór zmienia kontakt narzędzia. Kupujący powinien określić, czy dopuszczalne jest lokalne spłaszczenie wzoru w pobliżu zagięcia i czy część będzie sprawdzana przed czy po formowaniu.
Co się dzieje w przypadku typowego zamówienia na przemysłowe panele schodkowe?
Scenariusz: Cięte i gięte panele bieżnika
Tło biznesowe: Producent sprzętu zamawia blachę aluminiową z bieżnikiem diamentowym na stopnie wejściowe i zdejmowane panele serwisowe. Części wymagają prostych cięć, kilku otworów, dwóch zagięć i widocznej powierzchni po frezowaniu.
Problem: Pierwsza partia pasuje gabarytowo, jednak kilka paneli kołysze się podczas montażu, bieżnik w pobliżu ściętych krawędzi jest spłaszczony, a po montażu pozostają widoczne ślady po zaciskach. Niektóre wygięte części również wykazują niespójny kierunek wzoru.
Przyczyna: W zapytaniu ofertowym wymieniono całkowitą grubość i rozmiar arkusza, ale nie rozróżniono grubości podstawowej od wysokości wzoru. Pominięto także widoczną powierzchnię, kierunek zadziorów, orientację wzoru, zabezpieczenie przed zaciskaniem, płaskość po cięciu i akceptowalne odkształcenie wzoru w pobliżu zagięć.
Zalecane rozwiązanie: Kupujący aktualizuje rysunek, aby określić grubość podstawy, kierunek bieżnika, wymiary wykończenia, widoczną powierzchnię, tolerancję cięcia, stronę zadziorów, linie zagięcia i dopuszczalne lokalne spłaszczenie. Reprezentatywny pierwszy artykuł jest cięty i gięty przed produkcją masową. Dostawca następnie pakuje części według numeru rysunku i orientacji za pomocą chronionych przekładek.
Wartość decyzji kupującego: Dodany rysunek i kontrola pierwszego artykułu ograniczają sortowanie, przeróbki, nieprawidłowy montaż i odrzuty powierzchniowe. Prawidłowym porównaniem jest koszt za zaakceptowany wyprodukowany panel, a nie tylko cena za arkusz.
Kiedy kupowanie materiału przyciętego na wymiar jest lepsze niż cięcie pełnych arkuszy?
Zakup pełnych arkuszy może być odpowiedni, jeśli producent ma stabilny sprzęt, elastyczne wymagania dotyczące zagnieżdżania i wystarczającą zdolność przeładunkową. Dostawy cięte na wymiar mogą być bardziej ekonomiczne, jeśli powtarzają się te same półfabrykaty, powierzchnia jest dobrze widoczna lub transport eksportowy stwarza duże ryzyko zarysowań i różnic wymiarowych.
| Opcja dostawy | Główna zaleta | Główne ryzyko | Najlepsze dopasowanie |
|---|---|---|---|
| Pełne prześcieradła | Maksymalna elastyczność w zakresie zagnieżdżania i zmian projektowych | Więcej obsługi wewnętrznej, konfiguracji cięcia, kontroli złomu i ryzyka powierzchniowego | Producenci z ustalonymi możliwościami cięcia i kontroli |
| Półfabrykaty prostokątne cięte na wymiar | Zredukowana obsługa i powtarzalne wymiary półfabrykatów | Błędy w rysunkach wpływają na całą partię | Powtarzające się panele, stopnie, pokrywy i komponenty skrzynki narzędziowej |
| Pierwsze artykuły i części produkcyjne wycinane profilowo | Mniejsza zmienność procesów wewnętrznych i jaśniejsza odpowiedzialność dostawcy | Wymaga kompletnych rysunków, zapisów zatwierdzeń i kontroli zmian | Złożone profile, widoczne części i zespoły kontrolowane przez projekt |
Co powinno zawierać zapytanie ofertowe dotyczące blachy aluminiowej z bieżnikiem diamentowym?
Kompletne zapytanie ofertowe powinno umożliwiać dostawcom wycenę tego samego materiału, zakresu cięcia, wymagań dotyczących kontroli i pakowania. Kupujący powinien zapewnić:
- Zastosowanie, rysunek gotowej części, numer wersji i ilość
- Wymagania dotyczące stopu i stanu lub prośba do dostawcy o zaproponowanie opcji
- Grubość metalu nieszlachetnego, rozmiar arkusza, wzór bieżnika i orientacja wzoru
- Widoczna twarz, wymagania dotyczące folii ochronnej i akceptowalny stan powierzchni
- Metoda cięcia, jeśli została ustalona przez kupującego, lub wymagania dotyczące wydajności, jeśli dostawca może zaproponować taki proces
- Gotowe wymiary, tolerancje, prostopadłość, dokładność profilu i wymagania dotyczące otworów
- Kierunek zadziorów, wykończenie krawędzi, obróbka narożników i wymagania dotyczące odsłoniętych krawędzi
- Linie zgięcia, kierunek zgięcia, dopuszczalne spłaszczenie wzoru i późniejsze spawanie lub powlekanie
- Ilość pierwszego artykułu, metoda kontroli, pobieranie próbek, zapisy i proces niezgodności
- Oznaczenie sztuki, numer rysunku, znaki orientacyjne, przeplatanie, limity palet, miejsce przeznaczenia i Incoterm
- MOQ, prognoza, cel dostawy i to, czy dozwolone są dostawy częściowe
Często zadawane pytania
Czy grubość blachy bieżnika diamentowego powinna obejmować wypukły wzór?
W zapytaniu ofertowym należy rozróżnić grubość metalu nieszlachetnego od całkowitej wysokości wzoru. Konfiguracja maszyny, obliczenia wytrzymałościowe, planowanie zgięcia i akceptacja mogą być nieprawidłowe, jeśli te dwie wartości są traktowane jako ten sam pomiar.
Czy blachę aluminiową z bieżnikiem diamentowym można ciąć piłą?
Tak, cięcie piłą może pasować do prostych cięć produkcyjnych, gdy testowany jest rzeczywisty stop i grubość. Niezbędne są stabilne podparcie, zabezpieczone mocowanie, kontrolowany posuw, ochrona powierzchni i kontrola zadziorów.
Czy ścinanie niszczy wzór diamentu?
Ścinanie może odkształcić lub spłaszczyć wzór w pobliżu krawędzi cięcia. To, czy jest to akceptowalne, zależy od wymagań dotyczących widocznej powierzchni, ekspozycji krawędzi, tolerancji i dalszego formowania. Należy zatwierdzić reprezentatywne badanie.
Czy podczas cięcia na arkuszu może pozostać folia ochronna?
Dopiero po potwierdzeniu przydatności folii do wybranego procesu. Nieznana folia może się spalić, zanieczyścić krawędzie, zatrzymać wilgoć, pozostawić osad lub spowodować niedopuszczalne uszkodzenie powierzchni.
Kiedy warto rozważyć cięcie strumieniem wody lub laserem?
Można je uwzględnić w przypadku złożonych profili lub bardziej rygorystycznych wymagań procesowych. Kupujący powinien porównać wrażliwość na ciepło, stan krawędzi, tolerancję, czyszczenie, kompatybilność folii, objętość i całkowity koszt, korzystając z rzeczywistego materiału.
Czy kierunek zadziorów ma znaczenie?
Tak. Kierunek zadziorów ma znaczenie, gdy krawędź jest widoczna, obsługiwana przez operatorów, dopasowana do innego elementu, pokryta, uszczelniona lub wygięta. Rysunek powinien określać dopuszczalną stronę zadziorów i wymagania dotyczące wykończenia.
Kiedy potrzebny jest pierwszy artykuł?
Pierwszy artykuł jest cenny w przypadku nowych rysunków, wąskich tolerancji, widocznych powierzchni, złożonych profili, wtórnego gięcia, wymagań dotyczących folii chronionej lub powtarzanej produkcji, w której do całego zamówienia będzie używany jeden zestaw.
Poproś o recenzję arkusza bieżnika przyciętego na wymiar
Aby dokonać przeglądu konkretnego projektu, podaj stop i stan, grubość podstawy, rozmiar arkusza, wzór bieżnika, gotowy rysunek, widoczną powierzchnię, tolerancję cięcia, kierunek zadziorów, wymagania dotyczące zginania, ilość, kontrolę, opakowanie, miejsce przeznaczenia i harmonogram dostaw za pośrednictwem strony z ofertami i przeglądami technicznymi TOP METAL. Dostawca może następnie sprawdzić dostępność materiału, możliwość przycięcia na wymiar, wymagania dotyczące próbek, zakres przetwarzania, kontrolę, opakowanie eksportowe, MOQ, czas realizacji i wykluczenia z oferty przed rozpoczęciem produkcji.
Poproś o wycenę blachy aluminiowej z bieżnikiem diamentowym ze stopem, stanem, grubością podstawy, wzorem bieżnika, rysunkiem końcowym, tolerancją cięcia, widoczną powierzchnią czołową, zginaniem, inspekcją, pakowaniem i szczegółami dostawy wymaganymi dla porównywalnej oferty.