
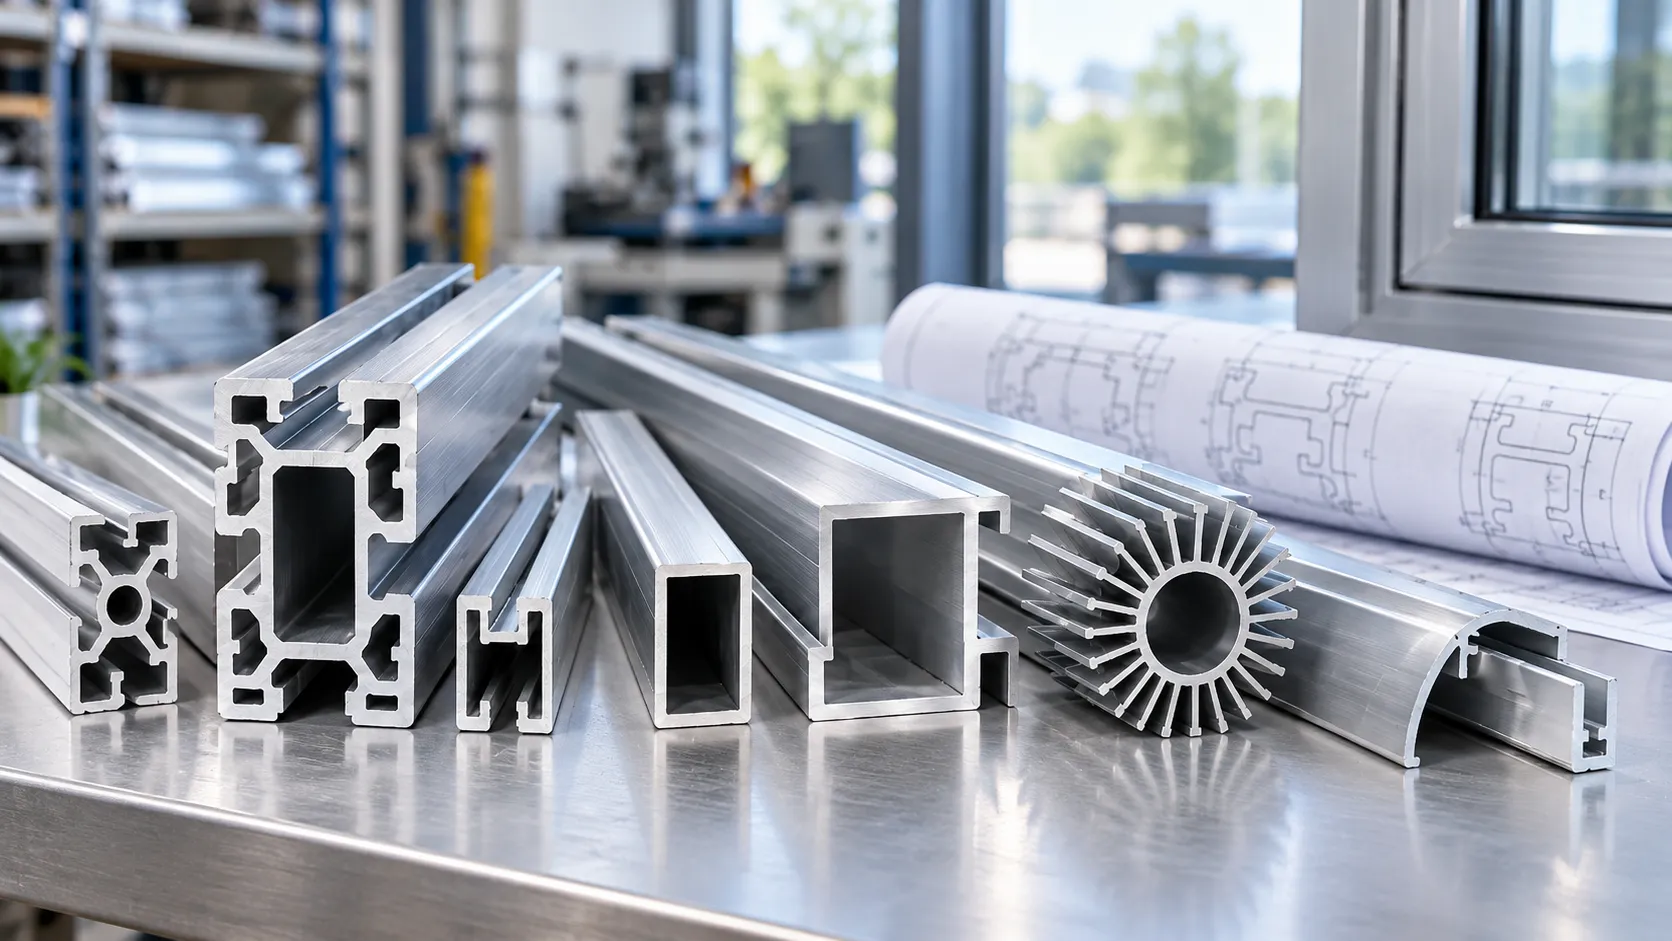
Profil aluminiowy to produkt aluminiowy lub ze stopu aluminium o określonym kształcie przekroju poprzecznego rozciągającym się wzdłuż jego długości. W budownictwie i zaopatrzeniu przemysłowym termin ten powszechnie odnosi się do wytłaczanej sekcji: podgrzany, stały kęs jest przeciskany przez ukształtowaną matrycę w celu uzyskania wymaganego kształtu. Profile mogą posiadać otwarte kanały, zamknięte wnęki, żebra lub rowki montażowe. Ich kształt może pomóc im wspierać, lokalizować, łączyć lub zamykać inne komponenty. Przekrój identyfikuje podstawowy produkt, ale wymagania dotyczące stopu, stanu, wykończenia powierzchni i wymiarów określają specyfikację potrzebną do konkretnego zastosowania.
Co definiuje profil aluminiowy?
Przekrój opisuje więcej niż zarys
Spójrz na obcięty koniec profilu. Zewnętrzny kontur ukazuje jego ogólną formę; ściany, wewnętrzne przestrzenie i rowki ujawniają, w jaki sposób może on współdziałać z innymi częściami. W kanale może znajdować się krawędź panelu, natomiast w rowku może znajdować się miejsce dla współpracującego elementu. Cechy te są kontynuowane wzdłuż wytłoczenia, a nie odtwarzane oddzielnie w każdej pozycji.
Ta relacja pomiędzy kształtem i funkcją odróżnia użyteczny opis profilu od niejasnego żądania „materiału aluminiowego”. Profil pusty, element ramy i listwa dekoracyjna mogą być profilami aluminiowymi, chociaż rozwiązują różne problemy. Asortyment profili aluminiowych TOP METAL obejmuje sekcje ram, listew wykończeniowych, obudów i gotowych zespołów.
Profil, wytłoczenie i gotowy komponent to różne opisy
„Profil” podkreśla geometrię przekroju. „Wytłaczanie” odnosi się do procesu produkcyjnego i jest również wykorzystywane komercyjnie do jego produkcji. Gotowy element może rozpocząć się jako wytłaczanie, a następnie zostać cięty, wiercony, frezowany, gięty, łączony lub poddawany obróbce powierzchniowej. Rada ds. Wytłaczarek Aluminiowych opisuje te kolejne operacje jako kroki, które przekształcają wytłoczki w funkcjonalne komponenty.
Ciągły przekrój opisuje zatem długość początkową, a nie absolutną zasadę, że część końcowa nie może zawierać otworów ani wycięć. Podobnie zamówienie profilu nie określa, czy zamówienie dotyczy długich odcinków, czy też komponentów gotowych do montażu. Rozróżnienie to należy rozstrzygnąć przed porównaniem cytatów.
Jak powstają profile aluminiowe?
Matryca tworzy sekcję z litego kęsa
W konwencjonalnym wytłaczaniu na gorąco kęs aluminiowy i oprzyrządowanie są wstępnie podgrzewane. Następnie ciśnienie przepycha zmiękczony kęs przez matrycę, tworząc długość o zamierzonym przekroju. Kęs pozostaje stały podczas wytłaczania; nie jest to stopione aluminium przelane przez formę. Topienie i odlewanie należą do wcześniejszej produkcji kęsów, a nie do kształtowania w prasie do wytłaczania.
Po opuszczeniu matrycy profil przechodzi proces chłodzenia, obróbki mechanicznej i starzenia odpowiedni dla jego stopu i wymaganego stanu. Te kroki mają znaczenie, ponieważ matryca definiuje kształt, a obróbka wpływa również na właściwości materiału. Sam rysunek konspektu nie opisuje obu.
Funkcje lokalne często wymagają dalszego przetwarzania
W sekcji wytłaczanej można uwzględnić podłużny rowek lub kanał wewnętrzny. Otwór w profilu w określonym miejscu, kieszeń końcowa lub zlokalizowane wycięcie montażowe to inny rodzaj funkcji. Wiercenie, gwintowanie i frezowanie należą do operacji wtórnych stosowanych przy wykonywaniu takich detali.
Rozważmy szynę obudowy z ciągłym rowkiem ustalającym i dwoma otworami montażowymi w pobliżu jej końców. Rowek należy do geometrii wytłaczania; lokalizacje otworów należą do rysunku gotowej części. Podanie samego wytłoczki pozostawia niezdefiniowane położenie otworów i zakres obróbki. Ten ilustrujący przykład pokazuje, dlaczego „wytłaczany do kształtu” niekoniecznie oznacza „gotowy do montażu”.
Rodzaje profili aluminiowych: kształt i funkcja
Sekcje pełne, puste i półpuste
Sekcje wytłaczane są zwykle grupowane jako pełne, puste lub półpuste. Pusta sekcja całkowicie otacza co najmniej jedną pustą przestrzeń. Sekcja pełna nie jest ani pusta, ani częściowo pusta i nadal może zawierać występy lub inne elementy. Na przykład kąt można zakwalifikować jako pełne wytłoczenie; termin ten nie ogranicza się do pełnych prętów prostokątnych. Sekcja półpusta częściowo zamyka przestrzeń, ale granica między bryłą a półpustą może wymagać oceny wytłaczarki.
Inne znane opisy klasyfikują inną cechę produktu. „T-rowek”, „niestandardowy” i „anodowany” nie są alternatywą dla „pustych”; pojedynczy profil może pasować do więcej niż jednego z tych opisów.
| Opis | Co identyfikuje | Czego nie ustala |
|---|---|---|
| Pełne, puste lub półpuste | Układ części metalowej i wewnętrznej | Stop, stan lub nośność |
| Kanał, kątownik lub rowek T | Rozpoznawalny kształt lub cecha funkcjonalna | Pasuje każdy wymiar lub pasująca część |
| Standardowe lub niestandardowe | Czy wymagany jest istniejący przekrój lub geometria zdefiniowana w projekcie | Dostępność towaru lub zakres gotowej obróbki |
| Wykończenie młyna, anodowane lub powlekane | Wymagany stan powierzchni | Pełna specyfikacja materiału lub wymiarów |
Opisy ze sobą współpracują. Na przykład „niestandardowy profil pusty z anodowanym wykończeniem” nadal wymaga rysunku, stanu materiału i wymagań dotyczących wykończenia, zanim stanie się rozpoznawalnym zamówieniem. Klasyfikacja jest punktem wyjścia, a nie substytutem specyfikacji.
Standardowe i niestandardowe profile aluminiowe
Istniejącą sekcję warto rozważyć, gdy jej interfejsy i ogólna forma już pasują do montażu. Sekcja niestandardowa staje się przydatna, gdy część wymaga określonej kombinacji rowków, żeber, wnęk lub elementów montażowych. Integracja tych funkcji może ograniczyć liczbę oddzielnych operacji lub komponentów, ale korzyści zależą od kompletnego projektu, a nie od słowa „niestandardowy”.
Wytłaczalność nadal nakłada ograniczenia na projekt. Całkowity rozmiar przekroju, rozkład metalu, głębokie wąskie elementy i równowaga grubości ścianki wpływają na praktyczność wykonania profilu. Nagłe przejścia pomiędzy grubymi i cienkimi obszarami mogą skomplikować przepływ metalu i kontrolę wymiarów. Dlatego też zmniejszanie grubości każdej ściany nie jest automatyczną drogą do lepszej lub bardziej ekonomicznej części.
W przypadku sekcji dotyczącej konkretnego projektu, Niestandardowe profile wytłaczane z aluminium przemysłowego TOP METAL można omówić w odniesieniu do zamierzonych interfejsów i wymaganej geometrii. Proponowany rysunek, a nie podobnie wyglądająca fotografia katalogowa, powinien definiować część.
Do czego służą profile aluminiowe?
Ramy okienne, przeszklenia i wykończenia architektoniczne
Profile architektoniczne stanowią części ram okiennych i drzwiowych, zespoły przeszkleń i wykończenia. Ich przekrój musi pomieścić pasujące komponenty, a nie tylko tworzyć atrakcyjną widoczną krawędź. W przypadku proponowanej ramy przydatne omówienie dotyczy miejsca osadzenia przeszklenia, współpracujących profili i powiązanych elementów oraz tego, które powierzchnie pozostają widoczne po montażu.
Profile okienne z wytłaczanego aluminium są jednym z przykładów w asortymencie produktów. Stanowią one komponenty, a nie dowód właściwości użytkowych całego okna. Twierdzenia dotyczące odporności termicznej, akustycznej lub pogodowej zmontowanego systemu wymagają dowodu dla tego systemu; nie należy ich wyciągać z pojedynczego przekroju aluminiowego.
Ramy maszyn, obudowy i części funkcjonalne
Profile przemysłowe mogą wspierać ramy, tworzyć obudowy ochronne i zapewniać interfejsy pomiędzy komponentami. Sekcja przeznaczona na obudowę może łączyć wnękę z elementami ustalającymi pokrywę. Element rozpraszający ciepło może zawierać żebra i elementy mocujące w tym samym wytłoczeniu. W każdym przypadku sekcja wykonuje użyteczną pracę wykraczającą poza nadanie kształtu zewnętrznego.
Profile aluminiowe z rowkiem T szczególnie wyraźnie ilustrują rolę połączenia: rowek zapewnia interfejs dla kompatybilnego sprzętu łączącego. Jednak dwa profile o tej samej szerokości zewnętrznej nie muszą być wymienne. Inny otwór szczeliny lub wewnętrzny kształt ustalający mogą zmienić to, czy nakrętka wchodzi, osadza lub zatrzaskuje się prawidłowo. Jest to kontrola geometrii, a nie coś ustalonego poprzez nazwanie obu produktów „profilami przemysłowymi”.
Zdjęcie profilowe nie określa również pojemności ramy ani wydajności radiatora. Pełna ocena wymaga również odpowiednich warunków montażu, obciążenia i temperatury. Są to pytania specyficzne dla aplikacji, natomiast opis profilu identyfikuje oceniany komponent.
Dlaczego ten sam kształt profilu może mieć różne specyfikacje?
Stop i temperament opisują stan materiału
Stop identyfikuje skład materiału; temperament opisuje jego stan po przetworzeniu. Zmiana temperamentu może zmienić zachowanie tego samego stopu, zatem „profil 6063” jest mniej kompletny niż wymaganie określające zarówno stop, jak i jego stan. Temperament musi także odpowiadać późniejszej obróbce, a nie być dodawany po namyśle.
Na przykład 6063 jest szeroko stosowany tam, gdzie ważna jest jakość wytłaczania i anodowany wygląd, w tym w profilach architektonicznych i widocznych profilach przemysłowych. Norma 6061 jest powszechnie brana pod uwagę w przypadku elementów konstrukcyjnych i prefabrykowanych, w których obróbka skrawaniem lub spawanie jest częścią ścieżki produkcyjnej. Są to przydatne tendencje selekcji, a nie uniwersalne rankingowanie jednego stopu nad drugim.
Rysunek i specyfikacja materiału muszą nadal określać wymagane właściwości. Wartości wytrzymałości z innego temperamentu lub postaci produktu nie można po prostu przypisać do proponowanego profilu. W przypadku spawania uwzględniany jest również projekt złącza i wymagane warunki po spawaniu; identyfikacja stopu spawalnego nie jest tym samym, co ustalenie parametrów gotowego montażu.
Wykończenia powierzchni profili aluminiowych spełniają różne wymagania
Wykończenie powierzchni jest niezależne od geometrii przekroju. Materiał polerowany nie został poddany dodatkowej powłoce dekoracyjnej ani anodowaniu. To, czy dany stan jest odpowiedni, zależy od wyglądu i ekspozycji, natomiast powierzchnie malowane, anodowane lub wykończone mechanicznie oferują różne sposoby spełnienia wymagań aplikacji.
Anodowanie to obróbka elektrochemiczna, podczas której powstaje warstwa tlenku zintegrowana z powierzchnią aluminium. Powłoka proszkowa polega na elektrostatycznym nanoszeniu suchego proszku, a następnie utwardzaniu go w powłokę, zamiast tworzyć warstwę tlenku z samego aluminium. Same słowa „anodowany” lub „malowany proszkowo” nie definiują wszystkich istotnych właściwości, a nazwa koloru nie określa odporności na korozję.
Dla anodowane profile aluminiowe, zidentyfikować widoczne powierzchnie, wymagany wygląd i obowiązującą specyfikację wykończenia. Próbka może pomóc w ustaleniu wyglądu, natomiast określona kontrola lub test dotyczy innej kwestii. Ani srebrny wygląd, ani etykieta wykończenia nie są dowodem uniwersalnej trwałości użytkowej na zewnątrz.
Wykończenie krzyżuje się także z dopasowaniem. Dodana powłoka zajmuje miejsce na współpracujących powierzchniach. W przypadku ściśle dopasowanej szczeliny lub interfejsu przesuwnego rysunek musi określać, czy jego ograniczenia wymiarowe obowiązują przed czy po wykończeniu. Samo przyjęcie niepowlekanej próbki nie gwarantuje, że gotowe komponenty będą nadal do siebie pasować.
Wymiary i tolerancje profili aluminiowych kontrolują dopasowanie
Całkowita szerokość i wysokość są tylko częścią definicji wymiarowej. Grubość ścianki, otwory wewnętrzne, wymiary rowków, prostoliniowość, długość skrętu i cięcia mogą również wpływać na montaż. Rada ds. Wytłaczarek Aluminium podkreśla, że dla danego komponentu należy uzgodnić wymagania dotyczące tolerancji; pojedyncze stwierdzenie typu „wytłaczanie precyzyjne” nie zastępuje zdefiniowanych limitów.
Rozważmy reprezentatywną zmianę projektu: wymiary zewnętrzne pozostają takie same, ale ściana jest pogrubiona do wewnątrz. Otwór wewnętrzny staje się mniejszy. Jeśli wokół oryginalnego otworu zaprojektowano pasującą wkładkę, może ona już nie pasować, nawet jeśli pomiar zewnętrzny wygląda prawidłowo. Zmiana zmienia także sekcję, więc nie można jej oceniać wyłącznie jako korekty kosmetycznej.
Dlatego na rysunku należy określić otwór funkcjonalny i jego dopuszczalny zakres, a także wymiary części współpracującej. Kontrola może następnie sprawdzić cechę kontrolującą dopasowanie, a nie tylko wymiar najłatwiejszy do zmierzenia. Ten przykład wyjaśnia, dlaczego wymiana profilu wymaga czegoś więcej niż tylko dopasowania do zewnętrznego konturu.
Co powinien zawierać rysunek profilu aluminiowego i zapytanie?
Rozpocznij od rysunku przekroju i krótkiego wyjaśnienia, co musi spełniać dana część. Zidentyfikuj jego wersję i zaznacz wymiary kontrolujące połączenia, prześwity lub widoczne powierzchnie. W przypadku istniejącego elementu oznaczenie części i próbka mogą pomóc w identyfikacji, ale wymaganie nadal wymaga rozróżnienia kształtu nominalnego od wymiarów decydujących o dopasowaniu.
Następnie zdefiniuj etap dostawy: długie wytłaczanie, długość cięcia lub gotowy element. Uwzględnij stop i stan, wykończenie oraz wszelkie wymagane otwory, kieszenie i operacje końcowe. Dzięki temu nieobrobiona długość i gotowy element nie będą traktowane jako oferty równoważne. Zdefiniowany przekrój, stan materiału, długość, wykończenie i ilość dają dostawcy jasną podstawę do wyceny.
Ilość i opakowanie uzupełniają żądanie. Określ, w jaki sposób należy chronić widoczne powierzchnie i zidentyfikuj wszelkie dokumenty kontrolne lub materiałowe potrzebne do odbioru. Raport wymiarowy powinien uwzględniać najważniejsze cechy rysunku; zapis materiału powinien identyfikować określony stop i stan. Oferta powinna jasno określać, które operacje, opakowanie i dokumentacja są uwzględnione, a wszelkie odstępstwa od wymagań muszą być wyraźnie określone.
Udostępnij swoją aplikację i specyfikację firmie TOP METAL za pośrednictwem zapytanie ofertowe dotyczące profilu. Jeśli rysunek jest wciąż w fazie opracowywania, opisz współpracujące komponenty i wiązania, zamiast wybierać profil tylko dlatego, że jego kontur wygląda znajomo.