
5052 Алюминиевый лист
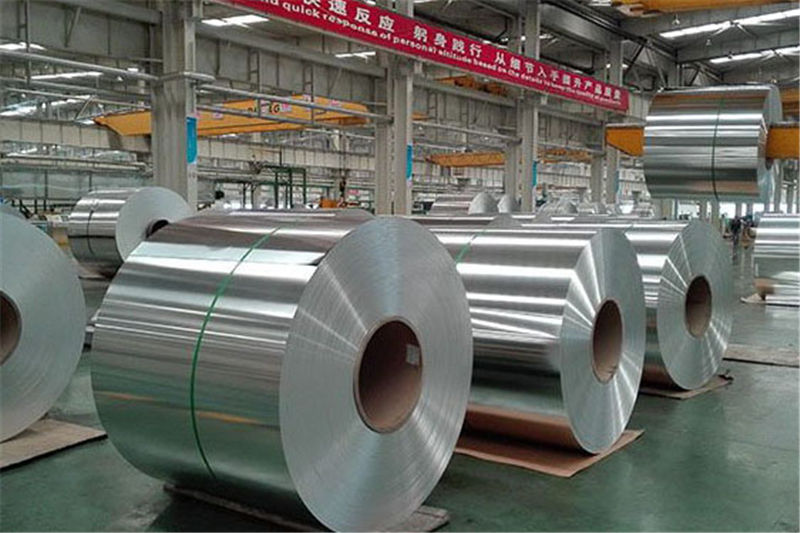
Алюминиевый лист 5052 представляет собой универсальный сплав Al-Mg, обладающий превосходной коррозионной стойкостью, хорошей обрабатываемостью и прочностью от умеренной до высокой. Доступны закалки O, H32, H34, H36 и H38 толщиной от 0,2 мм до 6,0 мм.
Обзор
Алюминиевый лист 5052 представляет собой сплав Al-Mg (алюминий-магниевый), который является наиболее широко используемым нетермообрабатываемым листовым сплавом в промышленности. Благодаря содержанию магния 2,2-2,8% он обеспечивает превосходное сочетание прочности от умеренной до высокой, превосходной коррозионной стойкости и превосходной обрабатываемости, что делает его пригодным для чрезвычайно широкого спектра применений.
Этот сплав демонстрирует особенно высокую стойкость к коррозии в соленой воде и морской атмосфере, что сделало его предпочтительным материалом для изготовления морского оборудования, корпусов лодок и прибрежной архитектуры. Его хорошая формуемость в отожженном (O) состоянии позволяет получать сложные формы посредством изгиба, штамповки и глубокой вытяжки, в то время как деформационно-упрочненные состояния (H32, H34) обеспечивают более высокую прочность для конструкционных целей.
Алюминиевый лист 5052 легко сваривается всеми распространенными методами, включая TIG, MIG и контактную сварку. Обычно он используется для судовых компонентов, автомобильных кузовных панелей, топливных баков, химического оборудования, оборудования для пищевой промышленности, электронных корпусов и обычного листового металла, где коррозионная стойкость является приоритетом.
Химический состав
Согласно стандартной спецификации ASTM B209 для листов и пластин из алюминия и алюминиевых сплавов.
| Элемент | Си | Фе | Cu | Мин. | мг | Кр | Зн | Другие (каждый) | Ал |
|---|---|---|---|---|---|---|---|---|---|
| Макс % | 0.25 | 0.40 | 0.10 | 0.10 | 2,2 - 2,8 | 0,15 - 0,35 | 0.10 | 0.15 | Баланс |
Механические свойства
Свойства различаются в зависимости от обозначения состояния. Все значения типичны для толщины листа 1,0–6,0 мм.
| Характер | Предел прочности (МПа) | Предел текучести (МПа) | Удлинение (%) | Твердость (HB) |
|---|---|---|---|---|
| О (отожженный) | 170 - 215 | 65 | 25 | 47 |
| H32 | 215 - 265 | 160 | 12 | 60 |
| Н34 | 235 - 285 | 180 | 10 | 68 |
Доступные характеристики
Нестандартные размеры доступны по запросу. Вся продукция соответствует стандартам допуска ASTM B209.
| Параметр | Диапазон | Примечания |
|---|---|---|
| Толщина | 0,2–6,0 мм | Допуск точности согласно ASTM B209 |
| Ширина | 100 - 2500 мм | Доступна индивидуальная резка |
| Длина | 500 - 12000 мм | Услуга резки по длине |
| Характер | О/Х32/Х34/Х36/Х38 | H32 и H34 чаще всего имеются на складе. |
| Толерантность | АСТМ Б209 | Более жесткие допуски по запросу |
Приложения
Алюминиевый лист 5052 применяется в широком спектре отраслей промышленности благодаря превосходному балансу прочности, коррозионной стойкости и формуемости.

Морское и судостроение
Корпуса лодок, морское оборудование, доковые платформы и компоненты, подвергающиеся воздействию соленой воды. Отличная устойчивость к морской воде и морской атмосфере.
Автомобильные кузовные панели
Внутренние и внешние панели кузова, топливные баки, маслопроводы и кронштейны конструкции. Хорошая формуемость для сложных автомобильных форм.
Химическое и пищевое оборудование
Резервуары для хранения, сосуды под давлением, оборудование для пищевой промышленности и химические контейнеры. Нетоксичный и устойчивый к коррозии.
Электроника и корпуса
Электронные шасси, радиаторы, корпуса приборов и информационные панели. Хорошее качество поверхности и отклик на анодирование.