
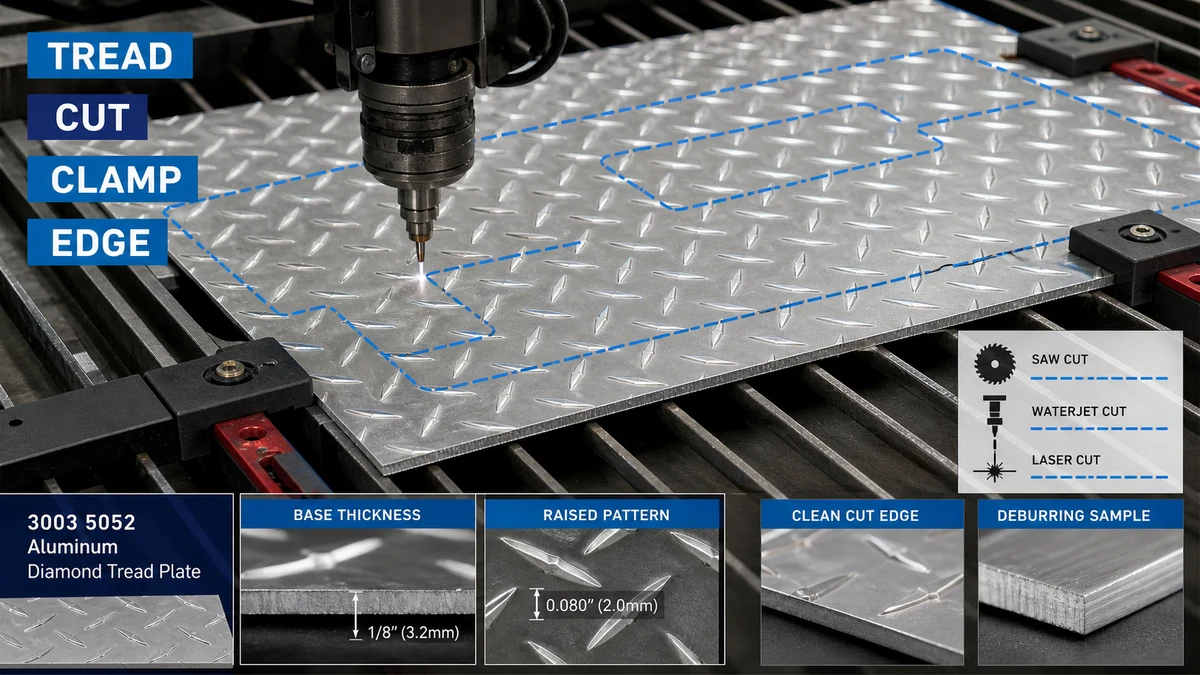
Производители должны выбирать метод резки, исходя из толщины основного металла листа, высоты рельефа, допуска на кромку, требований к видимой поверхности, термочувствительности и изгиба вниз по потоку. Лист должен быть полностью поддержан, зажат в защищенных точках контакта, разрезан с помощью проверенного процесса и зачищен от заусенцев, не выравнивая протектор и не повреждая видимую поверхность.
Этот вопрос важен для производителей металла, подрядчиков по укладке напольных покрытий, производителей ящиков для инструментов, производителей кузовов транспортных средств, поставщиков платформ доступа и покупателей промышленных панелей. Прежде чем выбрать процесс, покупатели должны подтвердить материал и доступные конфигурации через Категория продукции из алюминиевого листа и посвященный Ассортимент алюминиевых алмазных протекторов.
Почему алюминиевый лист с алмазным протектором труднее разрезать, чем плоский лист?
Лист с алмазным протектором не образует единой поверхности для режущего инструмента. Рельефный рисунок создает неравномерный контакт, в то время как основной лист имеет структурную толщину. Если настройки станка основаны на общей высоте, а не на толщине основания, производитель может выбрать неправильный зазор при срезе, настройку пилы, расстояние между опорами или допуск на изгиб.
| Переменная резки | Что необходимо подтвердить | Риск, если его проигнорировать |
|---|---|---|
| Толщина основного металла | Толщина измеряется отдельно от выступающего протектора. | Неправильная мощность станка, настройка резки и расчет изгиба на выходе. |
| Высота и направление рисунка | Рельефный профиль, видимая грань и ориентация на готовой детали. | Сплющенные ромбы, непоследовательный внешний вид или неправильная ориентация панели. |
| Допуск кромки | Требуемый размер реза, прямоугольность, точность профиля и приемлемость заусенцев. | Детали не подходят друг к другу при сварке, изгибе, креплении или сборке. |
| Состояние поверхности | Фрезерная обработка, декоративная поверхность, защитная пленка и устойчивость к царапинам | Следы зажимов, сожженная пленка, загрязнения или видимые повреждения при обращении. |
| Последующий процесс | Гибка, прокатка, сварка, нанесение покрытия, крепление или обнажение кромок | Отрезок, приемлемый в качестве заготовки, может выйти из строя позже во время формовки или отделки. |
Как производителям следует измерять толщину основания и высоту рисунка?
Толщину основания и общую высоту рисунка следует фиксировать отдельно. Выпуклые ромбы являются частью геометрии поверхности, а не заменой номинальной толщины основного металла. Для закупок в чертежах и запросах предложений должно быть указано, какое значение толщины контролирует приемку.
Полезная проверка приема включает в себя:
- Номинальная толщина основного металла и допустимый допуск
- Габаритные размеры листа и прямоугольность
- Тип узора, ориентация и видимая грань
- Плоскостность и местное раскачивание, вызванное приподнятым протектором
- Царапины на поверхности, пятна, повреждения кромок и состояние защитной пленки.
- Идентификация партии или упаковки для отслеживания
Когда покупателю нужны повторяющиеся заготовки, на чертеже также должно быть указано, измеряются ли размеры от кромки обреза, центральной линии выкройки или другой контролируемой ссылки. Это не позволяет поставщику и производителю использовать разные методы контроля.
Какой метод резки подходит для прямых разрезов, профилей и жестких допусков?
Правильный процесс зависит от геометрии детали, допуска, объема, качества кромки, термочувствительности и доступного оборудования. Ни один метод резки не является лучшим автоматически для каждого алюминиевого листа с алмазным протектором.
| Метод резки | Подходящее использование | Главная контрольная точка | Возможное ограничение |
|---|---|---|---|
| Распиловка пилой | Прямые цеховые распилы, повторяющиеся прямоугольные заготовки и обычные производственные работы. | Полная поддержка листа, контролируемая подача, защищенный зажим и испытание фактического сплава и толщины | Вибрация, заусенцы на краях, царапины на поверхности или смещение рисунка при плохой поддержке. |
| стрижка | Быстрая прямая резка там, где допустима ограниченная деформация кромок и рисунка. | Толщина основания, зазор, состояние лезвия и ориентация видимой поверхности. | Может скатиться, сплющиться или деформировать протектор возле обрезанного края. |
| Лазерная резка | Сложные профили или повторяющиеся формы, если это оправдано возможностями процесса и требованиями к кромкам. | Тепловложение, совместимость с защитной пленкой, изменение цвета краев, загрязнение и одобрение испытаний | Термические эффекты или повреждение пленки могут быть неприемлемы для видимых или обработанных деталей. |
| Гидроабразивная резка | Сложные профили, где важно ограничить тепловые эффекты | Поддержка, контроль воды и абразива, состояние кромок, сушка и очистка после резки. | Для проекта необходимо оценить стоимость процесса, обработку влажных материалов и состояние кромок. |
| Услуга резки по размеру поставщика | Повторяющиеся заготовки, экспортные проекты и покупатели, стремящиеся снизить вариации внутренней обработки. | Утвержденный чертеж, допуск, направление заусенцев, видимая поверхность, маркировка, упаковка и проверка. | Изменения после производства могут потребовать замены, а не местной перекройки. |
Для противоскользящих полов, ступеней, платформ и промышленных панелей покупатели могут просмотреть противоскользящий алюминиевый лист с ромбовидным протектором конфигурация. Еще одной важной ссылкой является алюминиевая клетчатая пластина вариант. Точный метод резки все равно должен быть одобрен с учетом указанного сплава, толщины, рисунка и готовой детали.
Как следует поддерживать и зажимать лист?
Неравномерная опора — частая причина вибрации, дребезжания, неаккуратного резания и сплющивания протектора. Рельефный рисунок может привести к раскачиванию листа, если он опирается на небольшое количество точек контакта. Поэтому опора должна покрывать рабочую зону и оставаться стабильной во время резки.
Хорошая практика поддержки и зажима должна включать:
- Чистая опорная поверхность, не царапающая видимую поверхность.
- Достаточная поддержка с обеих сторон разреза для предотвращения повреждений при движении или падении.
- Защищенные контактные точки зажима, которые не сдавливают и не полируют выступающие ромбы.
- Зажим расположен вдали от конечной видимой области, когда это возможно.
- Четкая идентификация декоративной грани и направления рисунка.
- Планы обработки больших заготовок, чтобы панель не сгибалась после завершения резки.
Усилие зажима должно надежно удерживать материал, не используя рисунок протектора в качестве точки неконтролируемого давления. Для повторного производства покупатель и производитель должны одобрить приспособление или опору, а не полагаться на временное размещение каждого листа.
Как можно контролировать нагрев, заусенцы и искажение кромок?
Термическая резка и механическая резка создают разные риски. Термические процессы могут повлиять на защитную пленку, обесцветить кромку или вызвать локальную тепловую деформацию. Механические процессы могут привести к появлению заусенцев, закругленных кромок, следов вибрации или локального сплющивания рисунка.
Вопросы по контролю тепла
- Разрешена ли защитная пленка для выбранного процесса резки?
- Остаётся ли край видимым после сборки?
- Будет ли деталь сварена, покрыта, анодирована, склеена или загерметизирована после резки?
- Допускает ли покупатель локальное изменение цвета или требует визуально чистого края?
- Как будут удаляться остатки пленки, загрязнения, влага или абразивные частицы?
Вопросы о заусенцах и обработке кромок
- На какой стороне после резки может остаться заусенец?
- Находится ли на краю воздействие операторов, клиентов, уплотнений, кабелей или других компонентов?
- Насколько допускается удаление заусенцев до изменения внешнего вида протектора?
- Должны ли углы быть закруглены, скошены или защищены?
- Изменит ли обработка кромок окончательные размеры или допуск посадки?
Почему направление рисунка необходимо планировать перед гибкой или сборкой?
Направление узора влияет на внешний вид, дренаж, ориентацию захвата, соответствие панелей и компоновку изготовления. Если детали вложены друг в друга только для увеличения выхода материала, после установки соседние панели могут иметь разные направления протектора.
Перед раскроем на чертеже следует указать:
- Видимое лицо
- Требуемое направление протектора
- Линия сгиба и направление сгиба
- Области, где рисунок можно сгладить с помощью инструментов
- Линии стыка соседних панелей
- Положения крепежа, сварного шва, шарнира и кромок
Изгиб следует опробовать на реальном материале, поскольку выступающий рисунок меняет контакт инструмента. Покупатель должен определить, приемлемо ли локальное сплющивание рисунка вблизи изгиба и будет ли деталь проверяться до или после формовки.
Что происходит при типичном заказе промышленных ступенчатых панелей?
Сценарий: Разрезанные и согнутые проступи
Бизнес-фон: Производитель оборудования заказывает алюминиевый лист с ромбовидным протектором для ступеней доступа и съемных сервисных панелей. Детали требуют прямых разрезов, нескольких отверстий, двух изгибов и видимой обработанной поверхности.
Проблема: Первая партия соответствует габаритным размерам, но несколько панелей при сборке раскачиваются, проступь в районе срезанных кромок сплющивается, а после установки остаются видны следы кляммеров. На некоторых изогнутых деталях также наблюдается непоследовательное направление рисунка.
Причина: В запросе цен была указана общая толщина и размер листа, но не отличалась толщина основания от высоты рисунка. Также не учитывались видимая поверхность, направление заусенцев, ориентация рисунка, защита от зажима, плоскостность после резки и допустимая деформация рисунка вблизи изгибов.
Рекомендуемое решение: Покупатель обновляет чертеж, чтобы определить толщину основания, направление протектора, размеры готовой поверхности, видимую поверхность, допуск на вырез, сторону заусенцев, линии изгиба и приемлемое местное сплющивание. Репрезентативное первое изделие разрезается и сгибается перед массовым производством. Затем поставщик упаковывает детали по номеру чертежа и ориентации с помощью защищенных сепараторов.
Значение решения покупателя: Добавленный чертеж и контроль первого изделия сокращают сортировку, доработку, неправильную установку и отбраковку поверхностей. Правильным сравнением является стоимость одной принятой изготовленной панели, а не только цена за лист.
Когда лучше покупать материал, нарезанный по размеру, чем резать целые листы?
Покупка полных листов может быть целесообразна, если у производителя есть стабильное оборудование, гибкие требования к раскрою и достаточная погрузочно-разгрузочная способность. Поставка нарезки по размеру может быть более экономичной, если одни и те же заготовки повторяются, поверхность хорошо видна или экспортная обработка создает высокий риск появления царапин и отклонений в размерах.
| Вариант поставки | Основное преимущество | Основной риск | Лучшее соответствие |
|---|---|---|---|
| Полные листы | Максимальная гибкость для раскроя и внесения изменений в конструкцию | Больше внутренней обработки, настройки резки, контроля отходов и рисков на поверхности. | Производители с установленными возможностями резки и контроля |
| Прямоугольные заготовки по размеру | Уменьшение трудоемкости и повторяемость размеров заготовок | Ошибки в рисовании влияют на всю партию | Повторяющиеся панели, ступеньки, крышки и компоненты ящика для инструментов. |
| Первые изделия и детали профильной резки | Снижение внутренних вариаций процесса и более четкая ответственность поставщика | Требуются полные чертежи, записи утверждений и контроль изменений. | Сложные профили, видимые детали и сборки, контролируемые проектом. |
Что должен включать в себя запрос предложения по алюминиевому листу с ромбовидным протектором?
Полный запрос предложений должен позволять поставщикам указывать одни и те же требования к материалу, объему резки, проверке и упаковке. Покупатели должны предоставить:
- Применение, чертеж готовой детали, номер редакции и количество.
- Требования к сплавам и закалке или запрос к поставщику предложить вариант
- Толщина основного металла, размер листа, рисунок протектора и ориентация рисунка.
- Видимая поверхность, требования к защитной пленке и приемлемое состояние поверхности
- Метод резки, если он установлен покупателем, или требования к производительности, если поставщик может предложить этот процесс.
- Готовые размеры, допуски, прямоугольность, точность профиля и требования к отверстиям.
- Направление заусенцев, обработка кромок, обработка углов и требования к открытой кромке.
- Линии сгиба, направление сгиба, допустимое сплющивание рисунка, а также последующие сварка или нанесение покрытия.
- Количество первого изделия, метод проверки, отбор проб, записи и процесс выявления несоответствий
- Маркировка деталей, номер чертежа, метки ориентации, чередование, пределы поддонов, пункт назначения и Инкотермс.
- Минимальный заказ, прогноз, цель доставки и разрешены ли частичные поставки
Часто задаваемые вопросы
Должна ли толщина ромбовидного протектора включать рельефный рисунок?
В запросе цен следует отличать толщину основного металла от общей высоты рисунка. Настройка машины, расчеты прочности, планирование изгиба и приемка могут быть неверными, если эти два значения рассматриваются как одно и то же измерение.
Можно ли разрезать алюминиевый лист с алмазным рисунком пилой?
Да, распиловка может подойти для прямых производственных распилов, когда проверены фактический сплав и толщина. Стабильная опора, защищенный зажим, контролируемая подача, защита поверхности и проверка на наличие заусенцев имеют важное значение.
Повреждает ли сдвиг ромбовидный узор?
Сдвиг может деформировать или сплющить рисунок возле края среза. Приемлемо ли это, зависит от требований к видимой поверхности, обнажения кромок, допусков и последующей обработки. Репрезентативное исследование должно быть одобрено.
Может ли во время резки на листе остаться защитная пленка?
Только тогда, когда будет подтверждено, что пленка подходит для выбранного процесса. Неизвестная пленка может гореть, загрязнять края, задерживать влагу, оставлять следы или вызывать неприемлемые повреждения поверхности.
Когда следует рассмотреть возможность гидроабразивной или лазерной резки?
Их можно рассматривать для сложных профилей или более жестких технологических требований. Покупатель должен сравнить термочувствительность, состояние кромок, допуск, очистку, совместимость с пленкой, объем и общую стоимость, используя фактический материал.
Имеет ли значение направление заусенцев?
Да. Направление заусенцев имеет значение, когда кромка видна, обрабатывается оператором, прилегает к другому компоненту, покрыта покрытием, запечатана или согнута. На чертеже должны быть указаны допустимая сторона заусенцев и требования к отделке.
Когда необходима первая статья?
Первый товар ценен для новых чертежей, жестких допусков, видимых поверхностей, сложных профилей, вторичного изгиба, требований к защитной пленке или повторного производства, где одна установка будет использоваться для полного заказа.
Запросить обзор протекторного листа по размеру
Для проверки конкретного проекта укажите сплав и состояние, толщину основания, размер листа, рисунок протектора, готовый чертеж, видимую поверхность, допуск на резку, направление заусенцев, требования к изгибу, количество, проверку, упаковку, место назначения и график доставки на странице предложения TOP METAL и технического обзора. Затем поставщик может проверить доступность материала, возможность резки по размеру, требования к образцам, объем обработки, проверку, экспортную упаковку, минимальный заказ, время выполнения заказа и исключения из предложений перед производством.
Запросить предложение на алюминиевый лист с ромбовидным протектором со сплавом, закалкой, толщиной основания, рисунком протектора, готовым чертежом, допуском на резку, видимой поверхностью, деталями изгиба, проверки, упаковки и доставки, необходимыми для сопоставимого предложения.