
แฮนด์อะลูมิเนียมทรงโค้ง แฮนแบน และเพลทสำหรับชิ้นส่วน CNC
ผู้ซื้อ CNC ให้ความสำคัญกับความสามารถในการขึ้นรูป การเคลื่อนไหวหลังการตัด ความตรงของแท่ง ความเรียบของแผ่นเพลท และค่าเผื่อการตัดด้วยเลื่อย หน้านี้ทำงานเหมือนกับตัวเลือกสต็อกการตัดเฉือน
จับคู่แบบฟอร์มสต็อคกับวิธีการตัดเฉือน
กลึงหรือบดชิ้นส่วนขนาดเล็ก
เหล็กเส้นกลม สี่เหลี่ยม และแบนทำงานได้ดีกับเพลา หมุด ข้อต่อ และส่วนประกอบขนาดเล็กที่ใช้ซ้ำ
อุปกรณ์ติดตั้งขนาดใหญ่และแผ่นกลึง
เพลต 6061-T6 และ 7075-T651 ช่วยรักษาสมดุลของความมั่นคง ความหนา และความแข็งแรง
ช่องว่างเลื่อย
มีการวางแผนค่าเผื่อ การป้องกันพื้นผิว และการบรรจุก่อนที่ผู้ซื้อจะเริ่มตัดเฉือน
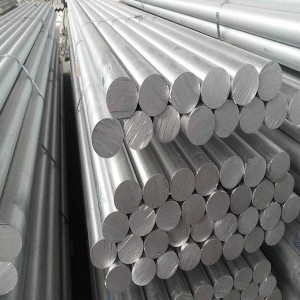
หน้า CNC ทำงานเหมือนโต๊ะทำงานด้านเทคนิค
ความสามารถในการแปรรูป
6061 เป็นโลหะผสมที่มีความสมดุลทั่วไป 7075 ตัดได้หมดจดเมื่อต้องการความแข็งแรงสูงกว่า
คลายเครียด
แนะนำให้ใช้เพลต T651 เมื่อการกำจัดวัสดุหนักอาจทำให้เกิดการเคลื่อนย้าย
คุณภาพของบาร์
เส้นผ่านศูนย์กลาง ความตรง และสภาพพื้นผิวส่งผลต่อการป้อนและการกลึงอัตโนมัติ
การบรรจุ
การตัดช่องว่างจำเป็นต้องมีการปกป้องขอบ ฉลาก และตัวแยก เพื่อลดปัญหาในการรับ
ตารางการเลือกสต็อก CNC
| ประเภทชิ้นส่วน | น่าจะเป็นวัสดุ | รูปแบบสินค้า | หมายเหตุสำคัญ |
|---|---|---|---|
| ชิ้นส่วน CNC ทั่วไป | 6061-T6 | แท่งกลม/จาน | ความสามารถในการแปรรูปและความพร้อมใช้งานที่สมดุล |
| อุปกรณ์ติดตั้งเครื่องจักร | 6061-T651 / 6082-T6 | จาน | ความเรียบและค่าเผื่อการตัด |
| ชิ้นส่วนกลึงรับภาระสูง | 7075-T651 | จาน/บาร์ | ความแข็งแกร่งและอารมณ์คลายเครียด |
| ฐานแม่พิมพ์หรือเครื่องมือ | 6061/7075 | แผ่นหนา | ความทนทานต่อความหนาและสภาพพื้นผิว |
สต็อกการตัดเฉือนที่เลือกตามรูปทรงและการกำจัดวัสดุ
สต็อกอะลูมิเนียมที่เหมาะสมนั้นขึ้นอยู่กับว่าชิ้นส่วนเริ่มต้นจากเหล็กเส้นกลม เหล็กเส้นแบน แผ่นหนา หรือใบเลื่อยเปล่า
6061-T6 บาร์
สต็อกที่สมดุลสำหรับการกลึง CNC การกัด ฟิกซ์เจอร์ พิน และส่วนประกอบโครงสร้างทั่วไปของ CNC
จาน 7075-T651
แผ่นความแข็งแรงสูงสำหรับบล็อกกลึง แผ่นเครื่องมือ และชิ้นส่วนที่ต้องการวัสดุตั้งต้นที่แข็งแรงกว่า
แท่งกลม/สี่เหลี่ยม/แบน
เลือกรูปทรงสต็อกรอบๆ ส่วนประกอบสุดท้ายเพื่อลดเวลาในการถอดวัสดุและการตัดเฉือน
ช่องว่างเลื่อย
สามารถเตรียมขนาดว่าง ค่าเผื่อ การทำเครื่องหมาย และการบรรจุสำหรับการรับที่ร้านเครื่องจักรโดยตรง
รายการตรวจสอบการสนับสนุนการตัดเฉือน
- ขนาดว่างหยาบ: รวมค่าเผื่อการตัดเฉือนด้วย ดังนั้นการตัดเลื่อยจึงไม่สร้างสต็อกที่เล็กเกินไป
- ทางเลือกอารมณ์: T6 และ T651 ถูกเลือกตามความแรงและการควบคุมการเคลื่อนไหว
- ความตรงของบาร์: ข้อกำหนดด้านเส้นผ่านศูนย์กลาง ความยาว และความตรงส่งผลต่อการกลึงและการป้อน
- เครื่องหมายการบรรจุ: การทำเครื่องหมายหมายเลขชิ้นส่วน โลหะผสม อุณหภูมิ และขนาดช่วยลดความสับสนในคลังสินค้า
ทำไมร้านเครื่องจักรถึงถามหามากกว่าโลหะผสม
ความเสถียรของการตัดเฉือนขึ้นอยู่กับอุณหภูมิ รูปทรงสต๊อก ค่าเผื่อการตัด และสภาพการเก็บรักษา รายละเอียดเหล่านี้จะตัดสินว่าใบเสนอราคาจะกลายเป็นวัตถุดิบในการผลิตที่ใช้งานได้หรือไม่
คำถามที่ร้านขายเครื่องจักรมักจะถาม
6061 หรือ 7075 สำหรับชิ้นส่วน CNC?
6061 เป็นโลหะผสมที่มีความสมดุลและใช้กันอย่างแพร่หลาย 7075 ถูกเลือกเมื่อต้องการความแข็งแรงสูงกว่า แต่ควรตรวจสอบการกัดกร่อนและราคา
ทำไมต้องใช้จาน T651?
แผ่นเพลท T651 ช่วยลดความเค้น ซึ่งมีประโยชน์เมื่อแผ่นเพลทหนาจะสูญเสียวัสดุจำนวนมากระหว่างการตัดเฉือน
เลื่อยสต็อกได้ไหม
ใช่. ส่งขนาดว่างคร่าวๆและค่าเผื่อ เราสามารถเสนอราคาแบบแท่งหรือแบบแผ่นพร้อมแบบตัดและติดฉลากได้
อะไรส่งผลต่อการเลือกแถบ?
รูปร่าง เส้นผ่านศูนย์กลาง ความยาว ความตรง สภาพพื้นผิว อุณหภูมิ และความทนทานต่อชิ้นส่วนสุดท้าย ล้วนส่งผลต่อสต็อกแท่งที่แนะนำ
ใบเสนอราคาสต๊อกเครื่องจักรจำเป็นต้องมีตรรกะเปล่า
ส่งความต้องการส่วนประกอบขั้นสุดท้ายและขนาดสต็อกคร่าวๆ เพื่อให้สต็อกอะลูมิเนียมเหมาะกับการตัดเฉือน ไม่ใช่แค่การซื้อเท่านั้น
- โลหะผสมและอารมณ์
- แท่งกลม แบน สี่เหลี่ยม หรือจาน
- ขนาดชิ้นส่วนสุดท้าย
- ขนาดว่างหยาบๆ
- ค่าเผื่อการตัด
- การทำเครื่องหมายและบันทึกการบรรจุ
ต้องการตัดแท่งหรือแผ่นสำหรับการตัดเฉือนหรือไม่?
ส่งขนาดชิ้นส่วนสุดท้าย ขนาดว่างคร่าวๆ เป้าหมายโลหะผสม ข้อกังวลด้านความคลาดเคลื่อนและปริมาณ เราจะแนะนำแบบสต็อกและรายละเอียดการตัด
ขอสต๊อกเครื่องจักร