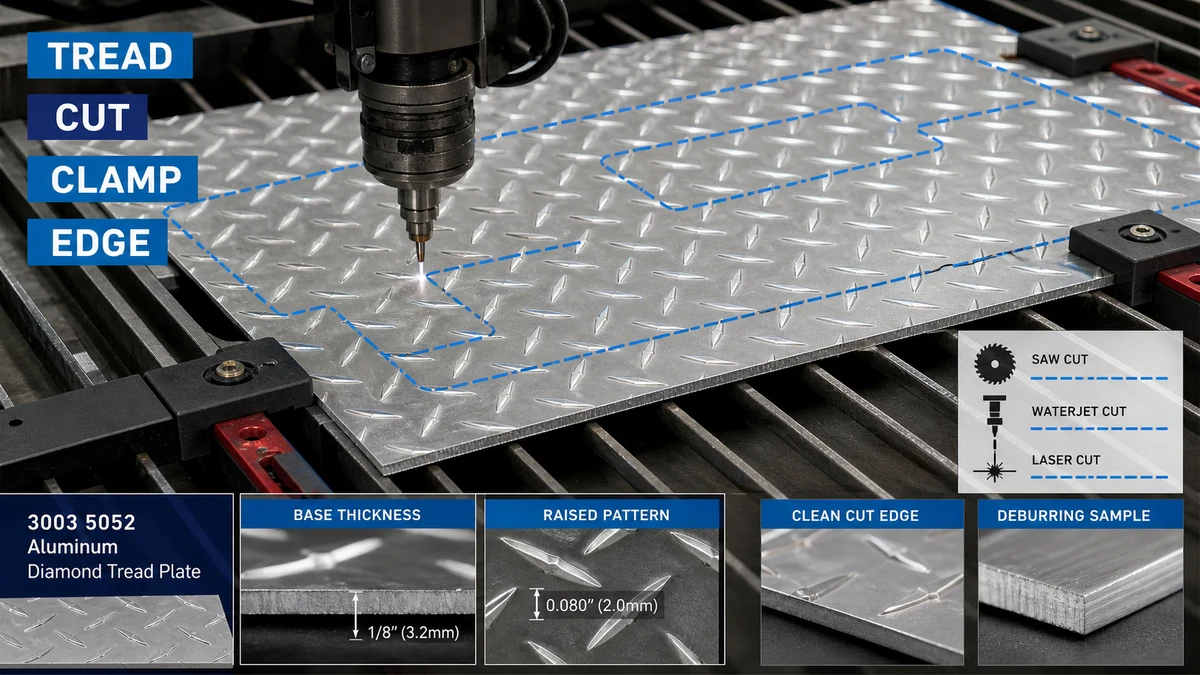
Hersteller sollten die Schneidmethode anhand der Dicke des Grundmetalls, der Höhe des erhabenen Musters, der Kantentoleranz, der Anforderung an die Sichtfläche, der Wärmeempfindlichkeit und der nachgeschalteten Biegung des Blechs auswählen. Das Blech muss vollständig abgestützt, durch geschützte Kontaktpunkte geklemmt, mit einem versuchsgeprüften Verfahren geschnitten und entgratet sein, ohne die Lauffläche abzuflachen oder die sichtbare Oberfläche zu beschädigen.
Dieses Thema ist wichtig für Metallverarbeiter, Bodenleger, Werkzeugkastenhersteller, Fahrzeugkarosserienbauer, Zulieferer von Zugangsplattformen und Käufer von Industriepaneelen. Vor der Auswahl eines Prozesses sollten Käufer das Material und die verfügbaren Konfigurationen durch überprüfen Produktkategorie Aluminiumblech und die engagierten Aluminium-Diamant-Profilplatten-Sortiment.
Warum ist Aluminiumblech mit Diamantprofil schwieriger zu schneiden als flaches Blech?
Diamantprofilbleche bieten dem Schneidwerkzeug keine gleichmäßige Oberfläche. Das erhabene Muster erzeugt einen ungleichmäßigen Kontakt, während die Grundplatte die Strukturdicke trägt. Wenn die Maschineneinstellungen auf der Gesamthöhe statt auf der Basisdicke basieren, wählt der Hersteller möglicherweise einen falschen Scherabstand, eine falsche Sägeeinstellung, einen falschen Stützabstand oder eine falsche Biegezugabe.
| Schnittvariable | Was muss bestätigt werden | Risiko, wenn es ignoriert wird |
|---|---|---|
| Dicke des unedlen Metalls | Die Dicke wird getrennt von der erhöhten Lauffläche gemessen | Falsche Maschinenkapazität, Schnitteinrichtung und nachgelagerte Biegeberechnungen |
| Musterhöhe und -richtung | Profil mit erhabenem Muster, sichtbare Fläche und Ausrichtung am fertigen Teil | Abgeflachte Rauten, inkonsistentes Erscheinungsbild oder falsche Panelausrichtung |
| Kantentoleranz | Erforderliche Schnittgröße, Rechtwinkligkeit, Profilgenauigkeit und Grataufnahme | Teile passen beim Schweißen, Biegen, Befestigen oder Zusammenbauen nicht |
| Oberflächenzustand | Mill-Finish, dekorative Oberfläche, Schutzfolie und Kratzfestigkeit | Klemmspuren, verbrannter Film, Verunreinigungen oder sichtbare Handhabungsschäden |
| Nachgelagerter Prozess | Biegen, Rollen, Schweißen, Beschichten, Befestigen oder Kantenfreilegen | Ein als Rohling akzeptabler Schnitt kann später beim Formen oder Fertigstellen versagen |
Wie sollten Hersteller die Basisdicke und die Musterhöhe messen?
Basisdicke und Gesamthöhe des Musters sollten separat erfasst werden. Die erhabenen Diamanten sind Teil der Oberflächengeometrie und kein Ersatz für die Nenndicke des Grundmetalls. Bei der Beschaffung sollte in Zeichnungen und Ausschreibungen angegeben werden, welcher Dickenwert die Akzeptanz bestimmt.
Zu einer sinnvollen Eingangskontrolle gehören:
- Nenndicke des Grundmetalls und zulässige Toleranz
- Gesamtabmessungen und Rechtwinkligkeit des Blechs
- Mustertyp, Ausrichtung und sichtbare Fläche
- Ebenheit und örtliches Wackeln durch die erhöhte Lauffläche
- Oberflächenkratzer, Flecken, Kantenschäden und Zustand des Schutzfilms
- Chargen- oder Paketidentifizierung zur Rückverfolgbarkeit
Wenn der Käufer wiederholt Zuschnitte benötigt, sollte in der Zeichnung auch festgelegt werden, ob die Abmessungen von der Schnittkante, der Mittellinie des Musters oder einer anderen kontrollierten Referenz aus gemessen werden. Dies verhindert, dass Lieferant und Hersteller unterschiedliche Prüfmethoden verwenden.
Welche Schneidmethode eignet sich für gerade Schnitte, Profile und enge Toleranzen?
Der richtige Prozess hängt von der Teilegeometrie, der Toleranz, dem Volumen, der Kantenqualität, der Wärmeempfindlichkeit und der verfügbaren Ausrüstung ab. Für jedes Aluminiumblech mit Diamantprofil ist keine einzelne Schneidmethode automatisch die beste.
| Schneidmethode | Geeignete Verwendung | Hauptkontrollpunkt | Mögliche Einschränkung |
|---|---|---|---|
| Sägeschneiden | Gerade Werkstattschnitte, wiederholte rechteckige Zuschnitte und übliche Fertigungsarbeiten | Vollständige Blechunterstützung, kontrollierter Vorschub, geschützte Klemmung und Versuch der tatsächlichen Legierung und Dicke | Vibrationen, Kantengrate, Oberflächenkratzer oder Musterbewegungen bei schlechter Unterstützung |
| Scheren | Schnelle gerade Schnitte, bei denen eine begrenzte Kanten- und Musterverformung akzeptabel ist | Basisdicke, Abstand, Klingenzustand und Ausrichtung der sichtbaren Fläche | Kann das Profil in der Nähe der Schnittkante rollen, abflachen oder verziehen |
| Laserschneiden | Komplexe Profile oder sich wiederholende Formen, wenn Prozessfähigkeit und Kantenanforderungen dies rechtfertigen | Wärmeeintrag, Schutzfolienkompatibilität, Kantenverfärbung, Verschmutzung und Testfreigabe | Bei sichtbaren oder nachbearbeiteten Teilen können thermische Einwirkungen oder Folienbeschädigungen unzulässig sein |
| Wasserstrahlschneiden | Komplexe Profile, bei denen die Begrenzung thermischer Effekte wichtig ist | Unterstützung, Wasser- und Schleifmittelkontrolle, Kantenzustand, Trocknung und Reinigung nach dem Schnitt | Für das Projekt müssen Prozesskosten, Nasshandhabung und Kantenzustand bewertet werden |
| Zuschnittservice des Lieferanten | Wiederholte Rohlinge, Exportprojekte und Käufer, die geringere Abweichungen bei der internen Abwicklung wünschen | Genehmigte Zeichnung, Toleranz, Gratrichtung, Sichtfläche, Markierung, Verpackung und Inspektion | Änderungen nach der Produktion erfordern möglicherweise einen Austausch statt eines lokalen Nachschneidens |
Für rutschfeste Bodenbeläge, Stufen, Plattformen und Industriepaneele können Käufer a Rutschhemmendes Aluminiumblech mit Rautenprofil Konfiguration. Eine weitere relevante Referenz ist die Riffelblech aus Aluminium Option. Die genaue Schneidmethode sollte dennoch anhand der angegebenen Legierung, Dicke, Muster und fertigen Teil genehmigt werden.
Wie soll das Blech gestützt und geklemmt werden?
Eine ungleichmäßige Abstützung ist eine häufige Ursache für Vibrationen, Rattern, ungenaue Schnitte und eine abgeflachte Lauffläche. Das erhabene Muster kann dazu führen, dass die Platte wackelt, wenn sie auf wenigen Kontaktpunkten aufliegt. Daher sollte die Stütze den Arbeitsbereich abdecken und während des gesamten Schneidvorgangs stabil bleiben.
Eine gute Unterstützungs- und Spannpraxis sollte Folgendes umfassen:
- Eine saubere Auflagefläche, die die Sichtfläche nicht zerkratzt
- Ausreichende Unterstützung auf beiden Seiten des Schnitts, um Schäden durch Bewegung oder Herunterfallen zu verhindern
- Geschützte Klemmkontaktpunkte, die die erhabenen Diamanten nicht zerdrücken oder polieren
- Die Klemmung möglichst außerhalb des endgültigen sichtbaren Bereichs positionieren
- Klare Identifizierung der Dekorfläche und Musterrichtung
- Handhabungspläne für große Zuschnitte, damit sich die Platte nach Abschluss des Schnitts nicht verbiegt
Die Klemmkraft soll das Material sicher halten, ohne dass das Profilmuster als unkontrollierter Druckpunkt genutzt wird. Für die wiederholte Produktion sollten Käufer und Hersteller eine Vorrichtungs- oder Stützanordnung genehmigen, anstatt sich auf eine vorübergehende Platzierung für jedes Blatt zu verlassen.
Wie können Hitze, Grat und Kantenverzerrung kontrolliert werden?
Beim thermischen Schneiden und beim mechanischen Schneiden bestehen unterschiedliche Risiken. Thermische Prozesse können den Schutzfilm beeinträchtigen, die Kante verfärben oder örtliche Wärmeverformungen hervorrufen. Durch mechanische Prozesse können Grate, Rollkanten, Rattermarken oder eine lokale Abflachung des Musters entstehen.
Fragen zur Wärmekontrolle
- Ist die Schutzfolie für das gewählte Schneidverfahren zugelassen?
- Bleibt die Kante nach der Montage sichtbar?
- Wird das Teil nach dem Schneiden geschweißt, beschichtet, eloxiert, geklebt oder versiegelt?
- Lässt der Käufer lokale Verfärbungen zu oder verlangt er eine optisch saubere Kante?
- Wie werden Filmreste, Verunreinigungen, Feuchtigkeit oder abrasive Partikel entfernt?
Fragen zur Grat- und Kantenbearbeitung
- Welche Seite darf nach dem Schneiden den Grat tragen?
- Ist die Kante Bedienern, Kunden, Dichtungen, Kabeln oder anderen Komponenten ausgesetzt?
- Wie viel Entgratung ist zulässig, bevor sich das Profilbild verändert?
- Müssen Ecken abgerundet, abgeschrägt oder geschützt sein?
- Verändert sich die Kantenbearbeitung auf die Endabmessungen oder Passtoleranzen?
Warum muss die Musterrichtung vor dem Biegen oder Zusammenbauen geplant werden?
Die Musterrichtung beeinflusst das Erscheinungsbild, die Entwässerung, die Griffausrichtung, die Plattenanpassung und das Fertigungslayout. Wenn Teile nur zur Maximierung der Materialausbeute geschachtelt werden, können benachbarte Platten nach der Installation unterschiedliche Profilrichtungen aufweisen.
Vor dem Schneiden sollte in der Zeichnung Folgendes angegeben werden:
- Das sichtbare Gesicht
- Die erforderliche Profilrichtung
- Die Biegelinie und Biegerichtung
- Bereiche, in denen das Muster durch Werkzeuge abgeflacht werden kann
- Verbindungslinien zwischen benachbarten Paneelen
- Befestigungs-, Schweiß-, Scharnier- und Kantenpositionen
Das Biegen sollte am tatsächlichen Material ausprobiert werden, da das erhabene Muster den Werkzeugkontakt verändert. Der Käufer sollte festlegen, ob eine lokale Musterabflachung in der Nähe der Biegung akzeptabel ist und ob das Teil vor oder nach dem Formen überprüft wird.
Was passiert bei einer typischen industriellen Stufenplattenbestellung?
Szenario: Geschnittene und gebogene Trittplatten
Betriebswirtschaftlicher Hintergrund: Ein Gerätehersteller bestellt Aluminiumblech mit Diamantprofil für Zugangsstufen und abnehmbare Serviceplatten. Die Teile erfordern gerade Schnitte, mehrere Löcher, zwei Biegungen und eine sichtbare, gefräste Oberfläche.
Problem: Die erste Charge passt zu den Gesamtabmessungen, aber einige Paneele wackeln während der Montage, die Lauffläche in der Nähe der Scherkanten wird abgeflacht und Klemmspuren bleiben nach der Montage sichtbar. Einige gebogene Teile weisen außerdem eine inkonsistente Musterrichtung auf.
Ursache: In der Ausschreibung wurden die Gesamtdicke und die Blattgröße aufgeführt, die Basisdicke wurde jedoch nicht von der Musterhöhe unterschieden. Außerdem wurden die sichtbare Fläche, die Gratrichtung, die Musterausrichtung, der Klemmschutz, die Ebenheit nach dem Schneiden und die akzeptable Musterverformung in der Nähe von Biegungen weggelassen.
Empfohlene Lösung: Der Käufer aktualisiert die Zeichnung, um die Basisdicke, die Profilrichtung, die Endabmessungen, die sichtbare Fläche, die Schnitttoleranz, die Gratseite, die Biegelinien und die akzeptable lokale Abflachung zu ermitteln. Ein repräsentativer Erstartikel wird vor der Massenproduktion geschnitten und gebogen. Anschließend verpackt der Lieferant die Teile nach Zeichnungsnummer und Ausrichtung mit geschützten Trennern.
Wert der Käuferentscheidung: Die zusätzliche Zeichnungs- und Erstartikelkontrolle reduziert Sortierung, Nacharbeit, fehlerhafte Installation und Oberflächenausschuss. Der richtige Vergleich sind die Kosten pro akzeptierter gefertigter Platte, nicht nur der Preis pro Platte.
Wann ist der Kauf von zugeschnittenem Material besser als das Zuschneiden ganzer Platten?
Der Kauf ganzer Platten kann sinnvoll sein, wenn der Hersteller über eine stabile Ausrüstung, flexible Verschachtelungsanforderungen und ausreichende Handhabungskapazität verfügt. Die Lieferung von Zuschnitten kann wirtschaftlicher sein, wenn dieselben Zuschnitte wiederholt werden, die Oberfläche gut sichtbar ist oder bei der Exportabwicklung ein hohes Risiko von Kratzern und Maßabweichungen besteht.
| Versorgungsoption | Hauptvorteil | Hauptrisiko | Beste Passform |
|---|---|---|---|
| Vollständige Blätter | Maximale Flexibilität bei Verschachtelungen und Designänderungen | Mehr interne Handhabung, Schneideinrichtung, Ausschusskontrolle und Oberflächenrisiko | Hersteller mit etablierten Schneid- und Prüfkapazitäten |
| Rechteckige Zuschnitte | Reduzierte Handhabung und wiederholbare Rohlingsabmessungen | Zeichnungsfehler wirken sich auf die gesamte Charge aus | Wiederholte Paneele, Stufen, Abdeckungen und Werkzeugkastenkomponenten |
| Profilgeschnittene Erstartikel und Produktionsteile | Geringere interne Prozessschwankungen und klarere Lieferantenverantwortung | Erfordert vollständige Zeichnungen, Genehmigungsaufzeichnungen und Änderungskontrolle | Komplexe Profile, sichtbare Teile und projektgesteuerte Baugruppen |
Was sollte eine Angebotsanfrage für ein Diamantprofil-Aluminiumblech enthalten?
Eine vollständige Ausschreibung sollte es den Lieferanten ermöglichen, das gleiche Material, den gleichen Schnittumfang, die gleichen Inspektions- und Verpackungsanforderungen anzugeben. Käufer sollten Folgendes bereitstellen:
- Anwendung, Fertigteilzeichnung, Revisionsnummer und Menge
- Legierungs- und Härteanforderungen oder eine Aufforderung an den Lieferanten, eine Option vorzuschlagen
- Grundmetalldicke, Blechgröße, Profilmuster und Profilausrichtung
- Sichtbare Oberfläche, Schutzfilmanforderung und akzeptabler Oberflächenzustand
- Schneidmethode, sofern vom Käufer festgelegt, oder Leistungsanforderungen, sofern der Lieferant den Prozess vorschlagen darf
- Fertigmaße, Toleranzen, Rechtwinkligkeit, Profilgenauigkeit und Lochanforderungen
- Gratrichtung, Kantenbeschaffenheit, Eckenbehandlung und Anforderungen an freiliegende Kanten
- Biegelinien, Biegerichtung, akzeptable Musterabflachung und nachgelagertes Schweißen oder Beschichten
- Erstmustermenge, Prüfmethode, Probenahme, Aufzeichnungen und Nichtkonformitätsprozess
- Stückmarkierung, Zeichnungsnummer, Orientierungsmarkierungen, Verschachtelung, Palettengrenzen, Bestimmungsort und Incoterm
- MOQ, Prognose, Lieferziel und ob Teillieferungen zulässig sind
Häufig gestellte Fragen
Sollte die Dicke der Diamantprofilplatte das erhabene Muster umfassen?
In der Ausschreibung sollte zwischen der Dicke des Grundmetalls und der Gesamthöhe des Musters unterschieden werden. Maschineneinrichtung, Festigkeitsberechnungen, Biegeplanung und Abnahme können falsch sein, wenn die beiden Werte als dieselbe Messung behandelt werden.
Kann Aluminiumblech mit Diamantprofil mit einer Säge geschnitten werden?
Ja, das Sägen eignet sich für gerade Fertigungsschnitte, wenn die tatsächliche Legierung und Dicke getestet wird. Stabiler Halt, geschützte Klemmung, kontrollierter Vorschub, Oberflächenschutz und Gratprüfung sind unerlässlich.
Beschädigt das Scheren das Rautenmuster?
Durch Scheren kann das Muster in der Nähe der Schnittkante verformt oder abgeflacht werden. Ob dies akzeptabel ist, hängt von den Anforderungen an die sichtbare Fläche, der Kantenbelichtung, der Toleranz und der nachgelagerten Formung ab. Ein repräsentativer Prozess sollte genehmigt werden.
Kann beim Schneiden eine Schutzfolie auf dem Blech verbleiben?
Erst wenn bestätigt ist, dass der Film für das ausgewählte Verfahren geeignet ist. Unbekannte Folien können verbrennen, die Kante verunreinigen, Feuchtigkeit einschließen, Rückstände hinterlassen oder unzulässige Oberflächenschäden verursachen.
Wann kommt Wasserstrahl- oder Laserschneiden in Betracht?
Sie können für komplexe Profile oder strengere Prozessanforderungen in Betracht gezogen werden. Der Käufer sollte Wärmeempfindlichkeit, Kantenzustand, Toleranz, Reinigung, Folienkompatibilität, Volumen und Gesamtkosten anhand des tatsächlichen Materials vergleichen.
Spielt die Gratrichtung eine Rolle?
Ja. Die Gratrichtung ist wichtig, wenn die Kante sichtbar ist, von Bedienern gehandhabt wird, an einer anderen Komponente angebracht, beschichtet, versiegelt oder gebogen ist. Die Zeichnung sollte die zulässige Gratseite und die Endbearbeitungsanforderung angeben.
Wann ist ein Erstartikel notwendig?
Ein erster Artikel ist wertvoll für neue Zeichnungen, enge Toleranzen, sichtbare Oberflächen, komplexe Profile, sekundäres Biegen, Anforderungen an geschützte Folien oder wiederholte Produktionen, bei denen ein Setup für den gesamten Auftrag verwendet wird.
Fordern Sie eine Bewertung von zugeschnittenen Profilblechen an
Geben Sie für eine projektspezifische Überprüfung Legierung und Härte, Basisdicke, Blechgröße, Profilmuster, fertige Zeichnung, sichtbare Fläche, Schnitttoleranz, Gratrichtung, Biegeanforderungen, Menge, Inspektion, Verpackung, Bestimmungsort und Lieferplan über die Angebots- und technische Bewertungsseite von TOP METAL an. Der Lieferant kann dann vor der Produktion die Materialverfügbarkeit, die Machbarkeit des Zuschnitts, die Musteranforderungen, den Verarbeitungsumfang, die Inspektion, die Exportverpackung, die Mindestbestellmenge, die Vorlaufzeit und Angebotsausschlüsse überprüfen.
Fordern Sie ein Angebot für Aluminiumblech mit Diamantprofil an mit Angaben zu Legierung, Härte, Basisdicke, Profilmuster, Fertigzeichnung, Schnitttoleranz, Sichtfläche, Biegung, Inspektion, Verpackung und Lieferung, die für ein vergleichbares Angebot erforderlich sind.