
Épaisseur de la feuille d'aluminium anodisé : métal de base ou revêtement
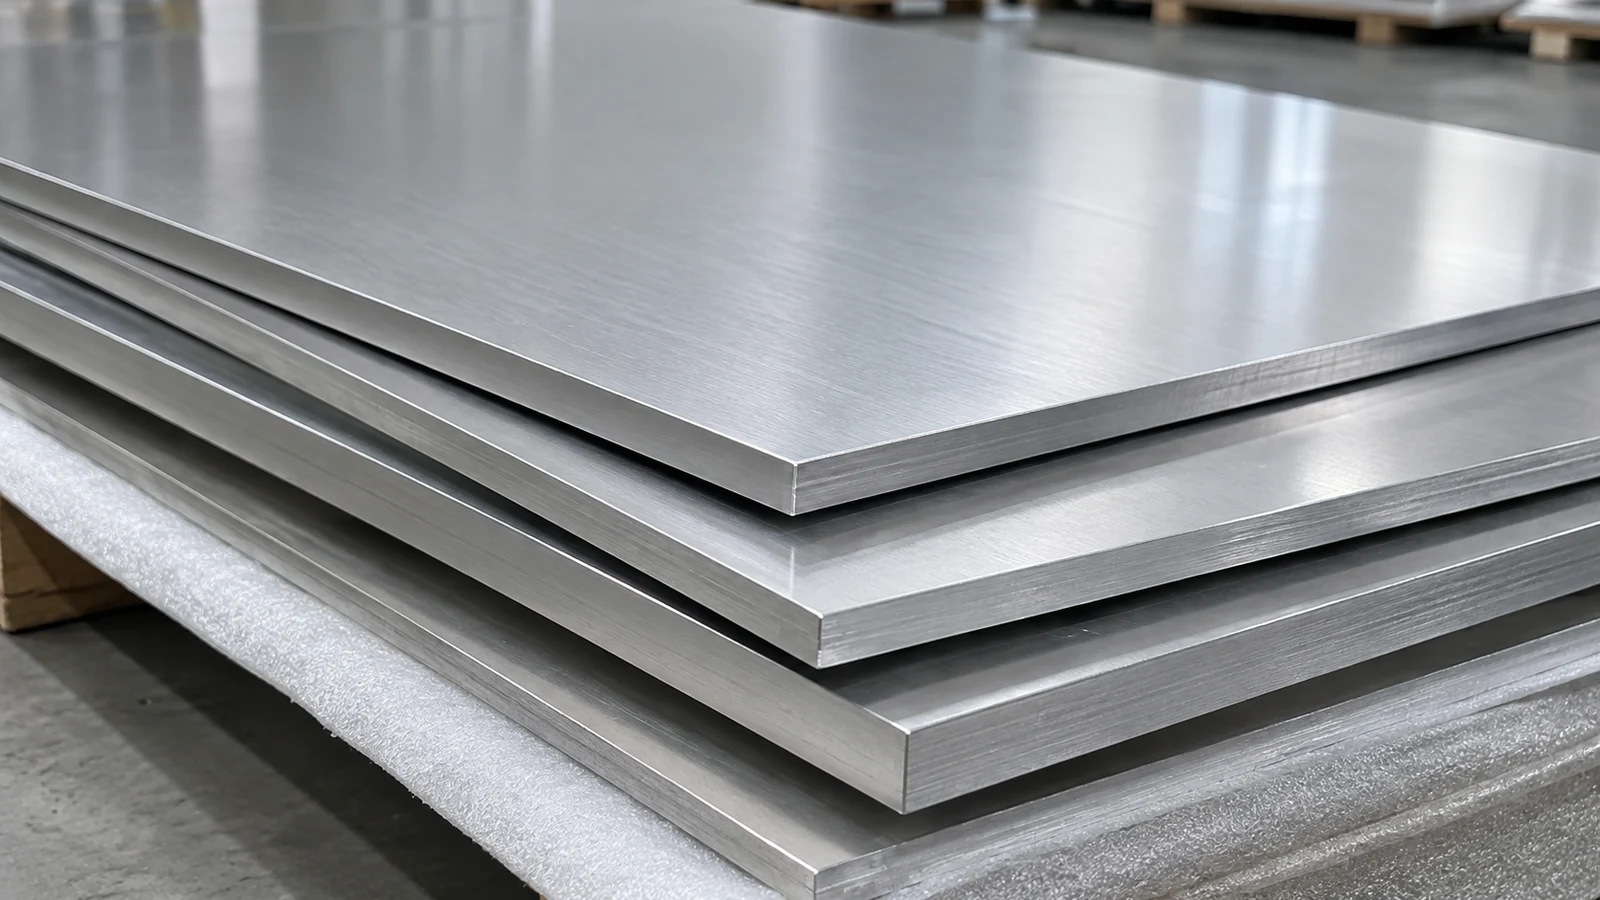
L'épaisseur de la feuille d'aluminium anodisé peut signifier deux choses différentes : l'épaisseur du substrat en aluminium et l'épaisseur de la couche d'oxyde anodique. Ils ne sont pas interchangeables. L'épaisseur du substrat détermine la section métallique de base, tandis que l'épaisseur du revêtement décrit une couche superficielle formée électrochimiquement. Pour les pièces bien ajustées, les acheteurs devront peut-être également indiquer les dimensions finies après traitement. Étant donné que l'anodisation convertit une partie de la surface de l'aluminium en oxyde, le changement dimensionnel ne peut pas être simplement traité comme deux couches de peinture entièrement ajoutées.
TOP METAL répertorie les produits en tôles et bobines d'aluminium anodisé dans plusieurs alliages et finitions de surface. Les bonnes spécifications doivent distinguer ce qui est acheté comme stock de métal, quel traitement de surface est requis et ce qui sera mesuré à la livraison. Le guide suivant explique ces exigences distinctes sans supposer qu'une finition, une épaisseur de revêtement ou une méthode d'inspection s'applique à l'ensemble de la gamme de produits.
L'épaisseur de la feuille et l'épaisseur du revêtement anodique sont des mesures différentes
Lorsqu'un devis indique « feuille d'aluminium anodisé de 1 mm », il peut identifier l'épaisseur nominale de la feuille mais pas l'épaisseur du film anodique. Une spécification complète nécessite les deux domaines où le revêtement est important. La pièce finie peut également avoir une exigence d'acceptation dimensionnelle distincte.
| Article de spécification | Ce qu'il décrit | Unité de déclaration typique | Question à confirmer |
|---|---|---|---|
| Épaisseur du substrat | Section de support métallique ou de tôle de base | mm | La valeur indiquée correspond-elle au matériau entrant ou à la section métallique finale spécifiée ? |
| Épaisseur du revêtement anodique | Epaisseur du film d'oxyde formé par anodisation | µm | Quelles surfaces, emplacements, classes et bases de contrôle s'appliquent ? |
| Dimension finie | Taille réelle après traitement requis | mm ou unité de dessin | A quelle étape de fabrication est-il contrôlé ? |
| Tolérance | Variation autorisée de la propriété spécifiée | Dessin/spécifique à la norme | Quelles normes de matériaux et de finition régissent l’acceptation ? |
Pour référence, 1 mm équivaut à 1 000 µm. La conversion ne confère pas à l'épaisseur du substrat et à l'épaisseur du film anodique des propriétés équivalentes. Un rapport d’épaisseur de film ne peut pas remplacer une inspection dimensionnelle de la feuille de base, et une lecture micrométrique sur le matériau fini ne peut pas à elle seule prouver l’épaisseur de la couche d’oxyde.
L'anodisation augmente-t-elle l'épaisseur finale de l'aluminium ?
L'anodisation peut modifier les dimensions finales d'une pièce en aluminium, mais l'accumulation sur la surface externe n'est pas nécessairement la même que l'épaisseur totale du film d'oxyde mesurée. Le processus forme de l'oxyde par conversion de l'aluminium en surface ; une partie du film se développe dans le métal d'origine et une partie peut s'étendre vers l'extérieur. La réponse dimensionnelle réelle dépend du processus et des matériaux utilisés.
Cette distinction est importante pour les alésages de précision, les bords ajustés, les éléments coulissants et les composants assemblés avec un jeu limité. Il serait incorrect de supposer qu’un revêtement anodique de 20 µm ajoute toujours exactement 20 µm à chaque face externe, ou que l’épaisseur totale finie d’une feuille augmente automatiquement de deux fois l’épaisseur du film indiquée.
Si le changement dimensionnel est important, le dessin doit préciser si les dimensions critiques s'appliquent avant ou après l'anodisation et si les surfaces seront masquées. La tolérance dimensionnelle requise, les exigences en matière de film et le mode de finition réel doivent être examinés ensemble plutôt que convertis avec un rapport universel inexpliqué.
De quelle épaisseur de revêtement anodique une application a-t-elle besoin ?
Il n’existe pas d’épaisseur de revêtement anodique idéale pour chaque application de feuille. L'exigence correcte vient de la fonction et de la norme ou des spécifications du projet utilisées, et non de l'hypothèse selon laquelle une couche plus épaisse signifie toujours un meilleur produit.
Finitions décoratives et à usage général
Pour les panneaux, panneaux ou pièces visibles destinés au consommateur, les exigences en matière d'apparence, d'uniformité, de couleur, d'étanchéité et de manipulation peuvent être importantes, parallèlement à l'épaisseur du revêtement. Un numéro nominal à lui seul ne contrôle pas la brillance, la variation de teinte ou les défauts visibles.
Applications architecturales
Les finitions architecturales peuvent utiliser des classes de revêtement ou des exigences basées sur l'exposition dans un système régional applicable. L'environnement de service prévu, les exigences d'apparence et les spécifications adoptées doivent déterminer la classe demandée. Un article général ne doit pas attribuer une épaisseur de film à toutes les installations intérieures, extérieures ou côtières.
Finitions anodisées dures
L'anodisation dure peut impliquer des exigences de surface et dimensionnelles différentes de celles d'une finition décorative. La catégorie de revêtement requise, les tests liés à l'usure et la compatibilité avec l'alliage sous-jacent doivent être indiqués là où cela est important. Ni l'épaisseur du film ni le mot « dur » ne prouvent de manière indépendante la résistance à l'usure d'une pièce terminée.
Présentoirs TOP METAL tôle et bobine d'aluminium anodisé options de produits. Toute classe de revêtement, épaisseur cible et méthode d'acceptation pour une commande particulière doivent être confirmées par rapport aux spécifications spécifiques du produit et de l'acheteur ; une page de famille de produits ne constitue pas la preuve d'une épaisseur garantie pour tous les alliages.
Pourquoi les alliages et la préparation des surfaces sont importants
L’aspect anodique ne dépend pas seulement de l’épaisseur nominale du revêtement. L’alliage, la qualité de la surface entrante, le nettoyage, la préparation mécanique et le processus de finition proprement dit peuvent influencer le résultat. Deux feuilles avec la même épaisseur d'oxyde spécifiée ne doivent pas nécessairement avoir une réflectivité, une couleur ou une texture visuelle identiques.
Par exemple, un panneau décoratif poli a des attentes de surface différentes de celles d'une feuille ordinaire brossée ou usinée. TOP METAL Feuille d'aluminium anodisé poli miroir 1050 hautement réfléchissant est un exemple de produit pertinent, mais la page ne doit pas être utilisée pour déduire que chaque produit anodisé obtient la même apparence ou utilise les mêmes conditions de traitement.
Lorsque l'apparence est critique, un acheteur peut identifier les faces visibles et demander un échantillon de référence approuvé ou une autre base d'acceptation convenue. L'échantillon doit avoir une révision et un contexte de produit clairs afin que les défauts de couleur, de brillance et de surface ne soient pas jugés par une photographie sans rapport.
La feuille d’aluminium doit-elle être fabriquée avant ou après l’anodisation ?
Les deux séquences sont utilisées dans des contextes de fabrication appropriés, mais elles soulèvent des questions différentes. Couper une feuille pré-anodisée peut exposer du métal frais au niveau du bord coupé. Le pliage ou le poinçonnage après la finition peuvent créer des problèmes locaux d'apparence ou d'état du film en fonction du matériau, de la gravité du pliage et de la finition.
La fabrication d'abord, puis l'anodisation peuvent permettre de finir les surfaces exposées requises dans le processus prévu, mais introduisent leurs propres considérations : soutirage, marques de contact, masquage, forme, préparation de la surface et contrôle dimensionnel.
| Séquence | Avantage potentiel | Que vérifier |
|---|---|---|
| Utiliser une feuille pré-anodisée, puis couper ou former | Stock de départ pratique pour certains itinéraires de fabrication | Bords apparents, aspect après formage et protection des faces finies |
| Couper/former d'abord, puis anodiser | Le traitement peut traiter les surfaces définies des pièces finies | Soutirage, masquage, déformation, dimensions finies et aspect |
Aucune des deux séquences ne doit être considérée comme universellement supérieure. Le dessin du client, les conditions d’utilisation finale et le processus vérifié par le fournisseur déterminent ce qui est approprié.
Comment inspecter le substrat et l’épaisseur du revêtement ?
L'inspection commence par nommer la caractéristique mesurée. L'épaisseur du substrat, l'épaisseur du film anodique et les dimensions globales finies nécessitent une planification de mesure différente, même lorsque les trois concernent la même feuille.
- Substrat : identifier la norme de matériau, l'épaisseur nominale, la tolérance et le lieu d'inspection convenu.
- Film anodique : identifier les spécifications de finition applicables, la méthode de mesure de l’épaisseur du revêtement et les lieux d’échantillonnage.
- Pièce finie : identifier les dimensions critiques de l’assemblage et si l’acceptation s’applique après la finition.
- Apparence : convenir séparément sur la couleur, la brillance, les rayures et les variations visuelles autorisées.
- Documents : préciser quels résultats d'inspection, enregistrements de matériaux ou certificats sont requis contractuellement.
Différentes normes et méthodes peuvent utiliser une terminologie ou des règles d'évaluation différentes. L'acheteur doit faire référence à l'édition applicable dans le contrat et ne doit pas supposer qu'une note générique « épaisseur anodisée » fournit tous les critères d'acceptation nécessaires.
Que doivent mettre les acheteurs sur le dessin et la demande de prix ?
Pour les tôles anodisées, les détails d'approvisionnement doivent permettre la traçabilité séparée du matériau de base et de la finition de surface. Un transfert de spécification utile comprend :
- Alliage d'aluminium et trempe.
- Épaisseur nominale et tolérance du substrat.
- Longueur de feuille, largeur et quantité requise.
- Type d'anodisation ou catégorie de finition et spécifications applicables.
- Épaisseur ou classe de film d'oxyde requise, le cas échéant.
- Traitement une face, deux faces, chants ou faces sélectionnées.
- Apparence, couleur et critères d’échantillon approuvés, le cas échéant.
- Séquence de découpe, de poinçonnage ou de formage et état des bords.
- Dimensions critiques de la pièce finie après traitement.
- Lieux d’inspection, exigences en matière de méthode et de documentation.
- Film de protection, conditions d’emballage et de manutention.
TOP METAL répertorie les options de tôles anodisées et autres produits en tôle d'aluminium. Pour comparer une offre adaptée, demander un devis de tôle d'aluminium anodisé avec l'alliage, l'épaisseur du métal, les exigences de finition, le dessin ou l'échantillon, les quantités et l'application prévue. Le parcours de transformation spécifique au produit et l'étendue de l'inspection peuvent alors être confirmés plutôt que présumés.
Pour une spécification précise de la tôle anodisée, séparez trois questions : quelle est l'épaisseur du métal, quelle est l'épaisseur du film anodique et quelles dimensions finales la pièce fournie doit-elle respecter ? Des réponses claires rendent les devis et les inspections plus comparables.