
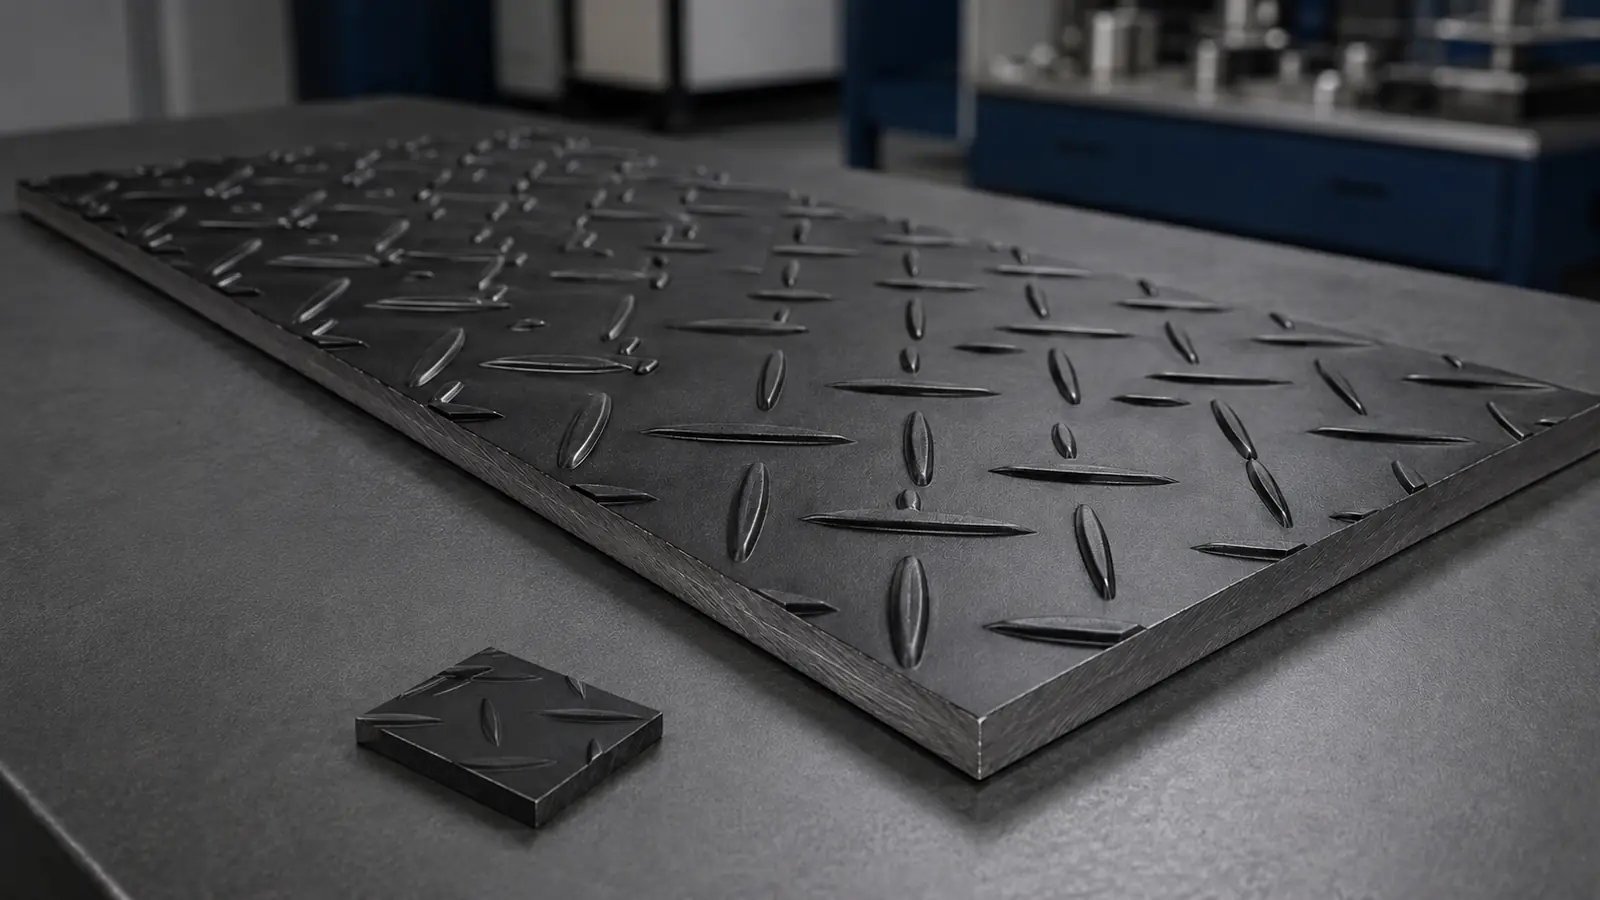
Les acheteurs doivent évaluer la plaque de marche en aluminium anodisé noir comme une spécification complète de matériau et de finition, et non comme une seule surface décorative noire. Une spécification d'achat réalisable identifie l'alliage d'aluminium et son état, le motif de la bande de roulement, la base de mesure de l'épaisseur, les dimensions de la feuille ou de la bobine, les exigences de finition anodique, la séquence de fabrication, la méthode d'inspection et l'état de l'emballage. Si l'un de ces éléments reste ouvert, deux fournisseurs peuvent proposer des produits qui se ressemblent sur une photographie mais se comportent différemment lors de la découpe, du pliage, de l'installation ou de l'entretien.
Cette distinction est importante car la « plaque de marche anodisée noire » combine trois décisions en un seul élément : le substrat, le motif en relief et le traitement de surface. La voie d'approvisionnement la plus sûre consiste à séparer ces décisions, à définir comment chacune sera vérifiée, puis à les reconnecter dans un échantillon approuvé et une spécification de commande contrôlée.
Que faut-il définir avant de demander un devis ?
Un acheteur n’a pas besoin d’inscrire une procédure de laboratoire lors de la première demande. La demande de prix nécessite toutefois suffisamment d'informations pour que les fournisseurs puissent proposer le même périmètre. Les champs suivants constituent un point de départ pratique.
| Zone de spécifications | Ce que l'acheteur doit déclarer | Pourquoi ça change l'offre |
|---|---|---|
| Demande | Emplacement intérieur ou extérieur, surface décorative ou de circulation, nettoyage et fabrication prévus | Établit les priorités de finition, de motif et de manipulation |
| Matériau de base | Alliage et état requis, ou informations sur les performances nécessaires à la sélection | Affecte la résistance, le comportement au formage, les performances en matière de corrosion et l'apparence anodisée |
| Géométrie de la bande de roulement | Type de motif, orientation et référence visuelle approuvée | Modifie l'apparence, la surface de contact et le comportement de formage |
| Épaisseur | Si la valeur fait référence à l'épaisseur de la base ou à la hauteur totale du motif en relief | Empêche une source courante de désaccord dimensionnel |
| Finition anodisée | Tonalité noire, prétraitement ou texture, classe ou épaisseur de revêtement le cas échéant et exigences d'étanchéité | Définit la finition au-delà du mot « noir » |
| Dimensions | Largeur, longueur, quantité et tolérances autorisées | Détermine le rendement, la transformation et l’emballage |
| Fabrication | Découpes, trous, encoches, courbures et si le traitement a lieu avant l'anodisation | Affecte les bords exposés et l’apparence finie |
| Acceptation | Documents, plan d'échantillonnage, étalon visuel, contrôles dimensionnels et inspection des emballages | Transforme les attentes en critères vérifiables |
Commencez par l'application, pas par la couleur
La même description de plaque de marche noire peut être utilisée pour un panneau de protection mural, un composant de véhicule, un couvre-marche ou une enceinte d'équipement. Ces usages n'imposent pas les mêmes priorités. Un panneau intérieur visible peut accorder une plus grande importance à la cohérence des tons et à l’uniformité de la surface. Un composant fréquemment manipulé peut nécessiter une plus grande attention en termes d'abrasion, d'état des bords et de nettoyage. Une pièce formée doit être évaluée pour la séquence de pliage et le comportement de finition. Une surface de marche nécessite une évaluation spécifique au projet du motif, de l'installation et des performances de glissement plutôt qu'une hypothèse basée sur l'apparence.
Indiquez où la pièce sera installée, si de l'eau, du sel, des huiles ou des produits chimiques de nettoyage sont présents et si la face de la bande de roulement est décorative ou fonctionnelle. Ne décrivez pas une surface comme « antidérapante » sans identifier l’exigence d’essai ou d’acceptation du projet applicable. Une géométrie surélevée peut améliorer la traction dans certaines conditions, mais les performances de glissement réelles dépendent également de la contamination, des chaussures, du drainage, de l'orientation et de l'installation.
Spécifiez l'alliage et la trempe séparément de la finition anodisée
L'anodisation ne remplace pas la nécessité de sélectionner un alliage de base approprié. L'alliage et l'état influencent la résistance, la formabilité, la soudabilité, le comportement à la corrosion et la façon dont une surface répond au prétraitement et à l'anodisation. Ils peuvent également affecter le ton et la texture finale. Une finition noire peut masquer certaines différences visuelles lors d’une visualisation occasionnelle, mais elle ne peut pas rendre deux substrats mécaniquement équivalents.
Si le dessin contrôle déjà l'alliage et l'état, reproduisez exactement ces désignations dans la demande de prix. S'ils ne sont pas fixés, fournir les priorités de charge, d'opération de formage, d'exposition et d'apparence afin que le fournisseur puisse retourner une proposition clairement identifiée. Les acheteurs qui sont encore en train de restreindre le matériel peuvent consulter le site guide en alliage d'aluminium, puis confirmez la sélection finale par rapport à la conception du projet et aux spécifications régissantes.
Pour les plaques de roulement roulées, la norme d'achat doit correspondre à la forme du produit. ASTM B632/B632M est une spécification reconnue pour les plaques de roulement laminées en alliage d'aluminium, tandis que d'autres normes régionales ou de projet peuvent s'appliquer. Le simple fait de copier une feuille standard sur une commande de plaques de roulement peut laisser des questions de modèle et de mesure en suspens. Le bon de commande doit indiquer la norme requise, l'édition si elle est contractuellement importante, l'alliage, l'état et toute exigence supplémentaire.
Définir la sculpture et la base de mesure de l'épaisseur
Des termes tels que plaque diamantée, plaque à damier et plaque de roulement sont souvent utilisés de manière vague. Le motif peut être une barre unique, plusieurs barres ou un autre agencement en relief, et la direction du motif peut avoir de l'importance sur un assemblage visible. Utilisez un nom de modèle uniquement lorsque les deux parties l'interprètent de la même manière. Un dessin, une image de référence approuvée ou un échantillon physique sont plus sûrs pour les travaux critiques en termes d'apparence.
L’épaisseur nécessite le même soin. Une valeur nominale peut être interprétée comme l'épaisseur du métal de base sous les pattes surélevées, ou comme l'épaisseur totale mesurée au point le plus élevé. Ces valeurs ne sont pas interchangeables. La demande de prix doit indiquer la base de mesure, la tolérance autorisée et le lieu du test. Si l'ajustement de la pièce finie dépend de la hauteur totale, incluez cette exigence séparément.
A ce stade, les acheteurs peuvent consulter les catégorie de tôle d'aluminium anodisée pour comprendre la famille de produits concernée, mais le nom de la catégorie ne doit pas remplacer les spécifications dimensionnelles. Le devis doit quand même identifier le motif proposé, le substrat et la taille.
Décrire la finition noire anodisée en termes mesurables
« Anodisé noir » identifie un processus et une direction générale de couleur ; il ne définit pas entièrement l’apparence ou les performances. L'ISO 7599:2018 fournit une méthode pour spécifier les revêtements d'oxydation anodique décoratifs et protecteurs sur l'aluminium et souligne l'importance de la qualité du substrat et du prétraitement pour l'aspect fini. Une spécification de projet peut également faire référence à une autre norme nationale, client ou architecturale.
La section finale doit aborder les éléments importants pour la candidature :
- le prétraitement ou la texture de surface requis, comme une finition industrielle propre, une texture brossée ou toute autre préparation convenue ;
- la tonalité noire cible et la plage acceptable, étayées par un échantillon principal approuvé où l'apparence est importante ;
- la classe d'épaisseur du revêtement ou l'épaisseur minimale lorsque la spécification en vigueur l'exige ;
- l'étanchéité et tous les tests de performance requis par le projet ;
- quelle face et quels bords doivent être finis ;
- si les marques de contact dans les zones non visibles sont acceptables ;
- la distance de visualisation, l'éclairage et la méthode de comparaison utilisés pour l'approbation visuelle.
L’approbation des couleurs mérite une discipline particulière. Une image numérique est affectée par l’éclairage, le traitement de l’appareil photo et les paramètres d’affichage, elle ne devrait donc pas être la seule norme de couleur. Pour un projet visible, approuvez un échantillon physique représentatif et identifiez-le par date ou code d'échantillon dans les documents d'achat. La règle d'acceptation de la production doit également expliquer comment la variation d'un lot à l'autre sera évaluée.
Décidez si la fabrication a lieu avant ou après l'anodisation
La découpe, le poinçonnage et le pliage peuvent exposer les bords nus ou altérer la surface visuelle. L'anodisation après fabrication peut fournir une finition plus continue sur les surfaces accessibles, mais la géométrie de la pièce, les points de soutirage et la capacité du processus doivent être pris en compte. La fabrication après anodisation peut simplifier la production de pièces plates, mais les bords coupés et les zones pliées peuvent ne plus correspondre à la face.
Il n’existe pas de séquence universelle pour chaque projet. Le dessin doit montrer la pièce finie, identifier les faces visibles, localiser les trous et les coudes et indiquer quelles surfaces nécessitent une anodisation noire. Le devis du fournisseur devra alors confirmer la séquence proposée et déclarer les zones qui ne peuvent pas recevoir le même aspect. C'est plus utile que de demander « tous les bords sont finis » sans tenir compte de la manière dont la pièce est fabriquée.
Lorsque la commande porte sur des pièces plates plutôt que sur des pièces finies, précisez si un film de protection est nécessaire et s'il est compatible avec le processus de découpe, de formage et de stockage prévu. Le type de film, le côté application et le moment du retrait doivent être convenus plutôt que supposés.
Utiliser un échantillon physique pour valider le résultat combiné
Un coupon de finition peut confirmer la direction de la couleur, mais un petit coupon plat peut ne pas reproduire la texture et le reflet de la lumière d'une plaque de marche surélevée. Lorsque l'apparence est essentielle, l'échantillon d'approbation doit utiliser l'alliage, l'état de trempe, la sculpture, le prétraitement et le processus d'anodisation proposés. Sa taille doit être suffisamment grande pour montrer la répétition du motif et une variation réaliste de la surface.
Le fournisseur tôle à carreaux en aluminium anodisé noir La page identifie la famille de produits cible. Avant l'achat, demandez un devis indiquant la construction exacte proposée plutôt que de vous fier à la photographie de la page produit. L’échantillon approuvé, le devis et le bon de commande doivent utiliser des termes correspondants.
Construire l’inspection autour des risques qui affectent l’installation
L’inspection doit suivre le dessin et les spécifications d’achat. Il ne faut pas se limiter à vérifier si la surface est noire. Pour de nombreux projets, une inspection ciblée à l’arrivée comprend :
- vérification de l'identification du produit, de la documentation sur l'alliage et l'état requis par la commande ;
- épaisseur de la base et, le cas échéant, hauteur totale de la bande de roulement mesurée selon la méthode convenue ;
- largeur, longueur, équerrage, planéité ou cambrure lorsque ceux-ci affectent l'installation ;
- type de motif, direction et cohérence ;
- comparaison visuelle avec l'échantillon de finition approuvé dans des conditions convenues ;
- tests de revêtement ou enregistrements requis par la norme d'anodisation spécifiée ;
- inspection des rayures, des bosses, des taches, des marques de contact et des dommages aux bords ;
- quantité, étiquettes et état de l'emballage.
Le plan d'échantillonnage doit identifier la définition du lot, la quantité d'échantillon et la réponse à un résultat non conforme. Si chaque panneau visible doit correspondre étroitement, une déclaration générale « inspection aléatoire » peut être trop faible. Si la plaque doit être découpée en petites pièces industrielles, un échantillon de lot pratique peut suffire. Le plan d'acceptation doit refléter le coût d'un échec dans l'application réelle.
Comparez les offres par périmètre déclaré, et non par prix unitaire uniquement
Une feuille de comparaison utile rend visibles les hypothèses des fournisseurs. Placez chaque offre dans les mêmes champs et marquez chaque écart avant l'approbation commerciale.
| Champ de devis | Chèque de l'acheteur | Différence cachée typique |
|---|---|---|
| Matériel | Normes d'alliage, de trempe et de produit proposées | Un alliage de substitution ou un état non confirmé |
| Géométrie | Motif, épaisseur de base, hauteur totale, largeur et longueur | Base d'épaisseur différente ou largeur utile |
| Terminer | Prétraitement, exigences d'anodisation, approbation des couleurs et faces finies | Revêtement noir interprété comme de la peinture ou une autre finition |
| Traitement | Découpe, trous, pliages, ébavurage et séquence de production | Travaux secondaires exclus du prix |
| Inspection | Documents, tests, approbations d'échantillons et dossiers d'inspection | Approbation visuelle sans référence définie |
| Emballage | Intercalaire, film, protection des bords, protection contre l'humidité et étiquettes | Protection de finition non incluse |
Cette comparaison accélère également la clarification technique. Au lieu de demander à un fournisseur de « tout confirmer », l’acheteur peut demander une réponse ligne par ligne : se conformer, proposer une alternative, ou ne pas inclure. Le devis renvoyé doit identifier explicitement les hypothèses et les écarts.
Que doit contenir un package RFQ ?
Pour les matériaux plats, indiquez l'application, l'alliage et l'état, le motif de la bande de roulement, l'épaisseur de base, la largeur, la longueur, la quantité, les spécifications de finition, la face protégée et la destination de livraison. Pour les composants fabriqués, ajoutez un dessin contrôlé par révision, des détails sur les trous et les plis, l'identification de la face visible, les exigences en matière de bords et la séquence de fabrication prévue.
Demandez au fournisseur de renvoyer la désignation du matériau proposé, les tolérances dimensionnelles, l'itinéraire de finition, le plan d'échantillonnage, les documents d'inspection, la méthode d'emballage, la validité du devis et tout écart. Si un échantillon physique est requis avant la production de masse, définissez qui l'approuve et si la production peut commencer avant l'approbation écrite.
Un package concis et complet réduit le risque de comparer des offres différentes. Les acheteurs peuvent soumettre ces champs via le formulaire de demande de produit en aluminium et joindre le dessin ou la référence de finition nécessaire à l'examen technique.
Questions fréquemment posées
La plaque de marche anodisée noire est-elle la même que la plaque de marche peinte en noir ?
L'anodisation forme une couche d'oxyde grâce à un processus électrochimique, tandis que la peinture ou le revêtement en poudre ajoute un revêtement organique. Ils ont une apparence, un comportement des bords, des options de réparation et des méthodes de spécification différents. Le bon de commande doit indiquer le processus de finition requis plutôt que d'utiliser « revêtement noir » comme substitut.
L’épaisseur de la plaque de roulement doit-elle être mesurée sur le motif en relief ?
Seulement si le cahier des charges le dit. De nombreux différends surviennent parce qu'une partie indique l'épaisseur du métal de base et l'autre s'attend à une épaisseur globale sur le motif en relief. Indiquez les deux valeurs lorsque les calculs d'ajustement ou de charge en dépendent et définissez la méthode de mesure.
Un petit coupon anodisé peut-il approuver la couleur de production ?
Un coupon peut établir une référence de couleur utile, mais il ne peut pas reproduire l'effet visuel de la bande de roulement ou d'un grand panneau. Pour les travaux critiques en termes d'apparence, utilisez le substrat et le motif proposés, approuvez un échantillon représentatif et définissez les conditions de visualisation de la production et d'acceptation du lot.
Les pièces doivent-elles être fabriquées avant l’anodisation ?
Cela dépend de la géométrie, des bords visibles et de la capacité du processus. La fabrication avant l'anodisation peut améliorer la continuité de la finition sur les bords accessibles, tandis que la fabrication après l'anodisation peut laisser le métal exposé au niveau des coupes et des pliages. Le dessin et le devis doivent identifier la séquence convenue et tout contact inévitable ou zones inachevées.
Faire en sorte que les spécifications d'achat fassent le travail de qualité
La plaque de marche en aluminium anodisé noir est plus facile à acheter lorsque la couleur est traitée comme une caractéristique contrôlée au sein d'une spécification complète. Commencez par l'application, figez le substrat et la géométrie de la bande de roulement, définissez la finition anodisée et la séquence de fabrication, et convenez de l'inspection et de l'emballage avant la production. Cette approche donne aux achats, à l'ingénierie et au fournisseur la même référence et rend le devis final véritablement comparable.