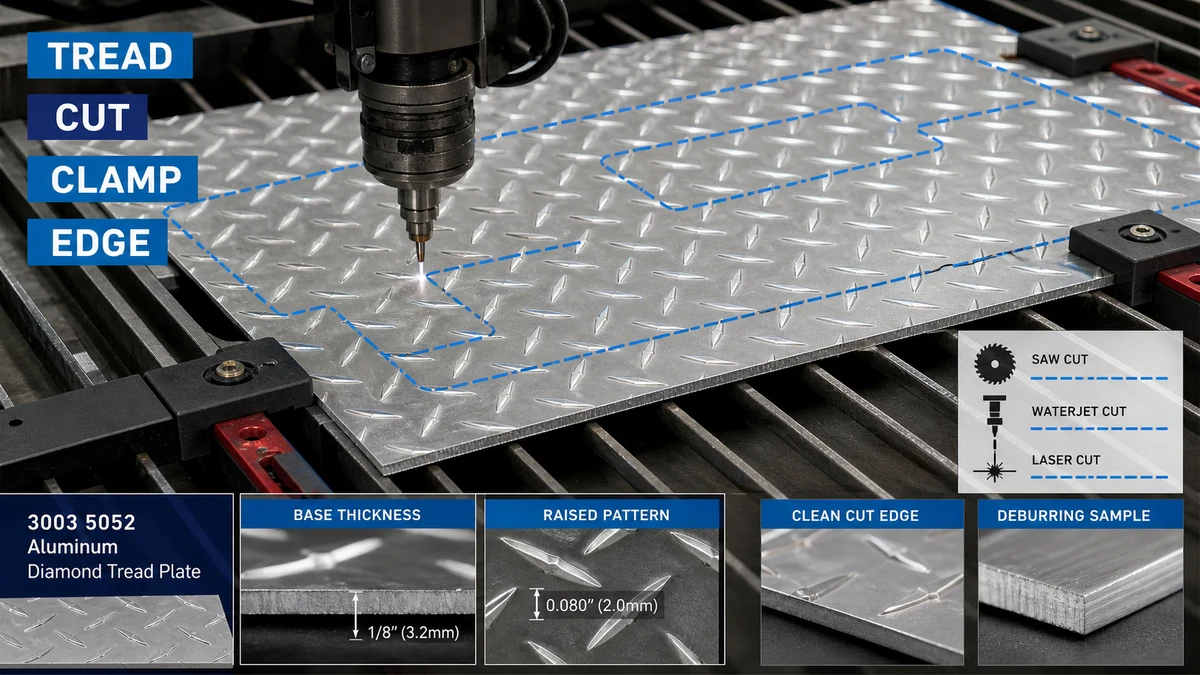
Les fabricants doivent choisir la méthode de découpe en fonction de l'épaisseur du métal de base de la tôle, de la hauteur du motif en relief, de la tolérance des bords, des exigences en matière de face visible, de la sensibilité à la chaleur et du pliage en aval. La feuille doit être entièrement supportée, serrée à travers des points de contact protégés, coupée selon un processus approuvé par essai et ébavurée sans aplatir la bande de roulement ni endommager la surface visible.
Cette question est importante pour les fabricants de métaux, les entrepreneurs en revêtements de sol, les fabricants de boîtes à outils, les carrossiers, les fournisseurs de plates-formes d'accès et les acheteurs de panneaux industriels. Avant de sélectionner un processus, les acheteurs doivent confirmer le matériel et les configurations disponibles via le catégorie de produits en tôle d'aluminium et le dédié gamme de feuilles de bande de roulement en diamant en aluminium.
Pourquoi la feuille d'aluminium à bande de roulement diamantée est-elle plus difficile à couper que la feuille plate ?
La feuille de roulement en diamant ne présente pas une surface uniforme à l'outil de coupe. Le motif en relief crée un contact inégal, tandis que la feuille de base supporte l'épaisseur structurelle. Si les réglages de la machine sont basés sur la hauteur totale plutôt que sur l'épaisseur de la base, le fabricant peut choisir un jeu de cisaillement, une configuration de scie, un espacement de support ou une tolérance de pliage incorrects.
| Variable de coupe | Ce qui doit être confirmé | Risque s’il est ignoré |
|---|---|---|
| Épaisseur du métal commun | Épaisseur mesurée séparément de la bande de roulement surélevée | Capacité de la machine, configuration de coupe et calculs de pliage en aval incorrects |
| Hauteur et direction du motif | Profil en relief, face visible et orientation sur la pièce finie | Diamants aplatis, apparence incohérente ou orientation incorrecte du panneau |
| Tolérance des bords | Taille de coupe requise, équerrage, précision du profil et acceptation des bavures | Les pièces ne s'ajustent pas lors du soudage, du pliage, de la fixation ou de l'assemblage |
| État des surfaces | Finition usinée, face décorative, film protecteur et acceptation des rayures | Marques de serrage, film brûlé, contamination ou dommages visibles lors de la manipulation |
| Processus en aval | Pliage, laminage, soudage, revêtement, fixation ou exposition des bords | Une coupe acceptable comme ébauche peut échouer plus tard lors du formage ou de la finition |
Comment les fabricants doivent-ils mesurer l’épaisseur de la base et la hauteur du motif ?
L'épaisseur de la base et la hauteur totale du motif doivent être enregistrées séparément. Les diamants en relief font partie de la géométrie de la surface et ne remplacent pas l'épaisseur nominale du métal de base. Pour l'approvisionnement, les dessins et les demandes de prix doivent indiquer quelle valeur d'épaisseur contrôle l'acceptation.
Un chèque de réception utile comprend :
- Épaisseur nominale du métal de base et tolérance autorisée
- Dimensions hors tout et équerrage de la feuille
- Type de motif, orientation et face visible
- Planéité et balancement local provoqués par la bande de roulement surélevée
- Rayures de surface, taches, dommages aux bords et état du film protecteur
- Identification du lot ou du colis pour la traçabilité
Lorsque l'acheteur a besoin de flans répétés, le dessin doit également définir si les dimensions sont mesurées à partir du bord coupé, de la ligne centrale du motif ou d'une autre référence contrôlée. Cela empêche le fournisseur et le fabricant d’utiliser des méthodes d’inspection différentes.
Quelle méthode de coupe convient aux coupes droites, aux profils et aux tolérances serrées ?
Le processus correct dépend de la géométrie de la pièce, de la tolérance, du volume, de la qualité des bords, de la sensibilité à la chaleur et de l'équipement disponible. Aucune méthode de coupe n’est automatiquement la meilleure pour chaque tôle d’aluminium à bande de roulement diamantée.
| Méthode de coupe | Utilisation appropriée | Point de contrôle principal | Limite possible |
|---|---|---|---|
| Coupe à la scie | Coupes droites en atelier, flans rectangulaires répétés et travaux de fabrication courants | Prise en charge complète de la feuille, alimentation contrôlée, serrage protégé et essai sur l'alliage et l'épaisseur réels | Vibrations, bavures de bord, rayures de surface ou mouvement du motif si le support est médiocre |
| Cisaillement | Coupes droites rapides où une déformation limitée des bords et du motif est acceptable | Épaisseur de la base, jeu, état de la lame et orientation de la face visible | Peut rouler, aplatir ou déformer la bande de roulement près du bord coupé |
| Découpe laser | Profils complexes ou formes répétées lorsque la capacité du processus et les exigences des bords le justifient | Apport de chaleur, compatibilité des films protecteurs, décoloration des bords, contamination et approbation des essais | Les effets thermiques ou les dommages au film peuvent être inacceptables pour les pièces visibles ou finies en aval. |
| Découpe au jet d'eau | Profils complexes où limiter les effets thermiques est important | Support, contrôle de l'eau et de l'abrasif, état des bords, séchage et nettoyage après découpe | Le coût du processus, la manipulation sur voie humide et l'état des bords doivent être évalués pour le projet |
| Service de coupe sur mesure du fournisseur | Pièces brutes répétées, projets d'exportation et acheteurs recherchant une variation de manipulation interne plus faible | Dessin approuvé, tolérance, direction des bavures, face visible, marquage, emballage et inspection | Les modifications après la production peuvent nécessiter un remplacement plutôt qu'une redécoupe locale |
Pour les revêtements de sol antidérapants, les marches, les plates-formes et les panneaux industriels, les acheteurs peuvent consulter un feuille d'aluminium antidérapante à bande de roulement en diamant configuration. Une autre référence pertinente est la plaque à carreaux en aluminium option. La méthode de découpe exacte doit toujours être approuvée en fonction de l'alliage, de l'épaisseur, du motif et de la pièce finie indiqués.
Comment la feuille doit-elle être soutenue et serrée ?
Un support inégal est une cause fréquente de vibrations, de broutages, de coupes imprécises et de bande de roulement aplatie. Le motif en relief peut faire basculer la tôle lorsqu'elle repose sur un petit nombre de points de contact. Le support doit donc couvrir la zone de travail et rester stable tout au long de la coupe.
Une bonne pratique de support et de serrage devrait inclure :
- Une surface d'appui propre qui ne raye pas la face visible
- Support suffisant des deux côtés de la coupe pour éviter tout dommage causé par le mouvement ou la chute
- Points de contact de serrage protégés qui n'écrasent ni ne polissent les diamants en relief
- Serrage positionné à l'écart de la zone finale visible lorsque cela est possible
- Identification claire de la face décorative et de la direction du motif
- Plans de manipulation des grands flans afin que le panneau ne se plie pas une fois la découpe terminée
La force de serrage doit maintenir le matériau en toute sécurité sans utiliser la bande de roulement comme point de pression incontrôlée. Pour une production répétée, l'acheteur et le fabricant doivent approuver un dispositif de fixation ou de support plutôt que de compter sur un placement temporaire pour chaque feuille.
Comment contrôler la chaleur, les bavures et la distorsion des bords ?
La découpe thermique et la découpe mécanique créent des risques différents. Les processus thermiques peuvent affecter le film protecteur, décolorer le bord ou introduire une distorsion thermique locale. Les processus mécaniques peuvent créer des bavures, des bords roulés, des marques de broutage ou un aplatissement local du motif.
Questions sur le contrôle de la chaleur
- Le film de protection est-il approuvé pour le procédé de découpe sélectionné ?
- Le bord restera-t-il visible après le montage ?
- La pièce sera-t-elle soudée, revêtue, anodisée, collée ou scellée après la découpe ?
- L’acheteur autorise-t-il une décoloration locale ou exige-t-il un bord visuellement propre ?
- Comment les résidus de film, la contamination, l’humidité ou les particules abrasives seront-ils éliminés ?
Questions sur les bavures et la finition des bords
- Quel côté peut porter la bavure après la coupe ?
- Le bord est-il exposé aux opérateurs, aux clients, aux joints, aux câbles ou à d'autres composants ?
- Quel est le degré d'ébavurage autorisé avant que l'apparence de la bande de roulement ne change ?
- Les coins doivent-ils être arrondis, chanfreinés ou protégés ?
- La finition des bords modifiera-t-elle les dimensions finales ou la tolérance d'ajustement ?
Pourquoi faut-il planifier la direction du motif avant le pliage ou l'assemblage ?
La direction du motif affecte l'apparence, le drainage, l'orientation de la poignée, la correspondance des panneaux et la disposition de la fabrication. Si les pièces sont imbriquées uniquement pour maximiser le rendement du matériau, les panneaux adjacents peuvent présenter des directions de bande de roulement différentes après l'installation.
Avant la découpe, le dessin doit identifier :
- Le visage visible
- La direction de marche requise
- La ligne de pliage et la direction du pliage
- Zones où le motif peut être aplati par l'outillage
- Lignes de joint entre panneaux adjacents
- Positions des fixations, des soudures, des charnières et des bords
Le pliage doit être testé sur le matériau réel car le motif en relief modifie le contact avec l'outil. L'acheteur doit définir si un aplatissement local du motif près du pli est acceptable et si la pièce sera inspectée avant ou après le formage.
Que se passe-t-il dans une commande type de panneaux industriels ?
Scénario : Panneaux de bande de roulement coupés et pliés
Contexte commercial : Un fabricant d'équipement commande des tôles d'aluminium à bande de roulement diamantée pour les marches d'accès et les panneaux de service amovibles. Les pièces nécessitent des coupes droites, plusieurs trous, deux coudes et une surface visible de finition fraisée.
Problème : Le premier lot correspond aux dimensions globales, mais plusieurs panneaux basculent lors de l'assemblage, la bande de roulement près des bords cisaillés est aplatie et les marques de serrage restent visibles après l'installation. Certaines pièces pliées présentent également une direction de motif incohérente.
Cause : La demande de prix indiquait l'épaisseur globale et la taille de la feuille, mais ne faisait pas de distinction entre l'épaisseur de la base et la hauteur du motif. Il a également omis la face visible, la direction des bavures, l'orientation du motif, la protection de serrage, la planéité après la coupe et la déformation acceptable du motif à proximité des coudes.
Solution recommandée : L'acheteur met à jour le dessin pour identifier l'épaisseur de la base, la direction de la bande de roulement, les dimensions finies, la face visible, la tolérance de coupe, le côté des bavures, les lignes de pliage et l'aplatissement local acceptable. Un premier article représentatif est découpé et plié avant la production en vrac. Le fournisseur emballe ensuite les pièces par numéro de dessin et orientation avec des séparateurs protégés.
Valeur de la décision de l'acheteur : Le dessin supplémentaire et le contrôle du premier article réduisent le tri, les retouches, l'installation incorrecte et le rejet de surface. La comparaison correcte est le coût par panneau fabriqué accepté, et pas seulement le prix par feuille.
Quand est-il préférable d’acheter des matériaux coupés aux dimensions plutôt que de couper des feuilles entières ?
L’achat de feuilles complètes peut convenir lorsque le fabricant dispose d’un équipement stable, d’exigences d’imbrication flexibles et d’une capacité de manutention suffisante. L'approvisionnement coupé sur mesure peut être plus économique lorsque les mêmes flans se répètent, que la surface est très visible ou que la manipulation à l'exportation crée un risque élevé de rayures et de variations dimensionnelles.
| Option d'approvisionnement | Principal avantage | Risque principal | Meilleur ajustement |
|---|---|---|---|
| Feuilles complètes | Flexibilité maximale pour l'imbrication et les modifications de conception | Plus de manipulation interne, de configuration de découpe, de contrôle des rebuts et de risque de surface | Fabricants ayant une capacité établie de découpe et d’inspection |
| Flans rectangulaires découpés sur mesure | Manipulation réduite et dimensions vierges reproductibles | Les erreurs de dessin affectent le lot complet | Panneaux, marches, couvercles et composants de boîte à outils répétés |
| Premiers articles et pièces de production découpés en profilé | Réduction des variations des processus internes et responsabilité plus claire des fournisseurs | Nécessite des dessins complets, des dossiers d'approbation et un contrôle des modifications | Profils complexes, pièces visibles et assemblages contrôlés par projet |
Que devrait inclure une demande de prix pour une feuille d'aluminium à bande de roulement diamantée ?
Une demande de prix complète devrait permettre aux fournisseurs de proposer les mêmes exigences en matière de matériaux, de portée de coupe, d'inspection et d'emballage. Les acheteurs doivent fournir :
- Application, dessin de la pièce finie, numéro de révision et quantité
- Exigence en matière d'alliage et de trempe, ou demande au fournisseur de proposer une option
- Épaisseur du métal de base, taille de la feuille, motif de bande de roulement et orientation du motif
- Face visible, exigence de film protecteur et état de surface acceptable
- Méthode de découpe si fixée par l'acheteur, ou exigences de performance si le fournisseur peut proposer le procédé
- Dimensions finies, tolérances, équerrage, précision du profil et exigences en matière de trous
- Direction des bavures, finition des bords, traitement des coins et exigences relatives aux bords exposés
- Lignes de pliage, direction de pliage, aplatissement acceptable du motif et soudage ou revêtement en aval
- Quantité du premier article, méthode d'inspection, échantillonnage, enregistrements et processus de non-conformité
- Marquage des pièces, numéro de dessin, repères d'orientation, entrelacement, limites de palettes, destination et Incoterm
- MOQ, prévisions, objectif de livraison et si les expéditions partielles sont autorisées
Foire aux questions
L'épaisseur de la feuille de bande de roulement en diamant doit-elle inclure le motif en relief ?
La demande de prix doit faire la distinction entre l'épaisseur du métal commun et la hauteur totale du motif. La configuration de la machine, les calculs de résistance, la planification du pliage et l'acceptation peuvent être incorrectes lorsque les deux valeurs sont traitées comme la même mesure.
La tôle d'aluminium à bande de roulement diamantée peut-elle être coupée avec une scie ?
Oui, la coupe à la scie peut convenir à des coupes de fabrication droites lorsque l'alliage et l'épaisseur réels sont testés. Un support stable, un serrage protégé, une avance contrôlée, une protection de surface et une inspection des bavures sont essentiels.
Le cisaillement endommage-t-il le motif en losange ?
Le cisaillement peut déformer ou aplatir le motif près du bord coupé. Que cela soit acceptable dépend des exigences en matière de face visible, de l'exposition des bords, de la tolérance et du formage en aval. Un essai représentatif doit être approuvé.
Le film protecteur peut-il rester sur la feuille pendant la découpe ?
Uniquement lorsque le film est confirmé comme étant adapté au processus sélectionné. Un film inconnu peut brûler, contaminer le bord, emprisonner l'humidité, créer des résidus ou produire des dommages inacceptables à la surface.
Quand faut-il envisager la découpe jet d’eau ou laser ?
Ils peuvent être envisagés pour des profils complexes ou des exigences de processus plus strictes. L'acheteur doit comparer la sensibilité à la chaleur, l'état des bords, la tolérance, le nettoyage, la compatibilité du film, le volume et le coût total en utilisant le matériau réel.
La direction des bavures est-elle importante ?
Oui. La direction des bavures est importante lorsque le bord est visible, manipulé par les opérateurs, posé contre un autre composant, revêtu, scellé ou plié. Le dessin doit identifier le côté de bavure autorisé et les exigences de finition.
Quand un premier article est-il nécessaire ?
Un premier article est précieux pour les nouveaux dessins, les tolérances serrées, les surfaces visibles, les profils complexes, le pliage secondaire, les exigences de film protégé ou la production répétée où une configuration sera utilisée pour la commande complète.
Demander un examen de la feuille de marche coupée sur mesure
Pour un examen spécifique au projet, fournissez l'alliage et l'état, l'épaisseur de la base, la taille de la feuille, le motif de la bande de roulement, le dessin fini, la face visible, la tolérance de coupe, la direction des bavures, les exigences de pliage, la quantité, l'inspection, l'emballage, la destination et le calendrier de livraison via la page de devis et d'examen technique TOP METAL. Le fournisseur peut ensuite examiner la disponibilité des matériaux, la faisabilité de la coupe sur mesure, les exigences en matière d'échantillons, la portée du traitement, l'inspection, l'emballage d'exportation, le MOQ, le délai de livraison et les exclusions de devis avant la production.
Demander un devis de tôle d'aluminium à bande de roulement diamantée avec l'alliage, l'état, l'épaisseur de base, le motif de la bande de roulement, le dessin fini, la tolérance de coupe, la face visible, le pliage, l'inspection, l'emballage et les détails de livraison requis pour une offre comparable.