
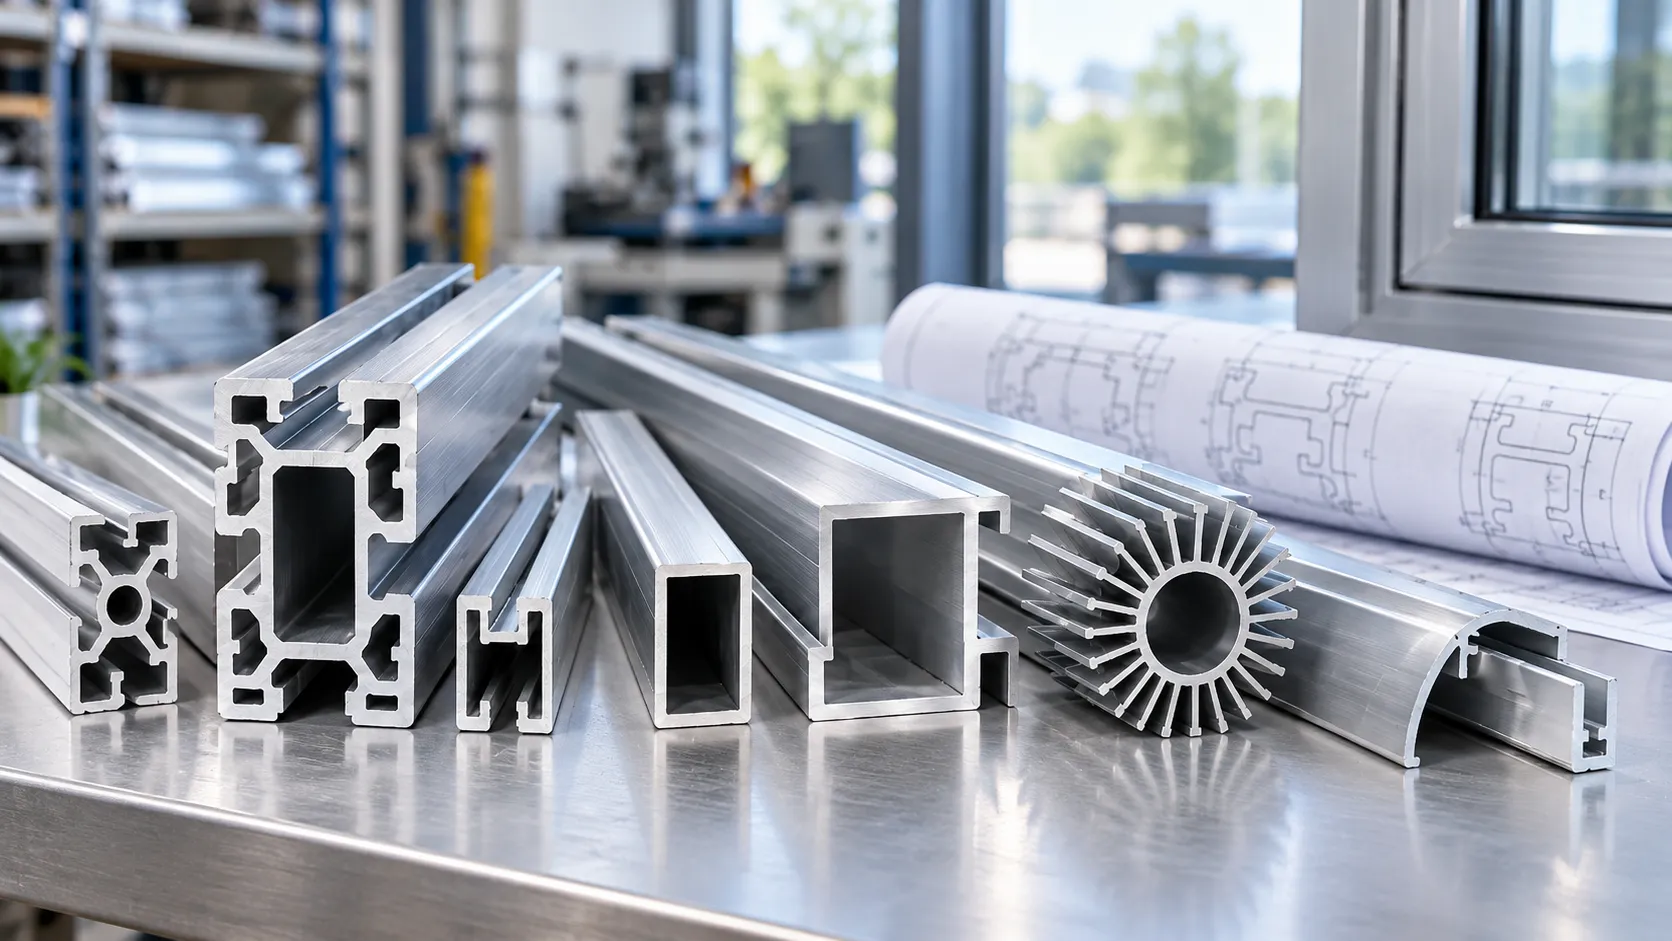
Un profilé en aluminium est un produit en aluminium ou en alliage d'aluminium avec une forme transversale définie qui se poursuit sur toute sa longueur. Dans la construction et l'approvisionnement industriel, le terme fait généralement référence à une section extrudée : une billette solide et chauffée est pressée à travers une matrice façonnée pour produire la forme requise. Les profilés peuvent avoir des canaux ouverts, des cavités fermées, des nervures ou des rainures de montage. Leur forme peut les aider à supporter, localiser, connecter ou enfermer d’autres composants. La section transversale identifie le produit de base, mais les exigences en matière d'alliage, de trempe, de finition de surface et de dimensions déterminent les spécifications nécessaires pour une application particulière.
Qu'est-ce qui définit un profilé en aluminium ?
La coupe transversale décrit plus que le contour
Regardez l'extrémité coupée d'un profil. Le contour extérieur montre sa forme générale ; les murs, les espaces internes et les rainures révèlent comment il peut interagir avec d'autres pièces. Un canal peut recevoir un bord de panneau, tandis qu'une rainure peut fournir un emplacement pour un composant d'accouplement. Ces entités se poursuivent le long de l'extrusion plutôt que d'être recréées séparément à chaque position.
Cette relation entre forme et fonction distingue une description de profil utile d'une vague demande de « matériau en aluminium ». Un profilé creux, un élément de charpente et une garniture décorative peuvent tous être des profilés en aluminium, même s'ils résolvent des problèmes différents. Gamme de profilés aluminium TOP METAL comprend des sections pour les cadres, les garnitures, les enceintes et les assemblages fabriqués.
Un profil, une extrusion et un composant fini sont des descriptions différentes
« Profil » met l'accent sur la géométrie de la section. «Extrusion» fait référence au processus de fabrication et est également utilisée commercialement pour sa production. Un composant fini peut commencer par une extrusion, mais ensuite être coupé, percé, fraisé, plié, assemblé ou traité en surface. L'Aluminium Extruders Council décrit ces opérations ultérieures comme les étapes qui transforment les extrusions en composants fonctionnels.
Une section continue décrit donc la longueur de départ, et non une règle absolue selon laquelle la pièce finale ne peut pas contenir de trous ou de découpes. De même, la demande d'un profil ne permet pas de déterminer si la commande concerne de grandes longueurs ou des composants prêts à être installés. Cette distinction doit être réglée avant de comparer les citations.
Comment sont fabriqués les profilés en aluminium ?
La matrice forme la section à partir d'une billette solide
Lors de l'extrusion à chaud conventionnelle, la billette d'aluminium et l'outillage sont préchauffés. La pression force ensuite la billette ramollie à travers la filière, produisant une longueur ayant la section prévue. La billette reste solide pendant l'extrusion ; il ne s’agit pas d’aluminium fondu versé dans un moule. La fusion et le moulage appartiennent à la production antérieure de billettes, et non à l'action de façonnage dans la presse d'extrusion.
Après avoir quitté la filière, le profilé suit le parcours de refroidissement, de traitement mécanique et de vieillissement approprié à son alliage et à l'état requis. Ces étapes sont importantes car la matrice définit la forme, tandis que le traitement influence également les propriétés du matériau. Un dessin d’encombrement ne suffit pas à décrire les deux.
Les fonctionnalités locales nécessitent souvent un traitement supplémentaire
Une rainure longitudinale ou un passage interne peut être incorporé dans la section d'extrusion. Un trou dans le profilé à un endroit particulier, une poche d'extrémité ou une découpe de montage localisée constituent un type de caractéristique différent. Le perçage, le taraudage et le fraisage font partie des opérations secondaires utilisées pour réaliser de tels détails.
Considérons un rail de boîtier avec une rainure de positionnement continue et deux trous de montage près de ses extrémités. La rainure appartient à la géométrie d'extrusion ; les emplacements des trous appartiennent au dessin de la pièce finie. Citer uniquement l'extrusion laisse les positions des trous et la portée de l'usinage indéfinies. Cet exemple illustratif montre pourquoi « extrudé en forme » ne signifie pas nécessairement « prêt à assembler ».
Types de profilés en aluminium : forme et fonction
Sections pleines, creuses et semi-creuses
Les sections extrudées sont généralement regroupées en solides, creuses ou semi-creuses. Une section creuse entoure entièrement au moins un vide. Une section solide n'est ni creuse ni semi-creuse et peut néanmoins inclure des saillies ou d'autres éléments. Un angle, par exemple, peut être qualifié d’extrusion solide ; le terme ne se limite pas aux barres rectangulaires pleines. Une section semi-creuse entoure en partie un espace, mais la limite entre solide et semi-creuse peut nécessiter une évaluation par un extrudeur.
D'autres descriptions familières classent une caractéristique différente du produit. « T-slot », « personnalisé » et « anodisé » ne sont pas des alternatives à « creux » ; un seul profil peut correspondre à plusieurs de ces descriptions.
| Descriptif | Ce qu'il identifie | Ce qu'il n'établit pas |
|---|---|---|
| Plein, creux ou semi-creux | La disposition du métal et de l’espace interne de la section | Alliage, état ou capacité de charge |
| Canal, angle ou rainure en T | Une forme ou une caractéristique fonctionnelle reconnaissable | Chaque dimension ou pièce à assembler s'adapte |
| Standard ou personnalisé | Si une section existante ou une géométrie définie par le projet est requise | Disponibilité des stocks ou étendue de l'usinage fini |
| Finition usinée, anodisée ou revêtue | L'état de surface requis | La spécification complète du matériau ou des dimensions |
Les descriptions fonctionnent ensemble. Par exemple, un « profil creux personnalisé avec une finition anodisée » nécessite toujours un dessin, l'état du matériau et des exigences de finition avant de devenir une commande identifiable. La classification est un point de départ et ne remplace pas la spécification.
Profils en aluminium standard ou personnalisés
Une section existante est intéressante à considérer lorsque ses interfaces et sa forme générale conviennent déjà à l'assemblage. Une section personnalisée devient utile lorsque la pièce nécessite une combinaison particulière de rainures, nervures, cavités ou caractéristiques de montage. L'intégration de ces fonctionnalités peut réduire les opérations ou les composants séparés, mais l'avantage dépend de la conception complète plutôt que du mot « personnalisé ».
L'extrudabilité impose encore des limites à la conception. La taille globale de la section, la répartition du métal, les caractéristiques étroites et profondes et l'équilibre entre l'épaisseur des parois affectent la praticité de production d'un profilé. Des transitions brusques entre des zones épaisses et minces peuvent compliquer l’écoulement du métal et le contrôle dimensionnel. Rendre chaque paroi plus mince n’est donc pas une voie automatique vers une pièce de meilleure qualité ou plus économique.
Pour une section spécifique au projet, Profilés d'extrusion d'aluminium industriels sur mesure de TOP METAL peut être discuté en fonction des interfaces prévues et de la géométrie requise. Le dessin proposé, plutôt qu'une photographie de catalogue d'aspect similaire, doit définir la pièce.
À quoi servent les profilés en aluminium ?
Cadres de fenêtres, vitrages et garnitures architecturales
Les profilés architecturaux fournissent des pièces de cadres de fenêtres et de portes, des vitrages et des garnitures. Leur section doit accueillir les composants qui y correspondent, et non seulement créer un bord visible et attrayant. Pour un cadre proposé, la discussion utile concerne l'endroit où se trouvent le vitrage, les profilés d'accouplement et les composants associés, et quelles surfaces restent visibles après l'assemblage.
Profilés de fenêtre en aluminium extrudé sont un exemple dans la gamme de produits. Ce sont des composants et non une preuve des performances d’une fenêtre complète. Les réclamations thermiques, acoustiques ou de résistance aux intempéries pour un système assemblé nécessitent des preuves pour ce système ; ils ne doivent pas être déduits d’une section en aluminium individuelle.
Châssis, boîtiers et pièces fonctionnelles de machines
Les profilés industriels peuvent supporter des cadres, former des boîtiers de protection et fournir des interfaces entre les composants. Une section conçue pour une enceinte peut combiner une cavité avec des éléments de positionnement pour un couvercle. Un composant de dissipation de chaleur peut incorporer des ailettes et des éléments de fixation dans la même extrusion. Dans chaque cas, la section effectue un travail utile au-delà de la fourniture d’une forme extérieure.
Les profilés en aluminium à rainure en T illustrent particulièrement clairement le rôle de connexion : la fente fournit une interface pour le matériel d'assemblage compatible. Toutefois, deux profilés de même largeur extérieure ne sont pas nécessairement interchangeables. Une ouverture de fente ou une forme de retenue interne différente peut changer si un écrou entre, s'installe ou s'enclenche correctement. Il s’agit d’une vérification de la géométrie et non d’un test établi en appelant les deux produits « profils industriels ».
Une photographie de profil n’établit pas non plus la capacité du cadre ou les performances du dissipateur thermique. Une évaluation complète nécessite également les conditions d’assemblage, de chargement ou thermiques pertinentes. Il s'agit de questions spécifiques à l'application, tandis que la description du profil identifie la composante évaluée.
Pourquoi la même forme de profil peut-elle avoir des spécifications différentes ?
Alliage et état Décrire l'état du matériau
L'alliage identifie la composition du matériau ; La trempe décrit son état après le traitement. Un changement de trempe peut modifier le comportement du même alliage, de sorte que le « profil 6063 » est moins complet qu'une exigence qui identifie à la fois l'alliage et son état. L'humeur doit également être adaptée à la fabrication ultérieure, plutôt que d'être ajoutée après coup.
Par exemple, le 6063 est largement utilisé là où la qualité de l'extrusion et l'aspect anodisé sont importants, y compris les profils architecturaux et industriels visibles. Le 6061 est généralement envisagé pour les composants structurels et fabriqués pour lesquels l'usinage ou le soudage font partie du processus de production. Il s’agit là de tendances de sélection utiles et non d’un classement universel d’un alliage par rapport à un autre.
Le dessin et la spécification du matériau doivent encore établir les propriétés requises. Une valeur de résistance provenant d'un autre état ou d'une autre forme de produit ne peut pas être simplement attribuée au profil proposé. Lorsqu'un soudage est impliqué, la conception du joint et les conditions requises après le soudage font également partie de l'évaluation ; identifier un alliage soudable n’est pas la même chose qu’établir les performances d’un assemblage fini.
Les finitions de surface des profilés en aluminium répondent à différentes exigences
La finition de surface est distincte de la géométrie de la section. Le matériau de finition usinée n’a pas reçu de revêtement décoratif supplémentaire ni de traitement anodisé. Le fait que cette condition soit appropriée dépend de l'apparence et de l'exposition, tandis que les surfaces peintes, anodisées ou finies mécaniquement offrent différentes manières de répondre aux exigences de l'application.
L'anodisation est un traitement électrochimique qui développe une couche d'oxyde intégrée à la surface de l'aluminium. Le revêtement en poudre applique de la poudre sèche de manière électrostatique, puis la durcit pour en faire un revêtement, plutôt que de faire croître une couche d'oxyde à partir de l'aluminium lui-même. Les mots « anodisé » ou « revêtu par poudre » ne définissent pas à eux seuls toutes les propriétés pertinentes, et le nom de la couleur n'établit pas les performances en matière de corrosion.
Pour profilés en aluminium anodisé, identifier les faces visibles, l'apparence requise et les spécifications de finition applicables. Un échantillon peut aider à se mettre d’accord sur l’apparence, tandis qu’une inspection ou un test spécifié répond à une question différente. Ni l'aspect argenté ni l'étiquette de finition ne prouvent une durée de vie universelle en extérieur.
La finition recoupe également l’ajustement. Le revêtement ajouté occupe de l'espace sur les surfaces de contact. Pour une fente bien ajustée ou une interface coulissante, le dessin doit indiquer si ses limites dimensionnelles s'appliquent avant ou après la finition. L’acceptation d’un échantillon non revêtu ne garantit pas à elle seule que les composants finis s’assembleront toujours.
Dimensions et tolérances des profilés en aluminium Ajustement contrôlé
La largeur et la hauteur hors tout ne constituent qu’une partie de la définition dimensionnelle. L'épaisseur des parois, les ouvertures internes, les dimensions des rainures, la rectitude, la torsion et la longueur de coupe peuvent également contrôler l'assemblage. L'Aluminum Extruders Council souligne que les exigences de tolérance doivent être convenues pour le composant ; une seule déclaration telle que « extrusion de précision » ne remplace pas les limites définies.
Prenons un changement de conception représentatif : les dimensions extérieures restent les mêmes, mais un mur est épaissi vers l’intérieur. L'ouverture interne devient plus petite. Si un insert d'accouplement a été conçu autour de l'ouverture d'origine, il peut ne plus s'adapter même si une mesure extérieure semble correcte. Le changement modifie également la section, de sorte qu’il ne peut pas être considéré uniquement comme une révision cosmétique.
Le dessin doit donc identifier l'ouverture fonctionnelle et sa plage autorisée, ainsi que les dimensions des pièces d'accouplement. L'inspection peut alors vérifier la caractéristique qui contrôle l'ajustement plutôt que seulement la dimension la plus facile à mesurer. Cet exemple explique pourquoi le remplacement d'un profil nécessite plus que la simple correspondance du contour extérieur.
Que doivent inclure un dessin et une demande de profil en aluminium ?
Commencez par un dessin en coupe et une brève explication de ce que la pièce doit faire. Identifiez sa révision et marquez les dimensions qui contrôlent les connexions, les dégagements ou les surfaces visibles. Pour un article existant, une désignation de pièce et un échantillon peuvent faciliter l'identification, mais l'exigence doit toujours distinguer la forme nominale des dimensions qui régissent l'ajustement.
Définissez ensuite l’étape de livraison : extrusion longue, longueur coupée ou composant fabriqué. Incluez l’alliage et la trempe, la finition et tous les trous, poches ou opérations finales requis. Cela évite qu'une longueur non usinée et un composant terminé soient traités comme des offres équivalentes. Une section définie, l'état du matériau, la longueur, la finition et la quantité donnent au fournisseur une base claire pour l'offre.
La quantité et le conditionnement complètent la demande. Indiquez comment les surfaces visibles doivent être protégées et identifiez tout document d'inspection ou matériel nécessaire à l'acceptation. Un rapport dimensionnel doit aborder les caractéristiques critiques du dessin ; un enregistrement de matériau doit identifier l'alliage et l'état spécifiés. Le devis doit indiquer clairement quelles opérations, emballages et documents sont inclus, avec tout écart par rapport à l'exigence énoncée explicitement.
Partagez votre application et vos spécifications avec TOP METAL via le demande de devis de profil. Lorsqu'un dessin est encore en cours de développement, décrivez les composants et les contraintes d'accouplement plutôt que de sélectionner un profil uniquement parce que son contour vous semble familier.